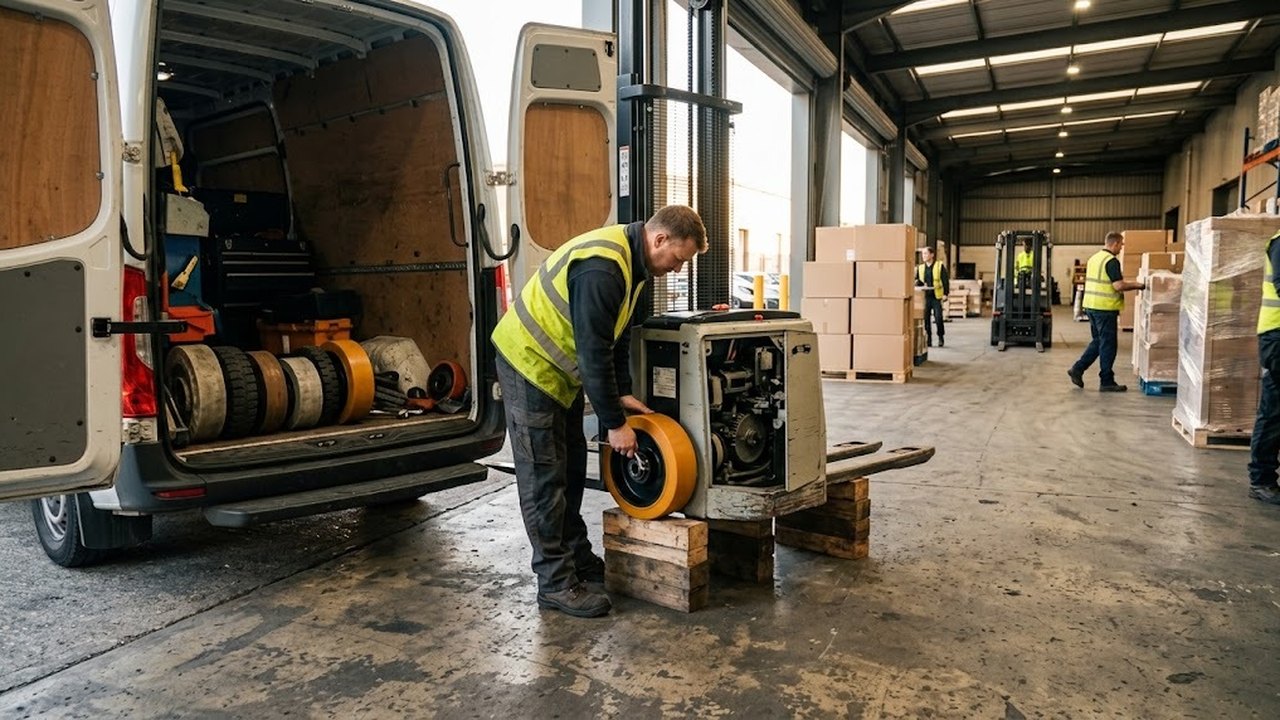
Надежность внутрискладской логистики напрямую зависит от ресурса ходовой части грузоподъемной техники. В условиях интенсивного грузооборота колеса штабелера испытывают непрерывные статические и динамические нагрузки при обработке тяжелых поддонов. Неверно подобранный контактный слой быстро расслаивается и разрушает дорогостоящие промышленные полы. Это влечет за собой внеплановые простои складской техники. Грамотный подбор ходовой оснастки существенно снижает затраты предприятия на сервисное обслуживание и плановый ремонт.
Разделение ходовой части: ведущее ведуще-рулевое колесо, опорные поворотные колеса и подвилочные грузовые ролики
Кинематическая схема современного штабелера опирается на три функциональные группы колесных опор. Каждая группа решает конкретную инженерную задачу по распределению массы и удержанию баланса при подъеме мачты на предельную высоту. Ведущий привод передает крутящий момент тягового электродвигателя. Боковые кастеры предотвращают опасное опрокидывание шасси при маневрах. Передние грузовые катки воспринимают основной вес паллеты и распределяют его по полу.
- Ведущее ведуще-рулевое колесо. Располагается в моторном отсеке поводковой или самоходной машины. Колесо задает вектор движения и обеспечивает динамическое торможение при сбросе скорости. Типовые размеры варьируются от 210х70 до 250х80 мм. Сердечник отливают из высокопрочного чугуна или легированной стали для восприятия крутящего момента.
- Опорные поворотные колеса (кастеры). Монтируются по бокам от ведущего блока на подпружиненных стойках или жестких кронштейнах. Диаметр составляет 125–150 мм при ширине 50 мм. Узлы стабилизируют устойчивость машины на виражах при высоте подъема вил свыше 4,5 метров.
- Подвилочные грузовые ролики. Устанавливаются на концах консолей непосредственно под вилочным захватом. На катки приходится до 70% суммарного веса снаряженного штабелера с грузом. Диаметр роликов равен 80–85 мм при рабочей ширине 70–100 мм. Они выпускаются одинарными для ровных полов или сдвоенными тандемными на балансирах.
«Тандемные подвилочные ролики штабелера на качающихся рычагах равномерно распределяют контактное давление. Они мягко преодолевают деформационные швы и пороги без ударов по мачте», — отмечают инженеры сервисной службы ИП «Казмеханика».
Сравнение материалов контактного слоя: полиуретан (Vulkollan/PU), нейлон (полиамид), резина (твердость по Шору А, сопротивление качению, шум)
Физико-механические характеристики контактного слоя определяют ходовые качества складской техники, плавность хода и уровень шума в проездах. Выбор полимера зависит от чистоты полов, рабочей температуры в помещении и химической активности среды. Литой полиуретан универсален для сухих складов. Нейлон выдерживает контакт с агрессивными растворами и облегчает ручной ход. Эластичная резина гарантирует надежное сцепление на уличных мокрых рампах.
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
Литой полиуретан PU и премиальный Vulkollan на базе диизоцианата NDI обладают твердостью 92–95 по Шору А. Высокая упругость предотвращает возникновение остаточных деформаций при суточной стоянке под номинальной нагрузкой. Качественные полиуретановые колеса штабелера катятся тихо, а уровень шума не превышает 62–65 дБ. Полиуретан не пачкает полы, гасит вибрации и отлично сопротивляется абразивному износу.
Нейлон (полиамид PA6) отличается высокой твердостью порядка 75–85 по Шору D, что эквивалентно более чем 100 по Шору А. Монолитные отливки без сердечника обладают минимальным сопротивлением качению по гладким основаниям. Ручной штабелер на полиамидных роликах перемещается легко и без лишних усилий. Нейлон инертен к щелочам, спиртам, солям и дезинфицирующим средствам. К его недостаткам относятся жесткость хода и шумность до 84 дБ.
Техническая резина твердостью 70–80 по Шору А обеспечивает максимальное сцепление с влажными поверхностями и превосходное демпфирование ударов. Однако резина создает повышенное сопротивление качению и быстрее истирается под интенсивными нагрузками при маневрировании в проездах.
| Материал контактного слоя | Твердость | Сопротивление качению | Шум при движении, дБ | Грузоподъемность | Химическая стойкость | Рабочая температура |
|---|---|---|---|---|---|---|
| Полиуретан (PU / Vulkollan) | 92–95 Shore A | Низкое | 62–65 | Очень высокая | Средняя (масла, смазки) | от -25 до +60 °C |
| Нейлон (Полиамид PA6) | 75–85 Shore D | Минимальное | 78–84 | Высокая | Высокая (кислоты, щелочи) | от -40 до +80 °C |
| Эластичная резина | 70–80 Shore A | Высокое | 58–62 | Умеренная | Низкая | от -30 до +50 °C |
Подобрать оборудование под вашу задачу
Выбор типа колес под покрытие склада: топпинговый бетон, плитка, асфальт, полимерные наливные полы
Специфика напольного покрытия и степень его износа диктуют выбор контактного слоя для ходовой части складской машины. Ошибочный выбор материала приводит к быстрому разрушению пола или самого колесного узла. Для обеспыленных бетонных оснований выбирают износостойкий полиуретан. Глянцевые наливные полы требуют бережного контакта. Асфальтовые площадки и мокрые рампы диктуют применение эластичных демпфирующих шинок с тандемной схемой.
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
- Топпинговый бетон. Оптимален полиуретан твердостью 92–95 Shore A. Он бережет минеральный упрочненный слой от выкрашивания и гарантирует плотное сцепление ведущего привода без проскальзывания.
- Полимерные наливные полы. Эпоксидные и полиуретановые полы чувствительны к царапинам. Жесткий нейлон при наличии песка повреждает глянец. Сюда ставят мягкий эластичный полиуретан или немаркие шинки без технического углерода.
- Керамическая плитка и кислотоупорные полы. В цехах пищевой промышленности и на фармскладах полы регулярно моют дезинфицирующими растворами. В таких зонах практичны нейлоновые ролики для штабелера, которые не размягчаются и не впитывают химикаты.
- Асфальтовые площадки и пандусы. Асфальт отличается заметной шероховатостью. Здесь используют эластичную резину или мягкий полиуретан со сдвоенной тандемной кареткой, оберегающей подшипники от разрушительных ударов.
Конструкция подшипниковых узлов: прецизионные пылезащищенные подшипники (2RS / ZZ) и защита от наматывания упаковочной стретч-пленки
Долговечность ходового узла определяется качеством подшипников качения и надежностью их грязезащитных уплотнений. В ступицах роликов штабелеров применяются радиальные шарикоподшипники серий 6004, 6204 и 6205. Внутрь каждого катка запрессовываются два подшипника с центральной распорной втулкой. Тип боковых крышек кардинально влияет на устойчивость узла к загрязнениям и абразивной пыли.
- Исполнение ZZ. Подшипник закрыт защитными шайбами из листовой стали. Конструкция создает малое сопротивление, но не обеспечивает герметичности. Мелкая бетонная пыль проникает в дорожки качения и высушивает смазку.
- Исполнение 2RS (2RSH, DDU). Подшипник закрыт контактными уплотнениями из нитрильного каучука со стальным сердечником. Кромки сальника плотно прилегают к кольцу, наглухо изолируя полость от пыли и влаги. Для складов в РК рекомендованы подшипники 2RS.
Опасным врагом ходовой части является упаковочная стретч-пленка и пластиковая лента. Обрывки пленки наматываются на зазор между кронштейном и ступицей. Пленка спрессовывается в кольцо, прорезает сальник и намертво клинит подшипник. Заблокированный каток начинает скользить по бетону юзом. Буквально за одну рабочую смену на контактном слое стачивается плоская лыска (flat spot).
Для предотвращения аварий катки комплектуют защитными металлическими нитезащитными крышками (thread guards). Они перекрывают рабочий зазор и не позволяют обрывкам пленки наматываться на вращающуюся ось.
Технологический регламент замены роликов и ведущего колеса при неравномерном износе или отслоении полиуретана
Плановое обследование ходовой части проводят каждые 250 моточасов во время регламентного технического обслуживания. Выбраковка колес выполняется при остаточной толщине полиуретана менее 4 мм, появлении глубоких лысок или отслоении шинки от ступицы. Эксплуатация техники с разбитыми катками категорически запрещена. Это перегружает подъемную мачту и ускоряет износ гидравлических компонентов.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
Технологическая замена колес штабелера и грузовых роликов выполняется по строгому регламенту:
- Вывешивание шасси. Штабелер фиксируют на ровной площадке, заводят под консоли подкатной домкрат и устанавливают жесткие страховочные упоры.
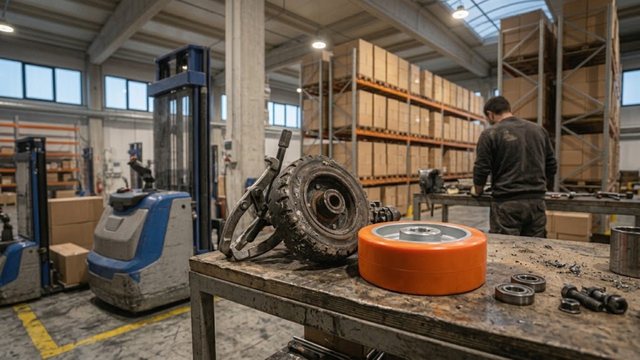
- Демонтаж катков. Цилиндрической выколоткой выбивают разрезные пружинные штифты Roll-Pin, извлекают палец и вынимают блок роликов.
- Очистка и дефектовка. Вилку очищают от намотанной пленки и проверяют износ пальца. При эллиптической выработке оси свыше 0,2 мм деталь обязательно заменяют на новую.
- Установка новых катков. В ролики запрессовывают подшипники 2RS через оправку с упором во внешнее кольцо. Ролики меняют парами на обеих вилах одновременно.
- Замена ведущего колеса. Машину полностью обесточивают, снимают кожух привода, откручивают болты ступицы крест-накрест, устанавливают колесо и затягивают крепеж с моментом 95–110 Нм.
- Проверка в работе. Технику опускают на пол, подключают АКБ и проводят испытательные заезды без груза и под рабочей нагрузкой.