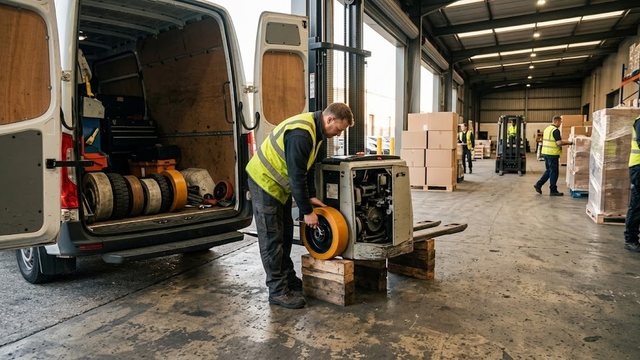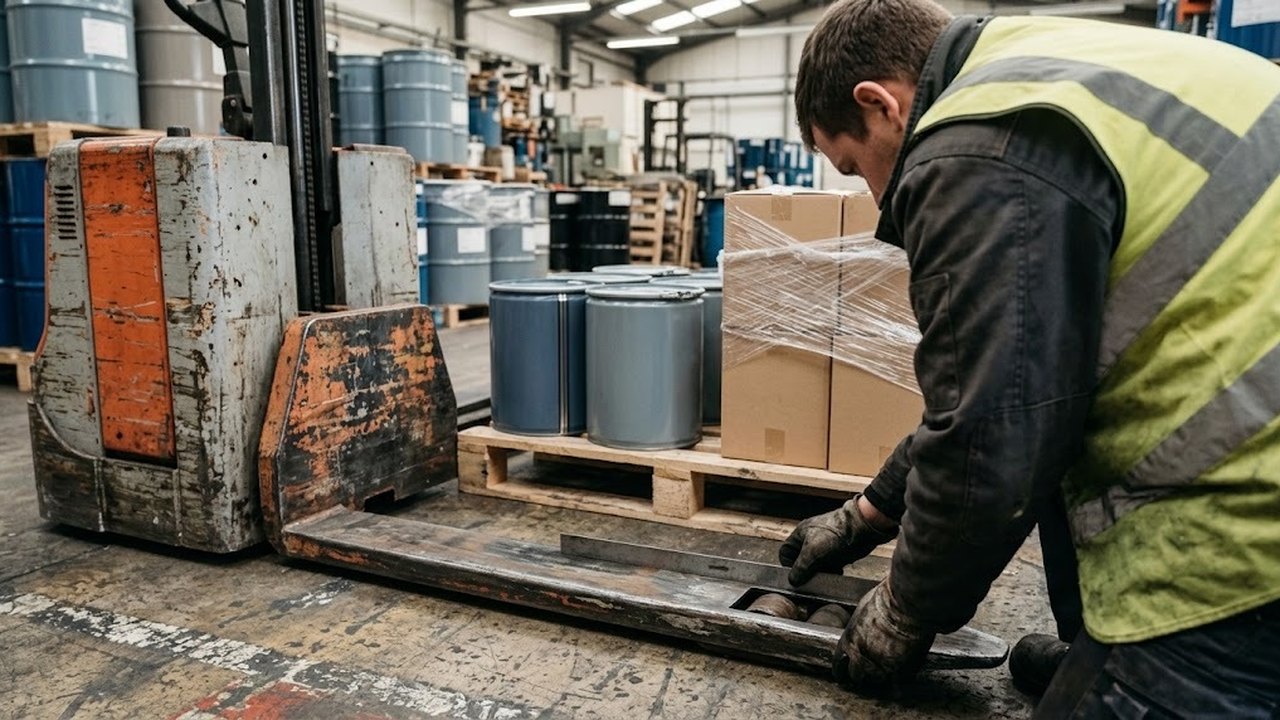
Грузовые вилы воспринимают весь опрокидывающий и статический момент массы поднимаемого груза. При высоте подъема мачты до 5,6 метра малейший дефект геометрии клыков приводит к потере устойчивости поддона. Ошибки в подборе длины вил либо предельный износ пяты создают риск падения груза в межстеллажных проходах. Эксплуатация складской техники требует строгого инструментального контроля состояния клыков и каретки.
Стандарты геометрических размеров вил: длина (1150 мм под EUR-паллеты, 800–2000 мм), ширина и толщина пяты
Геометрические параметры вил задают допустимые типы тары и предельную грузоподъемность машины. Рабочая часть клыка состоит из горизонтального клинка, вертикальной спинки и переходного радиуса (пяты). Профиль изготавливают методом свободной ковки из легированных конструкционных сталей 40Cr, 40Х или 35CrMo с объемной термообработкой до твердости 28–32 HRC. За счет ковки достигается непрерывность волокон металла в зоне изгиба.
Базовым стандартом для логистических комплексов Казахстана выступает длина клинка 1150 мм. Данный размер рассчитан под продольный и поперечный захват европоддонов (EUR-паллет) габаритами 1200×800 мм. При длине 1150 мм концы вил не выступают за противоположный край поддона, исключая повреждение соседних рядов при ярусном складировании.
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
| Грузоподъемность пары, кг | Сечение клыка (ширина × толщина), мм | Длина клинка, мм | Центр массы груза c, мм | Масса одной вилы, кг |
|---|---|---|---|---|
| 1000–1200 | 80 × 35 | 800, 1000, 1150 | 500 / 600 | 28–34 |
| 1500–1600 | 100 × 35 | 1000, 1150, 1220 | 600 | 38–45 |
| 2000 | 100 × 40 | 1150, 1220, 1500 | 600 | 46–58 |
| 2500–3000 | 120 × 45 | 1150, 1500, 1800, 2000 | 600 | 62–85 |
В зависимости от складских технологических задач применяют клыки различных размерных линеек:
- Короткие вилы (800–1000 мм). Применяются в тесных кузовах грузовиков, в узких коридорах и для работы с полупаллетами 800×600 мм. Малый вылет сокращает рабочий радиус разворота штабелера Wa.
- Стандартные вилы (1150–1220 мм). Обеспечивают захват европаллет и финских поддонов 1200×1000 мм. Размер 1220 мм (48 дюймов) оптимизирован под американские паллеты.
- Удлиненные вилы (1500–2000 мм). Предназначены для крупногабаритных контейнеров, станков или одновременного перемещения двух поддонов вдоль линии движения.
Толщина пяты t определяет момент сопротивления сечения на изгиб W = (b · t²)/6. При одинаковой ширине b = 100 мм увеличение толщины с 35 до 40 мм повышает запас прочности балки на 30,6%.
Конструкция каретки стандарта ISO/FEM (классы навески 2A, 2B, 3A) и фиксированные вилы штабелеров
Способ монтажа вилочного оборудования на подъемное устройство делит штабелеры на две конструктивные группы. Первая группа использует навесные кованые клыки с зацепами стандарта ISO 2328 / FEM. Вторая группа комплектуется цельносварными неразъемными коробами, объединенными с подвижной кареткой.
Фиксированные сварные вилы коробчатого сечения характерны для базовых гидравлических и полуэлектрических моделей. Консоли приваривают к подъемной раме на фиксированную внешнюю ширину 550 мм. Они опускаются непосредственно на опорные консоли шасси. Преимуществом сварных коробов является малый собственный вес и низкая цена. Недостатком остается невозможность работы с нестандартной тарой.
Самоходные электроштабелеры и ричтраки оснащают каретками стандарта ISO 2328. Классификация монтажных поясов каретки определяется номинальной грузоподъемностью и высотой клиренса:
Электроштабелеры самоходные с платформой оператора
Весь раздел →
Штабелер самоходный 1,5 т 4,5 м XILIN CDDK15-III 24/200 В/Ач (с платформой)

Штабелер самоходный 1,5 т 5,0 м XILIN CDDK15-III 24/200 В/Ач (с платформой)

Штабелер самоходный 1,5 т 5,6 м XILIN CDDK15-III 24/200 В/Ач (с платформой)
| Класс монтажа ISO/FEM | Диапазон нагрузки, т | Высота спинки каретки hc, мм | Клиренс до нижнего зацепа (тип A), мм | Клиренс до нижнего зацепа (тип B), мм |
|---|---|---|---|---|
| Класс 1 (1A / 1B) | до 0,99 | 331 | 76 | 114 |
| Класс 2 (2A / 2B) | 1,0 – 2,49 | 407 | 76 | 152 |
| Класс 3 (3A / 3B) | 2,5 – 4,99 | 508 | 76 | 203 |
Для внутрискладских электроштабелеров применяют класс 2A. Высота кареточной плиты составляет 407 мм, а дистанция от пола до нижнего крюка равна 76 мм. Верхний и нижний крюки вилы имеют угол скоса 20°. Верхний крюк оснащен подпружиненным стопорным пальцем. Палец фиксирует клык в верхних позиционных пазах каретки, предотвращая самопроизвольный сдвиг при маневрах.
Подобрать оборудование под вашу задачу
Регулируемые (раздвижные) вилы: специфика работы с нестандартными паллетами и контейнерами
Складская номенклатура часто включает нестандартную тару: промышленные поддоны 1200×1200 мм, пластиковые боксы, металлическую тару или узкие деревянные настилы. Использование вил с жесткой установкой ширины приводит к опрокидыванию груза или излому настила. Раздвижные вилы позволяют быстро настроить рабочий раствор под конкретный контейнер.
На каретках ISO 2A регулировка ширины выполняется вручную. Оператор поднимает стопорный фиксатор и перемещает клык по направляющей балки в требуемый паз. Шаг гребенки пазов составляет 50–100 мм. Диапазон регулировки внешнего габарита вил на штабелерах составляет от 220 до 680 мм.
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
Для надежной фиксации поддона внешняя ширина вил должна составлять 60–75% от общей ширины тары. При работе с паллетой 1200 мм вилы раздвигают на расстояние не менее 720–850 мм.
При подборе и регулировке вил инженеры учитывают конструкцию поддона:
- Открытые паллеты (европоддоны). Не имеют нижних досок по краям захода вил. Подходят для штабелеров с классическими опорными консолями.
- Закрытые паллеты (американские и азиатские стандарты). Имеют нижние продольные доски по всему периметру. Обычный штабелер с фиксированными вилами раскалывает нижний брус при подъеме. Для такой тары требуются штабелеры с широкими расставленными лапами (Straddle) и раздвижными коваными вилами ISO 2A.
- Сетчатые металлические контейнеры (Gitterbox). Требуют точной симметричной центровки вил относительно ребер жесткости днища.
Нормы износа и критерии отбраковки вил: предельный износ пятки (более 10% от толщины), отклонение угла от 90°, трещины
Согласно нормативам промышленной безопасности и стандартам ISO 5057 / ГОСТ 30871, грузовые вилы подлежат регулярному инструментальному контролю не реже одного раза в 12 месяцев. В условиях интенсивной трехсменной работы замеры выполняют каждые 6 месяцев. Выявление хотя бы одного критического дефекта требует немедленного вывода вил из эксплуатации.
Ключевые браковочные показатели вилочного оборудования:
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
- Износ пятки по толщине более 10%. Нижняя опорная поверхность клыка истирается о бетонный пол склада при постоянных погрузочных циклах. Исходная толщина t0 измеряется на вертикальной спинке. Если исходный размер составлял 40 мм, то при толщине в зоне пятки 36 мм клык подлежит списанию. Уменьшение толщины на 10% снижает несущую способность вилы на 19%.
- Отклонение угла раствора от прямого. Заводской угол между спинкой и клинком составляет 90°. Допустимое отклонение не превышает ±3°. При раскрытии угла свыше 93° вила выбраковывается. Выправка деформации нагревом категорически запрещена правилами технадзора, так как термический отжиг разрушает кристаллическую структуру закаленной стали.
- Разность высоты концов вил. Разность отметок носков установленной пары Δh не должна превышать 1,5% длины клинка. Для вил 1150 мм предельный перекос составляет 17 мм. Неравномерная высота перегружает один клык, вызывая скручивание каретки мачты.
- Усталостные микротрещины. Обследуются зоны пяты и сварные швы монтажных зацепов. Контроль выполняют визуально с лупой либо методами капиллярной и магнитопорошковой дефектоскопии. Наличие трещин любой глубины является поводом для утилизации.
- Износ и деформация крепежных крюков. Зазор между крюком и кареточной плитой не должен превышать допустимый люфт по ISO 2328. Износ фиксирующего штифта более чем на 30% его диаметра требует замены узла фиксации.
Порядок безопасного демонтажа и установки новых грузовых вил на каретку штабелера
Замену вилочного оборудования выполняют в паре. Установка одного нового клыка взамен изношенного запрещена из-за разницы в упругой деформации и высоте концов. Работы проводят на ровной горизонтальной площадке с отключенным питанием тяговой батареи.
Технологический регламент замены вил на каретке ISO 2A:
- Подготовка площадки. Опустите каретку на высоту 100–150 мм над уровнем пола. Подложите прочный деревянный брус под рабочие плоскости клыков. Заблокируйте ведущие колеса стояночным тормозом.
- Разблокировка фиксаторов. Оттяните вверх подпружиненные штифты верхних замков на обоих клыках. Поверните фиксаторы на 90° для блокировки в открытом положении.
- Смещение к разгрузочному пазу. Сдвиньте вилу по кареточной плите к центральной выемке (разгрузочному окну в нижней направляющей полосе каретки).
- Снятие клыка. Выведите нижний крюк через центральный вырез каретки. Аккуратно приподнимите вилу и снимите верхний крюк с направляющего рельса. Масса клыка составляет 35–60 кг, поэтому операцию выполняют вдвоем либо с помощью цепной тали.
- Очистка и ревизия направляющих. Удалите старую смазку, грязь и металлическую стружку с посадочных полок каретки. Проверьте геометрию пазов на отсутствие сколов. Нанесите тонкий слой пластичной литиевой смазки EP-2 на рабочие грани рельса.
- Установка новой пары. Заведите верхний зацеп нового клыка на верхнюю направляющую каретки. Совместите нижний крюк с разгрузочным окном и заведите его в зацепление с нижней полосой. Сдвиньте вилы в рабочее положение и защелкните стопорные пальцы в симметричные пазы.
После монтажа сервисный инженер проверяет параллельность клыков и проводит контрольное статическое нагружение номинальной массой на высоте 200 мм. Безотказная работа подъемного механизма на складах Казахстана обеспечивается своевременной заменой изношенных узлов на сертифицированные комплектующие shtabeler24.kz.