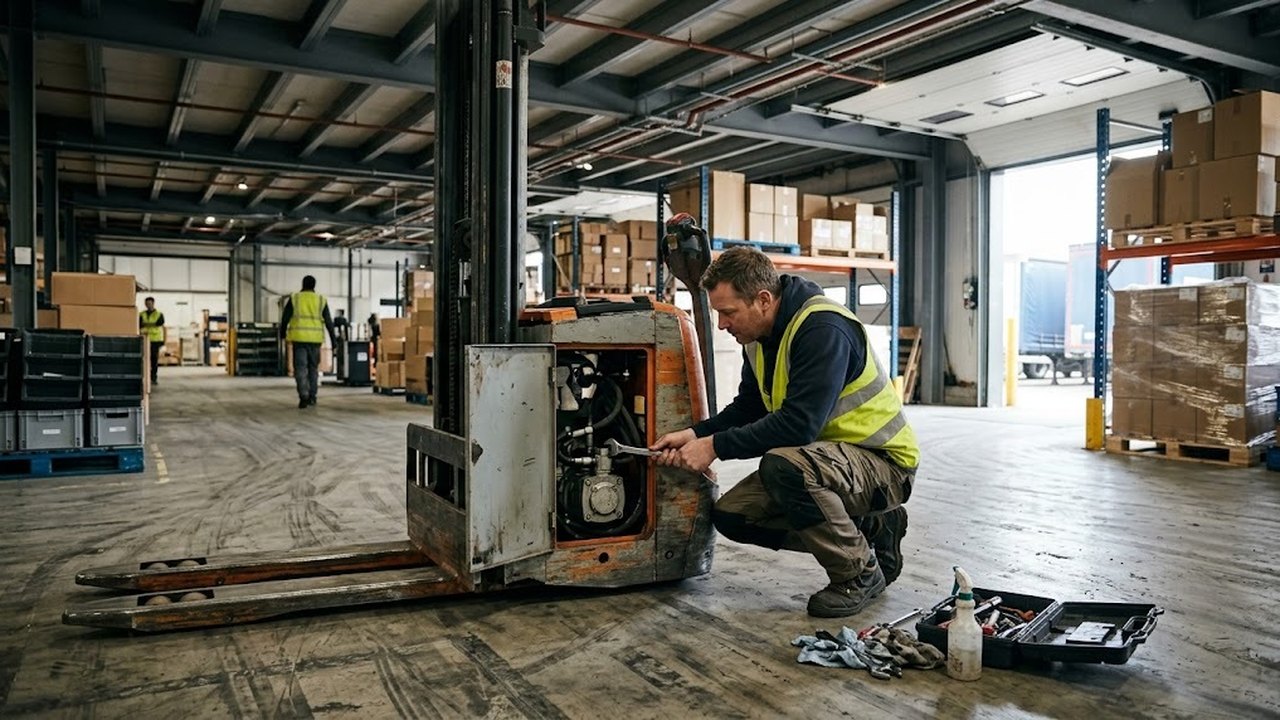
Отказ складского штабелера парализует обработку паллет в мезонинах и стеллажных проходах. Специфика поломок электрических и полуэлектрических моделей заключается в разделении силовой архитектуры. Подъем вил обеспечивает отдельная электрогидравлическая станция, а перемещение машины выполняет тяговый мотор-редуктор под управлением импульсного контроллера. Ситуация, когда штабелер не поднимает груз или теряет ход, требует системной инструментальной проверки механических узлов, гидроаппаратуры и цепей блокировки.
Диагностическая блок-схема: локализация проблемы на гидравлический контур, электросиловую часть и цепи безопасности
Диагностика начинается с локализации неисправного контура. Сервисный механик определяет, на каком этапе прерывается рабочий цикл: при подаче управляющего сигнала, включении силового реле или механическом движении исполнительного органа. Комплексная диагностика штабелера базируется на анализе реакции электроники и гидравлических компонентов на команды оператора.
Первичная проверка разделяет неполадки на три независимые группы:
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
- Гидравлический контур подъема. Электродвигатель насоса запускается и гудит, но шток гидроцилиндра остается неподвижным либо поднимается без нагрузки и падает под весом паллеты. Проблема сосредоточена в клапанном блоке, насосе или уплотнениях поршня.
- Тяговая электросиловая часть. Гидравлика исправно поднимает мачту, но тяговый привод не реагирует на поворот акселератора. Источником дефекта служат контакторы хода, силовой контроллер (Curtis, Zapi), обрыв обмоток электродвигателя или износ щеточного узла.
- Цепи безопасности и аварийной блокировки. Оборудование полностью блокирует движение или подъем при отсутствии сигналов готовности от концевиков рукояти, кнопки аварийного реверса либо при глубоком разряде аккумуляторного блока.
Ниже представлена матрица первичной локализации неисправностей для выездных сервисных инженеров и механиков склада.
| Внешний признак поломки | Поведение исполнительных узлов | Вероятная причина отказа | Диагностический узел для проверки |
|---|---|---|---|
| Помпа гудит, вилы не идут вверх | Двигатель насоса вращается, давление в гидролинии отсутствует | Заклинивание перепускного клапана, кавитация насоса, засор фильтра | Клапанный блок гидростанции, масляный резервуар |
| Полная тишина при нажатии подъема | Реле не щелкает, гидронасос обесточен | Срабатывание защиты BDI по разряду АКБ (<20,5V), обрыв микропереключателя | Индикатор разряда батареи, кнопка подъема на румпеле |
| Подъем работает, хода нет | Электромагнитный тормоз заблокирован, колесо не крутится | Непопадание дышла в рабочий сектор углов, залипание кнопки Belly Button | Бесконтактный датчик угла наклона румпеля, контактор хода |
| Резкие рывки при старте с отключением | Контроллер уходит в ошибку по току под нагрузкой | Критический износ щеток DC-мотора, межвитковое замыкание ротора | Коллекторный узел тягового двигателя, датчик тока контроллера |
| Штабелер полностью обесточен | Дисплей погас, контакторы не срабатывают | Перегорание главного предохранителя 150–250А, обрыв силового разъема REMA | Силовая шина АКБ, замок зажигания / грибок аварийного стопа |
Точное следование алгоритму исключает бессистемную разборку исправных узлов и сокращает время простоя складской техники.
Причины отказа подъема (помпа работает, подъема нет): заклинивание перепускного/пропорционального клапана, износ манжет поршня гидроцилиндра, завоздушивание контура, засор фильтра-сетки
Если электромотор гидростанции развивает номинальные обороты, но электроштабелер не поднимает вилы, причина кроется в потере гидравлического давления. Рабочее давление в контуре подъема составляет 16–21 МПа (160–210 бар). Падение давления ниже 10 МПа делает невозможным подъем даже порожней каретки. Грамотный ремонт гидравлики штабелера своими руками требует понимания гидравлической схемы и проверки четырех типовых уязвимостей.
Перечень основных дефектов гидравлического тракта включает следующие позиции:
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
- Заклинивание электромагнитного пропорционального или перепускного клапана (Release Valve). Нормально открытый клапан опускания сбрасывает поток масла обратно в бак, минуя гидроцилиндр. При попадании металлической стружки или деградации резинового кольца сердечник соленоида зависает в полуоткрытом положении. Масло циркулирует по малому кругу без нагнетания давления в поршневую полость.
- Внутренний износ полиуретановых манжет поршня гидроцилиндра. Износ уплотнительного кольца U-cup твердостью 92–95 Shore A приводит к внутреннему перетеку рабочей жидкости из напорной полости в штоковую. При этом наружных подтеков масла на мачте нет, однако не работает подъем штабелера под рабочей нагрузкой: вилы медленно проседают под весом паллеты.
- Завоздушивание гидравлического контура. Воздушные пробки возникают при падении уровня масла ниже критической отметки или при ослаблении всасывающего патрубка шестеренного насоса. Воздух сжимается в цилиндре, вызывая вибрацию мачты, вспенивание жидкости в баке и рывки каретки.
- Засор всасывающей сетки-фильтра. На входе в шестеренный насос установлена сетка тонкостью фильтрации 80–120 мкм. Накопление парафинов, продуктов износа шестерен и загустевшего масла создает кавитационный вакуум. Насос работает с характерным металлическим визгом, не создавая расчетного объемного расхода.
Для круглогодичной работы на складах Казахстана требуется заливать гидравлическое масло с расчетным индексом вязкости. В отапливаемых складах применяется масло класса DIN 51524-2 HLP 46, а для холодных складов и уличных рамп обязательна заливка всесезонного масла DIN 51524-3 HVLP 32 с температурой застывания не выше -35 °C.
Подобрать оборудование под вашу задачу
Причины отказа движения (подъем работает, хода нет): концевой выключатель угла наклона дышла (Tiller Switch), кнопка аварийного реверса (Belly Button), залипание контактора главного хода, неисправность акселератора
Распространенная сервисная неисправность заключается в исправном подъеме мачты при полном отсутствии тяги. Когда штабелер не едет причины чаще всего связаны с цепями управления на рукояти и коммутационной аппаратурой. Контроллер движения непрерывно опрашивает концевые выключатели безопасности перед подачей ШИМ-сигнала на транзисторный мост тягового мотора.
Отказ тяговой функции вызывают следующие конструктивные узлы:
- Концевой выключатель угла наклона дышла (Tiller Switch). Управляющая рукоять штабелера имеет три зоны положения. В строго вертикальном положении (0°–15°) и полностью опущенном к полу (75°–90°) срабатывает стояночный электромагнитный тормоз. Движение разрешено только в рабочем диапазоне 15°–75°. Обрыв проводки в жгуте шарнира дышла или окисление бесконтактного индуктивного датчика блокирует команду хода.
- Кнопка противоотката и аварийного реверса (Belly Button). Большая красная клавиша в торце рукояти защищает оператора от придавливания к стене или стеллажу. При ее механическом заклинивании микровыключатель удерживает аварийный сигнал. Логика контроллера запрещает движение вперед, блокируя ход машины.
- Электромагнитный контактор главного хода. Силовое электромагнитное реле коммутирует токи до 150–200 А. Частые пуски и реверсы приводят к эрозии серебряно-медных контактов. При их подгорании переходное сопротивление возрастает выше 0,1 Ом, контакты свариваются либо теряют проводимость, разрывая силовую цепь мотора.
- Электронный акселератор (бабочка управления скоростью). Вращающиеся лепестки акселератора передают аналоговый сигнал на базе датчика Холла (диапазон от 0,5V в нейтрали до 4,5V при максимальном отклонении). Механическое повреждение возвратной пружины или сбой калибровки нулевой точки заставляет контроллер фиксировать ошибку дросселя (Throttle Fault) и уходить в аварийную блокировку.
Периодическая очистка подвижных контактов рукояти и проверка целостности гибкого шлейфа проводов предотвращают внезапный отказ тягового привода.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
Сбои силовой цепи питания: просадка напряжения АКБ под токовой нагрузкой (<20,5V на 24V батарее), перегорание главного силового предохранителя (150A–250A), износ щеточного узла DC-двигателя
Электрический штабелер потребляет высокие пусковые токи: до 80–120 А при разгоне с грузом и до 150–220 А при включении гидравлического насоса на предельном давлении. Дефекты силовой коммутации и химическая деградация ячеек АКБ приводят к мгновенной просадке питающего напряжения.
Ключевые факторы сбоев в цепи электропитания:
- Глубокая просадка напряжения аккумулятора под нагрузкой. ЭДС полностью заряженной свинцово-кислотной батареи составляет 25,4–25,8V. При сульфатации пластин или выходе из строя одного элемента напряжение в покое кажется нормальным (24,2V), но при включении подъема падает ниже 20,5V. Контроллер BDI фиксирует критический разряд (>80% DOD) и отключает реле насоса для предотвращения необратимого разрушения свинцовых пластин.
- Перегорание силового плавкого предохранителя (150A–250A). Главный предохранитель ножевого типа (Mega/ANL) защищает транзисторы контроллера от короткого замыкания и заклинивания ротора. Ослабление затяжки гаек на шине предохранителя вызывает локальный перегрев, тепловую усталость металла и перегорание элемента даже при штатных токах.
- Предельный износ щеточного узла DC-двигателя. На штабелерах с двигателями постоянного тока графитовые щетки стираются в процессе трения о медный коллектор. При остаточной длине щеток менее 10–12 мм пружины теряют прижимное усилие. Возникает сильное искрение (круговой огонь), коллектор покрывается нагаром, а двигатель теряет крутящий момент или перестает запускаться.
Диагностика силовой части включает замер сопротивления изоляции мегомметром на 500V и замер напряжения на клеммах аккумулятора под реальной нагрузкой.
Пошаговый алгоритм устранения типовых неисправностей механиком склада на предприятиях РК
Для оперативного восстановления работоспособности техники сервисная служба ИП «Казмеханика» рекомендует штатным механикам складов в Казахстане выполнять диагностику по строгому чек-листу. Такой подход минимизирует риски производственного травматизма и исключает ошибки при замене запчастей.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,5 т 1,6 м GUS 0516

Штабелер-бочкокантователь гидравлический 0,35 т 1,4 м TOR COT

Штабелер гидравлический 0,4 т 1,5 м TOR PJ4150 облегченный
Пошаговый алгоритм локализации и сервисного ремонта:
- Проверка цепи электропитания и кнопки аварийного останова. Разблокируйте аварийный грибок, проверьте плотность посадки силового разъема REMA. Замерьте мультиметром напряжение на выводах АКБ без нагрузки и в момент подачи команды на подъем. Если напряжение проседает ниже 20,5V (для 24V системы), отправьте батарею на стационарный уравнительный заряд либо замените дефектный элемент ячейки.
- Считывание кодов ошибок контроллера. Подключите сервисный программатор (Handset) к диагностическому порту Molex контроллера или сосчитайте число вспышек светодиодного индикатора на корпусе блока управления. Расшифруйте сервисный код по заводской таблице (код ошибки 2.3 указывает на обрыв катушки тормоза, а код 3.2 обозначает сигнал акселератора вне допустимого диапазона).
- Инспекция цепей безопасности румпеля. Прозвоните мультиметром микровыключатели Tiller Switch и Belly Button. Убедитесь в отсутствии механического заедания клавиши реверса. Проверьте подачу постоянного напряжения 24V на катушку растормаживания электромагнитного фрикциона.
- Ревизия электромагнитного клапана гидростанции. Выкрутите катушку соленоида опускания, извлеките клапанный картридж. Промойте седло клапана очистителем карбюратора, удалите стружку и замените уплотнительные резиновые кольца NBR/FKM. Убедитесь в свободном перемещении подпружиненного сердечника.
- Удаление воздуха из гидравлического тракта. Залейте свежее гидравлическое масло HVLP 32 до максимальной метки щупа. Ослабьте штуцер стравливания воздуха на верхней крышке гидроцилиндра. Выполните 3–5 полных циклов подъема и опускания мачты без груза до полного выхода пены и пузырьков. Затяните штуцер с моментом 25–30 Н·м.
- Проверка щеточного узла и коллектора. Снимите защитный кожух тягового мотора. Осмотрите графитовые щетки: при длине менее 10 мм замените комплект щеток. Продуйте коллектор сжатым воздухом под давлением 4–6 бар от графитовой пыли. При наличии глубоких канавок зашлифуйте коллектор мелкозернистой абразивной шкуркой Р400.
Правило безопасности ИП «Казмеханика»: Любые работы под поднятой кареткой штабелера категорически запрещены без установки механических сервисных упоров мачты (стопорных брусьев). Перед обслуживанием электрических узлов обязательно отключайте силовой разъем аккумуляторной батареи.
Если самостоятельная диагностика выявила сбой прошивки контроллера, межвитковое замыкание ротора или глубокий задир зеркала гидроцилиндра, обратитесь в сертифицированный сервисный центр shtabeler24.kz. Выездные сервисные бригады в Алматы, Астане, Шымкенте и других регионах РК укомплектованы мобильными стендами и оригинальным ЗИП для капитального ремонта складской техники за 24 часа.