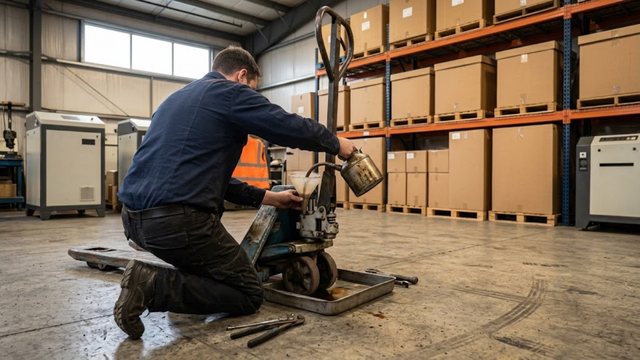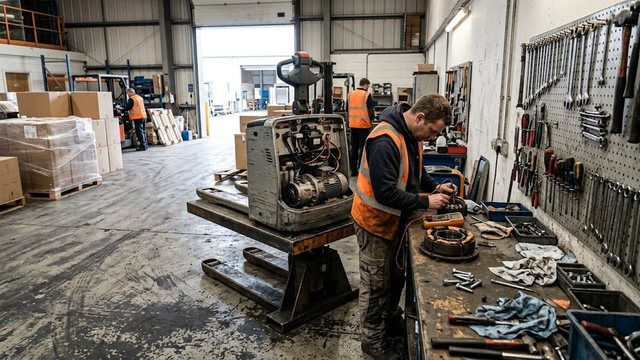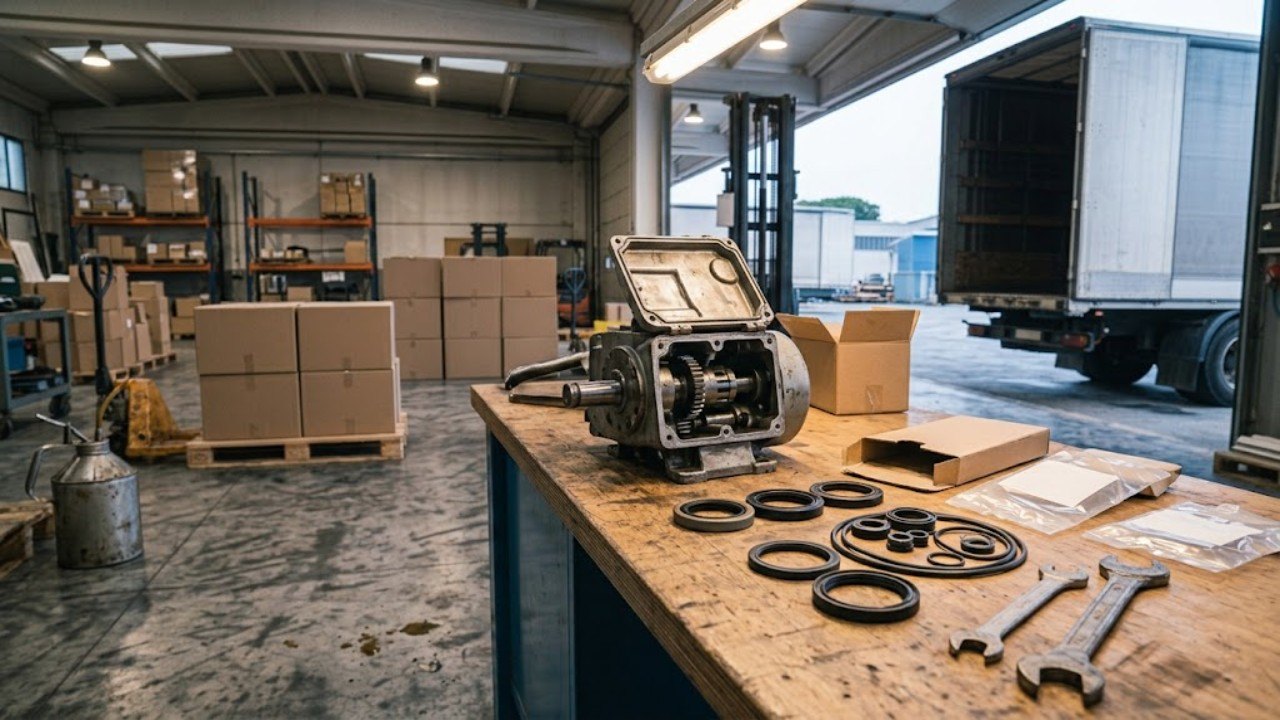
Гидравлическая тележка ежедневно перемещает многотонные поддоны в интенсивном складском цикле. Регулярные перегрузки, бетонная крошка, обрывки упаковочной пленки и температурные перепады постепенно разрушают гидравлику и рычажный механизм. Качественный ремонт рохли полностью восстанавливает паспортную грузоподъемность тележки без лишних затрат на покупку нового складского оборудования. Грамотная дефектовка требует соблюдения технологических зазоров, чистоты рабочего верстака и монтажа калиброванных уплотнений. Практический ремонт гидравлической тележки своими руками выполняется силами штатной механической мастерской предприятия при наличии стандартного слесарного инструмента и четкого следования регламенту.
Диагностика неисправностей: потеря давления, самопроизвольное опускание вил, заклинивание штока, течи из-под манжет
Восстановительные работы начинаются с поузловой инструментальной дефектовки шасси и нагнетательного контура. Сервисный механик последовательно осматривает гидроцилиндр, возвратную пружину плунжера, кинематику продольных тяг и состояние колесных пар. Видимые внешние симптомы почти всегда указывают на скрытую внутреннюю выработку полиуретановых манжет, деформацию штоков или механическое засорение клапанного седла.
Характерные типовые дефекты проявляются в следующих эксплуатационных сбоях:
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
- Потеря рабочего давления и отказ механизма подъема. Рукоятка качается без сопротивления, вилы остаются на полу. Неисправность вызвана завоздушиванием нагнетательной камеры плунжера, падением уровня масла ниже допустимой отметки либо зависанием шарикового перепускного клапана из-за металлической стружки.
- Самопроизвольное опускание вил под грузовой нагрузкой. Нагруженная паллета медленно проседает со скоростью от 5 мм в минуту. Сбой провоцирует износ нижней манжеты рабочего поршня цилиндра, ослабление пружины спускного клапана или появление каверн на посадочном конусе спускного штока.
- Заклинивание штока гидроцилиндра на промежуточной высоте. Вилы зависают на отметке 50–100 мм и не реагируют на нажатие спускового рычага. Причина кроется в механическом изгибе штока из-за удара о стеллаж или эксцентричного размещения груза на концах вил. Дополнительный фактор — продольные задиры зеркала гильзы.
- Интенсивные подтеки гидравлической жидкости. Каплепадение вокруг плунжера или масляная пленка на корпусе гидроузла свидетельствуют о разрушении воротниковых манжет U-cup и износе штоковых грязесъемников.
Своевременное устранение протечек предотвращает аварийный отказ подъемного механизма в рабочей зоне склада.
| Внешний симптом отказа | Вероятная причина дефекта | Метод контрольной проверки | Способ устранения |
|---|---|---|---|
| Вилы не держат номинальную нагрузку | Износ уплотнительного кольца поршня, протечка перепускного клапана | Тест на просадку под грузом 2000 кг в течение 10 минут | Замена манжеты поршня, промывка и притирка седла клапана |
| Масло пенится и вытекает через сапун | Подсос атмосферного воздуха во всасывающий канал, эмульсия | Осмотр цвета жидкости через заливное отверстие | Полная замена масла на свежее ISO VG 32, развоздушивание контура |
| Румпель отскакивает вверх при накачке | Заклинивание обратного шарикового клапана нагнетателя | Проверка свободного хода штока малого плунжера | Извлечение стального шарика, очистка посадочного конуса |
| Тугой ход штока со скрипом | Деформация штока цилиндра, повреждение направляющей втулки | Замер радиального биения штока индикатором часового типа | Правка штока на гидравлическом прессе либо его замена |
Точная диагностика сокращает время ремонта и исключает неоправданную замену исправных деталей гидросистемы.
Инструмент и ремкомплекты: подбор полиуретановых манжет, грязесъемников, уплотнительных колец O-Ring под тип гидроузла (AC/DF)
Конструкция насосных станций ручных тележек делится на два базовых типа: моноблочные сварные гидроузлы серии AC и сборно-разборные чугунные стаканы серии DF с верхней резьбовой крышкой. Различие в архитектуре корпусов напрямую определяет номенклатуру применяемых резинотехнических изделий и геометрию рабочих посадочных канавок.
При подборе ремонтного комплекта учитывают точные диаметры сопрягаемых пар трения:
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
- Гидроузел типа AC (моноблок). Оснащен цельнолитым корпусом с единым резервуаром для масла. Диаметр штока цилиндра составляет 30,0 мм или 31,5 мм, нагнетательного плунжера составляет 16,0 мм или 18,0 мм. В контуре работают полиуретановые манжеты симметричного сечения и грязесъемники в жесткой металлической обойме.
- Гидроузел типа DF (разборный стакан). Корпус снабжен съемной резьбовой гайкой гильзы. Диаметр подъемного штока равен 35,0 мм, плунжера составляет 18,0 мм или 20,0 мм. На поршне монтируется шевронный уплотнительный пакет либо кольцо из полиуретана твердостью 92–95 Shore A в паре с кольцом O-Ring из нитрильного каучука NBR 70.
«Никогда не устанавливайте дешевые сантехнические прокладки вместо маслобензостойких полиуретановых манжет. Рабочее давление в контуре рохли при подъеме груза 2,5 тонны достигает 25 МПа. Мягкая резина выдавливается в зазор между штоком и корпусом за несколько рабочих циклов», — предостерегают сервисные инженеры ИП «Казмеханика».
Для аккуратной разборки и монтажа уплотнений подготавливают следующий слесарный инструмент:
- Выколотки и просечки диаметром 4, 5, 6 и 8 мм для выбивания трубчатых штифтов.
- Съемники внутренних и наружных стопорных колец.
- Латунные монтажные крючки для бережного извлечения изношенных манжет без повреждения зеркала гильзы.
- Трубный рычажный ключ №2 или №3 для отворачивания гайки гидроузла DF.
- Медный или полиуретановый молоток для безопасной осадки подшипников.
- Штангенциркуль ШЦ-I-125 с глубиномером для замера диаметров штоков.
Оснащенный слесарный верстак позволяет выполнить дефектовку и сборку без риска повреждения прецизионных поверхностей.
Подобрать оборудование под вашу задачу
Порядок полной разборки гидроузла: слив старого масла, выпрессовка штока, очистка клапанного гнезда от металлической стружки
Полная разборка гидроузла рохли выполняется на чистом слесарном верстаке с маслостойким поддоном. Перед откручиванием резьбовых соединений наружные поверхности насоса очищаются металлической щеткой и промываются обезжиривающим составом от налипшей пыли, остатков смазки и складского абразива.
Технологический регламент разборки включает следующие последовательные действия:
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
- Демонтаж рукоятки управления (румпеля). Выколоткой 6 мм выбивается цилиндрический штифт оси рукоятки. Извлекается центральный палец шарнира, снимается возвратная пружина и соединительная цепочка спускного клапана.
- Слив отработанного гидравлического масла. Выкручивается заливная резьбовая пробка. Жидкость сливается в подставленную емкость объемом 0,5 литра. Нагнетательный плунжер и шток прокачиваются вручную для полного удаления масляного осадка из полостей.
- Извлечение подъемного штока. На узлах DF трубным ключом отворачивается верхняя гайка гильзы. На модификациях AC снимается стопорное кольцо. Шток плавно извлекается строго вертикально, без перекосов и контакта с резьбой.
- Демонтаж плунжера нагнетателя. Снимается педаль ножного спуска и верхний стопорный штифт. Плунжер выпрессовывается вместе с пружиной и нижней напорной манжетой.
- Ревизия клапанного механизма. Из гнезда спускного клапана выкручивается регулировочный винт. Магнитным щупом извлекаются пружина и стальной запорный шарик диаметром 6,35 мм или 8,0 мм.
Внутренняя полость корпуса промывается сольвентом и продувается сжатым воздухом под давлением 6 бар. Осадок и металлическая пыль с зеркала клапанного седла удаляются без следа. Завершается этап операцией: проводится обязательная замена ремкомплекта рохли, новые полиуретановые уплотнения смазываются свежим маслом и монтируются гладкой пластиковой лопаткой.
Замена тяг, угловых рычагов и подшипников роликов: выбивание пружинных штифтов, восстановление соосности вил
Искривление подвилочных тяг и износ роликовых опор вызывают диагональный перекос рамы при подъеме поддона. Механизм передачи усилия включает регулируемые трубчатые тяги, угловые поворотные кронштейны (качалки) и роликовые каретки. Любые механические люфты в шарнирах приводят к неравномерному истиранию контактного слоя колес.
Ремонт кинематики и ходовой части выполняется по следующему алгоритму:
- Демонтаж подвилочных роликов. Тележка переворачивается вилами вверх и фиксируется на деревянных брусках. Тонким бородком 4–5 мм выбиваются разрезные штифты DIN 1481 / ISO 8752. Оси роликов выпрессовываются латунной выколоткой.
- Замена шарикоподшипников. Из ступиц роликов выпрессовываются изношенные подшипники 6204-2RS или 6004-2RS. Посадочные места очищаются от намотанных полимерных лент и коррозии. Новые подшипники запрессовываются легкими ударами через оправку по наружному кольцу.
- Дефектовка угловых качалок. Проверяется эллипсность монтажных отверстий. При выработке проушин свыше 1,5 мм качалки заменяются парой. Пальцы и втулки обильно смазываются водостойкой смазкой NLGI 2 с добавлением дисульфида молибдена.
- Регулировка соосности тяг. Тяги снабжены резьбовыми наконечниками с контргайками M16 или M20. Вращением вилок настраивают синхронный вылет роликов из консолей. Разница высоты кончиков вил в верхнем положении не должна превышать 3 мм на длине 1150 мм.
Точная правка длины тяг исключает перекос тележки и снижает тяговое сопротивление на полах склада.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,5 т 1,6 м GUS 0516

Штабелер-бочкокантователь гидравлический 0,35 т 1,4 м TOR COT

Штабелер гидравлический 0,4 т 1,5 м TOR PJ4150 облегченный
Финальная сборка, заправка свежим гидравлическим маслом и контрольное испытание под статической нагрузкой
Завершающая сборка гидросистемы определяет плавность хода и ресурс отремонтированной складской техники. Механику необходимо четко понимать, как отремонтировать рохлю с сохранением заводских допусков, правильной заправкой рабочей жидкостью и обязательной опрессовкой под номинальным грузом.
Сборка и контрольная наладка выполняются по регламенту:
- Сборка гидроцилиндра. Шток с новыми манжетами заводится в гильзу строго по центру. Резьбовая гайка затягивается моментом 120–140 Н·м с нанесением анаэробного герметика средней фиксации.
- Заправка гидравлическим маслом. В горловину заливается чистое минеральное масло DIN 51524 часть 2 (HLP 32 или ISO VG 46 для теплых складов; для неотапливаемых терминалов Казахстана применяется низкотемпературное масло ВМГЗ / ISO VG 15). Объем заливки составляет 280–300 мл. Уровень жидкости должен перекрывать поршень на 15–20 мм.
- Прокачка и удаление воздуха. Рукоятка румпеля переводится в положение «спуск». Механик совершает 20 полных качков рукояткой для вытеснения воздушных пузырей из напорной магистрали в резервуар. Затем проверяется подъем без нагрузки.
- Настройка цепочки спускного клапана. Регулировочным винтом на цепочке румпеля выставляется нейтральное положение, при котором покачивание ручки не вызывает движения вил. Свободный ход штока клапана задается в пределах 1,5–2,0 мм.
- Контрольное статическое испытание. На вилы устанавливается тестовый груз массой 2500 кг. Вилы поднимаются на высоту 200 мм. За 15 минут выдержки просадка штока не должна превышать 2 мм, а на соединениях гидроузла должны отсутствовать любые следы запотевания.
Соблюдение регламента гарантирует безопасную и долговечную службу гидравлической тележки на складе.