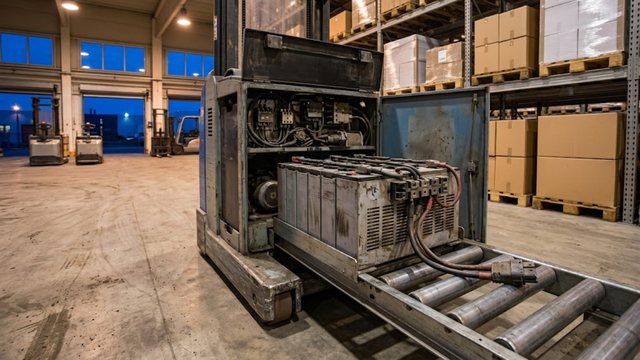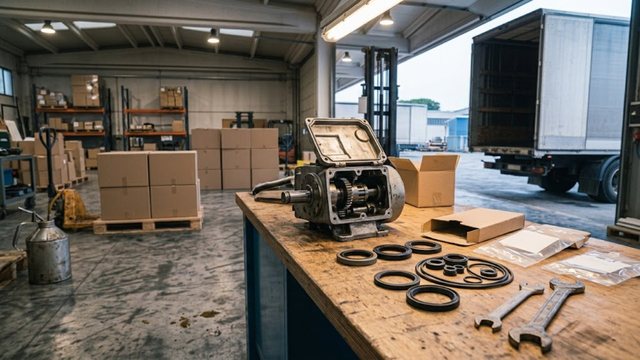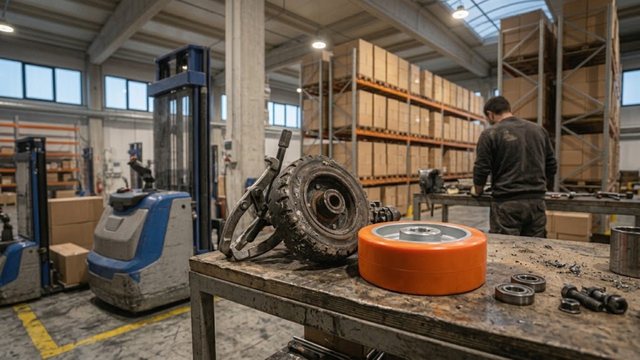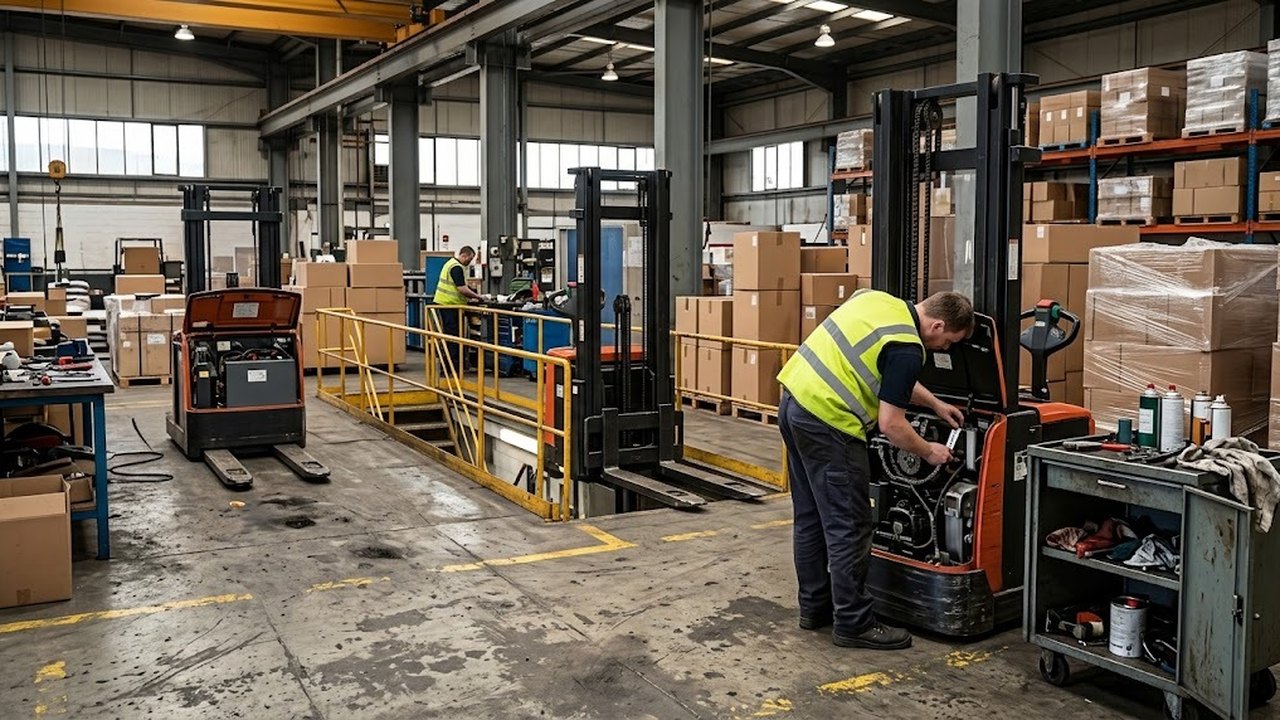
Электрические и самоходные штабелеры работают в режиме непрерывных динамических нагрузок складского терминала. Подъем тяжелых поддонов на высоту до 5,5 метров ускоряет механический износ подвижных кареток, гидравлических уплотнений, цепных передач и контактного слоя колес. Регулярный ремонт штабелера и строгое соблюдение сервисных интервалов исключают внезапные аварийные отказы грузоподъемного оборудования в проходах стеллажных зон. Плановый сервисный протокол продлевает ресурс ключевых узлов машины на 40–50% и защищает логистический комплекс от финансовых потерь.
Регламентная карта периодического технического обслуживания: ежесменное ТО (оператор), ТО-1 (250 моточасов), ТО-2 (500 моточасов), ТО-3 (1000 моточасов / 1 год)
Базовый график сервисных процедур привязан к показаниям счетчика наработки моточасов и условиям рабочей площадки. Корректное техническое обслуживание штабелера регламент разделяет на четыре обязательных уровня ответственности: от ежедневного визуального контроля до углубленного годового аудита. Каждый регламентный этап решает конкретные инженерные задачи по предотвращению износа и сохранению проектных характеристик машины.
Регламентные уровни сервисных процедур включают следующие этапы:
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
- Ежесменное обслуживание (ЕО). Оператор осматривает технику перед началом рабочей смены. Проверяется целостность мачтовых профилей, отсутствие масляных подтеков под гидроузлом, срабатывание клавиши противоотката (belly button) на румпеле и остаточный заряд аккумуляторной батареи.
- ТО-1 (интервал 250 моточасов либо 2–3 месяца). Сервисный механик выполняет смазку шарнирных соединений и опорных роликов через пресс-масленки. Проверяется натяжение цепи рулевого привода, очищается отсек контроллера от пыли и затягиваются резьбовые соединения шасси.
- ТО-2 (интервал 500 моточасов либо 6 месяцев). Мастер замеряет остаточную толщину фрикционных накладок электромагнитного тормоза, тестирует силовые контакторы и протягивает кабельные клеммы динамометрическим ключом с моментом 12–18 Н·м. Выполняется дефектовка боковых люфтов грузоподъемной мачты.
- ТО-3 (интервал 1000 моточасов либо 12 месяцев). Инженер производит полную замену гидравлического масла, устанавливает свежий напорный фильтр, меняет трансмиссионное масло в редукторе хода и выполняет цифровую калибровку датчиков угла поворота колеса через диагностический программатор.
Своевременное выполнение регламентных операций сохраняет гарантийные обязательства завода-изготовителя и предотвращает дорогостоящий простой склада.
| Вид сервисного обслуживания | Периодичность наработки | Основные контрольно-ремонтные операции | Трудоемкость, чел.-час |
|---|---|---|---|
| Ежесменное ТО (ЕО) | Каждые 8–10 часов (перед сменой) | Визуальный осмотр гидролиний, проверка тормоза, кнопки аварийной остановки и звукового сигнала | 0,25 |
| Регламентное ТО-1 | 250 моточасов (60–90 дней) | Шприцевание направляющих, протяжка силовых клемм, проверка уровня масла и износа бандажа колес | 1,5–2,0 |
| Регламентное ТО-2 | 500 моточасов (180 дней) | Замер зазора тормоза (0,2–0,4 мм), дефектовка цепей Fleyer, ревизия щеток моторов, зачистка контакторов | 3,0–4,0 |
| Углубленное ТО-3 | 1000 моточасов (12 месяцев) | Замена масла HLP/HVLP, замена фильтров, смена масла в редукторе (SAE 80W-90), калибровка контроллера | 5,0–7,0 |
Точный учет отработанных моточасов ведется в журнале технической эксплуатации складского оборудования.
Обслуживание и ремонт мачтового узла и грузоподъемного механизма: натяжение и выбраковка цепей Fleyer (удлинение не более 2%), смазка направляющих мачты, замена опорных роликов
Мачтовый узел воспринимает предельные изгибающие и крутящие моменты при подъеме паллет на верхние ярусы стеллажей. Основным тяговым элементом подъемного механизма выступают пластинчатые цепи типа Fleyer (серии LL или LH с шагом 15,875 мм и 19,05 мм). В процессе циклического растяжения звенья цепи постепенно увеличивают свой шаг за счет абразивного износа соединительных валиков.
Пошаговый алгоритм инструментального контроля и обслуживания цепного узла Fleyer:
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
- Подготовка и очистка контрольного участка. Мачту опускают в нижнее положение, очищают звенья цепи от старой смазки и грязи ветошью с обезжиривателем.
- Инструментальный замер удлинения штангенциркулем. Замеряют длину отрезка из 10–20 звеньев на наиболее нагруженном рабочем участке, огибающем верхний направляющий ролик мачты.
- Оценка нормы предельной выбраковки. Допустимое удлинение составляет не более 2% от расчетной паспортной длины нового отрезка. При удлинении на 3% и более цепь немедленно выводится из эксплуатации и заменяется новой в паре со вторым ручьем.
- Проверка состояния пластин и штифтов. Цепь бракуется при обнаружении трещин на проушинах, коррозионных каверн глубиной свыше 0,1 мм или радиального проворота соединительных штифтов.
- Регулировка равномерности натяжения. Натяжные резьбовые анкеры фиксируют контргайками так, чтобы стрела прогиба обеих цепей под нагрузкой оставалась одинаковой с точностью до 2 мм.
«Эксплуатация штабелера с неравномерно растянутыми цепями ведет к перекосу грузовой каретки, интенсивному износу направляющих швеллеров мачты и риску внезапного падения груза», — подчеркивают инженеры сервисного департамента ИП «Казмеханика».
Направляющие полозья и ролики требуют регулярного профилактического ухода:
- Смазывание контактных дорожек мачты. Открытые поверхности швеллеров обрабатывают полусинтетической литиевой смазкой с добавлением дисульфида молибдена (NLGI 2). Состав снижает трение скольжения и защищает металл от схватывания.
- Замена опорных комбинированных роликов. При появлении радиального люфта свыше 0,8 мм или сколов на наружном стальном кольце подшипник выпрессовывают и монтируют новый узел.
- Регулировка бокового зазора каретки. Зазор между роликом и полкой швеллера выставляют компенсационными стальными шайбами (шиммами). Нормативный рабочий зазор составляет 0,5–1,0 мм по всей высоте подъема.
Правильная регулировка зазоров мачты исключает заедание каретки при подъеме тяжелых поддонов.
Подобрать оборудование под вашу задачу
Гидравлическая система: периодичность замены гидравлического масла (HLP 46 / HVLP 32 для холодных складов), замена фильтров, устранение перетечек клапанного блока и замена манжет поршня
Гидравлический привод обеспечивает плавный подъем, удержание и плавное опускание паллет с грузом на стеллажные ярусы. Профессиональный ремонт гидравлики штабелера требует абсолютной чистоты рабочего верстака, калиброванного инструмента и соблюдения заводских технологических допусков на сопрягаемые поверхности. Попадание пыли или стружки в гидролинию выводит из строя прецизионные клапаны и разрушает зеркало цилиндра.
Выбор рабочей жидкости определяется температурным режимом эксплуатации складского терминала:
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
- Стандартные отапливаемые склады (+5...+35 °C). Применяется минеральное гидравлическое масло класса ISO VG 46 (DIN 51524 часть 2 HLP). Оно формирует прочную масляную пленку и защищает насос высокого давления от кавитационного износа.
- Морозильные камеры и неотапливаемые терминалы (-25...+15 °C). Заливается низкотемпературное синтетическое масло ISO VG 32 (DIN 51524 часть 3 HVLP) с высоким индексом вязкости (VI > 150). Масло сохраняет текучесть при отрицательных температурах и защищает шестеренный насос от масляного голодания.
Комплексный сервис гидравлических компонентов включает следующие операции:
- Замена фильтрующих элементов. Всасывающий сетчатый фильтр (100–125 мкм) промывают в сольвенте, а напорный фильтр тонкой очистки (10–25 мкм) заменяют новым каждые 1000 моточасов.
- Устранение внутренних перетечек клапанного блока. При медленной самопроизвольной осадке вил под нагрузкой демонтируют электромагнитный спускной клапан. Промывают седло, осматривают уплотнительные кольца O-Ring и притирают конусный запорный элемент. Давление предохранительного клапана настраивают по манометру на 16–21 МПа.
- Замена уплотнений гидроцилиндра подъема. Изношенные штоковые манжеты U-cup из полиуретана (твердость 92–95 Shore A), направляющие полиацеталевые кольца и грязесъемники заменяют полным ремонтным комплектом. Зеркало штока проверяют на микротрещины и задиры.
После сборки гидросистемы контур прокачивают пятикратным подъемом вил на предельную высоту без груза для полного удаления воздушных пробок.
Электропривод и ходовая часть: проверка износа щеток DC-моторов, ревизия энкодеров AC-двигателей, регулировка зазора электромагнитного фрикциона (0,2–0,4 мм), замена ведущего полиуретанового бандажа
Электрическая силовая установка преобразует постоянный ток тяговой батареи в тяговое усилие колес и крутящий момент гидронасоса. Диагностика ходовой части направлена на предотвращение электрических замыканий, перегрева обмоток и устранение механического биения колесных пар на неровностях складского пола. Своевременное обслуживание электрических приводов защищает силовой инвертор от критических перегрузок по току.
Обслуживание тяговых двигателей и тормозной системы проводится по следующим направлениям:
Штабелеры
Весь раздел →
Штабелер гидравлический 0,5 т 1,6 м GUS 0516

Штабелер-бочкокантователь гидравлический 0,35 т 1,4 м TOR COT

Штабелер гидравлический 0,4 т 1,5 м TOR PJ4150 облегченный
- Ревизия двигателей постоянного тока (DC). Замеряется остаточная длина графитовых щеток. При износе свыше 60% (остаточный вылет менее 10–12 мм) щетки заменяют комплектом. Медный коллектор очищают от нагара мелкозернистым абразивом и продувают сухим сжатым воздухом.
- Проверка бесщеточных асинхронных приводов (AC). Осматриваются подшипниковые щиты, проверяется надежность экранирования сигнальных проводов и считываются данные оптических или магнитных энкодеров на предмет пропусков фазовых импульсов.
- Регулировка электромагнитного тормоза. Воздушный зазор между диском якоря и магнитной катушкой фрикциона выставляют плоским щупом в диапазоне 0,2–0,4 мм. При износе фрикционной накладки тормозной диск заменяют для сохранения паспортного тормозного пути.
- Контроль контактного слоя колес. Плановая замена ведущего колеса штабелера требуется при расслоении полиуретана, появлении глубоких радиальных трещин или критическом истирании диаметра бандажа более чем на 15 мм.
Для восстановления сцепления используют полиуретановые колеса твердостью 93–95 единиц по Шору А (материал Vulkollan или высокомолекулярный полиуретан TPU), устойчивые к абразивному бетону.
Организация сервисного обслуживания складского парка в Республике Казахстан: выездные бригады, склад оригинальных запчастей и расчет совокупной стоимости владения (TCO)
Грамотное сервисное обслуживание складской техники алматы и в других регионах Казахстана базируется на мобильности ремонтных бригад и постоянном наличии критических запчастей на складе. Сервисный центр ИП «Казмеханика» располагает мобильными бригадами с гидростанциями, подкатными прессами для колес и электронными сканерами Curtis и Zapi. Это позволяет решать 90% технических инцидентов непосредственно на территории заказчика без транспортировки техники в стационарный цех.
Структура сервисной поддержки складских предприятий включает следующие элементы:
- Выездной сервис в регионах РК. Мобильные бригады оперативно обслуживают технику на складах Алматы, Астаны, Шымкента, Караганды и Актобе с выездом в течение 24 часов.
- Склад оригинальных узлов и комплектующих. В наличии поддерживаются контроллеры Curtis, пропорциональные гидроклапаны, цепи Fleyer, полиуретановые колеса и тяговые литиевые аккумуляторы для брендов TOR, EP Equipment, Noblelift, Heli, Hangcha.
- Оптимизация совокупной стоимости владения (TCO). Заключение договора на плановое регламентное ТО снижает совокупные затраты предприятия на 25–35% по сравнению с расходами на ликвидацию последствий внезапных аварийных остановок.
Регулярный сервисный аудит штабелеров гарантирует бесперебойную грузопереработку и безопасную работу складского персонала.