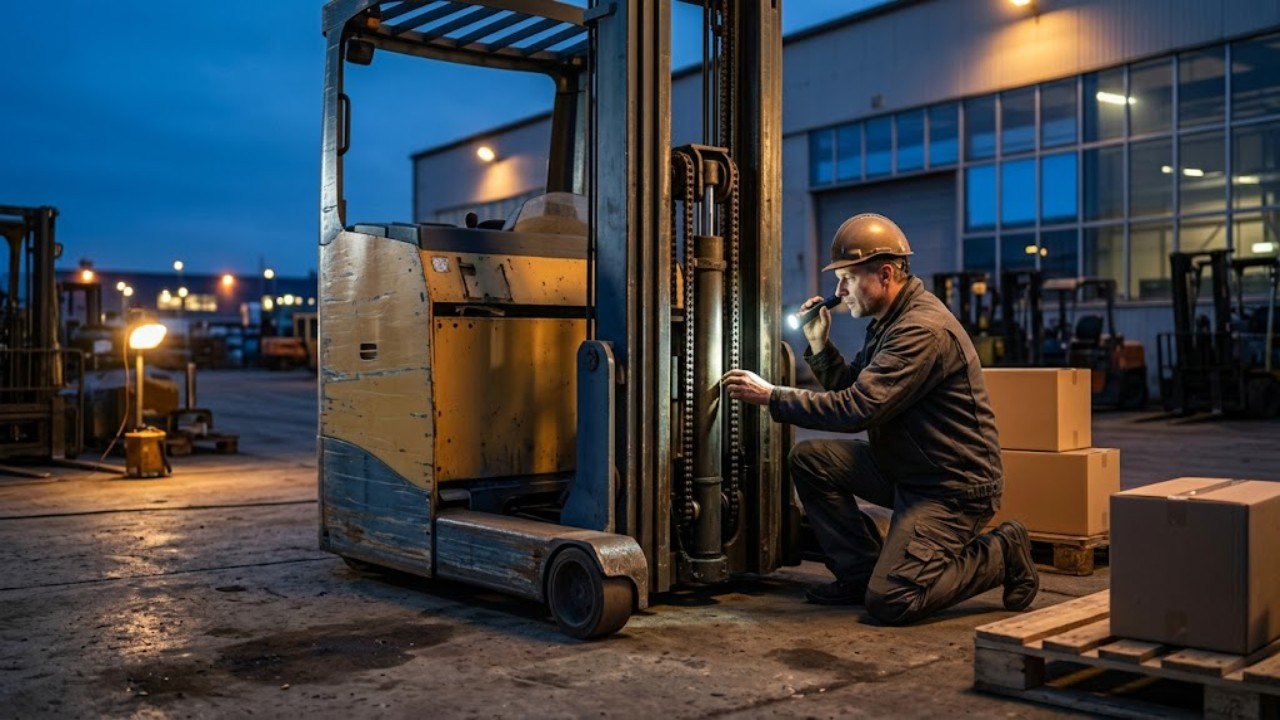
Приобретение подержанной высотной техники требует глубокого инструментального аудита. Высотный ричтрак оперирует тяжелыми паллетами на высоте от 6 до 13 метров в узких межстеллажных коридорах шириной 2.7–3.0 метра. Скрытые дефекты мачты, рамы или силовой электроники способны превратить покупку в постоянный источник складских простоев и создать прямую угрозу безопасности персонала. Инженеры сервисной службы ИП «Казмеханика» (shtabeler24.kz) подготовили технический чек-лист дефектовки узлов для логистических компаний Казахстана. Грамотная проверка бу ричтрака перед заключением сделки позволяет выявить реальное техническое состояние машины и сформировать обоснованный торг.
Экономическая оценка покупки б/у ричтрака: баланс цены (экономия 40–60%) и остаточного ресурса высотной мачты
Новый европейский или японский высотный ричтрак премиум-класса (Jungheinrich, Linde, Toyota BT, Still) обходится предприятию в 28–45 млн тенге в зависимости от высоты подъема и комплектации. Новый азиатский аналог уровня Noblelift или EP Equipment стоит 16–24 млн тенге. На вторичном рынке Казахстана проверенный ричтрак бу с наработкой 8 000–14 000 моточасов предлагается за 10–18 млн тенге. Экономия первоначальных капитальных затрат достигает 40–60%.
Базовый ресурс силовой рамы и основных металлоконструкций ричтрака составляет 22 000–28 000 моточасов при регулярном регламентном обслуживании. Техника с наработкой до 10 000–12 000 часов сохраняет более 50% нормативного эксплуатационного потенциала. При односменном графике логистического склада (1 800–2 200 моточасов в год) остаточного ресурса машины хватает на 5–7 лет уверенной работы.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 6,0 м CQD15T (триплекс) 48/375 В/Ач

Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15 Li-ion

Ричтрак электрический с кабиной TOR 1,5 т 5,0 м CQD15
Главные риски покупки ричтрака бу связаны с неравномерной выработкой ресурса отдельных функциональных узлов. Если механический износ ходовой части устраняется локальной заменой подшипников и полиуретанового бандажа колес, то критическая усталость металла высотной триплекс-мачты или деградация тяговой батареи требуют миллионных вложений. Решение купить бу ричтрак экономически оправдано только тогда, когда стоимость предстоящего восстановительного ремонта просчитана до момента подписания договора купли-продажи.
| Параметр сравнения | Новый ричтрак (Европа / КНР) | Б/у ричтрак (наработка 8–12 тыс. ч) | Восстановленный (Refurbished) в shtabeler24.kz |
|---|---|---|---|
| Начальные инвестиции (CAPEX) | 18–45 млн ₸ | 10–18 млн ₸ (экономия 45–60%) | 14–22 млн ₸ (экономия 35–45%) |
| Остаточный ресурс узлов | 100% (22 000–25 000 моточасов) | 45–60% (10 000–14 000 моточасов) | 75–85% (гарантия на силовые узлы) |
| Состояние тяговой АКБ | Новая батарея (1 500 циклов) | Остаток емкости 40–70% (требует теста) | Новая АКБ (Li-ion или свинцово-кислотная) |
| Срок окупаемости на складе | 3.5–5.0 лет | 1.2–2.0 года | 1.8–2.5 года |
| Риск скрытых аварийных отказов | Минимальный (заводская гарантия) | Высокий без выездного инструментального аудита | Минимальный (полная предпродажная дефектовка) |
Дефектовка мачты и механизма выдвижения Reach: проверка люфтов каретки, износ направляющих рельсов и роликов, вытяжка цепей
Мачта ричтрака испытывает колоссальные нагрузки на изгиб и кручение при подъеме груза 1.4–2.0 тонны на верхние ярусы стеллажей. Инструментальная диагностика высотного ричтрака начинается с проверки геометрической соосности профилей мачты и механизма выдвижения каретки Reach. Для измерений сервисному инженеру требуются штангенциркуль, микрометр, набор щупов и лазерный нивелир.
Процедура дефектовки грузоподъемного механизма включает шесть контрольных шагов:
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15

Ричтрак электрический с кабиной TOR 1,5 т 6,2 м CQD15

Ричтрак электрический с кабиной TOR 1,5 т 6,2 м CQD15 Li-ion
- Проверка остаточной толщины полок направляющих рельсов. Направляющие двутавровые и швеллерные балки мачты изготавливаются из конструкционной легированной стали (18MnNb или St52-3). Замерьте микрометром толщину полок профиля в зонах максимального контакта мачтовых роликов (обычно на высоте 1.5–3.5 м от пола). Допустимый износ полки составляет не более 1.0–1.2 мм от номинального размера новой мачты. Износ свыше 10% исходной толщины свидетельствует о критическом ослаблении профиля.
- Замер радиальных и осевых зазоров мачтовых роликов. Комбинированные ролики мачты воспринимают радиальные и боковые нагрузки. Допустимый радиальный люфт подшипника ролика не должен превышать 0.5 мм. Осевой боковой зазор между роликом и полкой швеллера регулируется пакетом калибровочных шайб и должен укладываться в диапазон 0.8–1.2 мм. Зазор свыше 2.5 мм приводит к диагональному перекосу секций при подъеме.
- Контроль износа пластин скольжения каретки Reach (скользунов). Направляющие рельсы выдвижения мачты в опорных консолях шасси оснащаются сменными скользунами из полиамида или бронзовых сплавов. Предельный износ накладок составляет 2.0 мм. Появление глубоких задиров на стальных направляющих консолей указывает на длительную работу техники с разрушенными вкладышами скольжения.
- Измерение остаточного удлинения грузовых пластинчатых цепей (Fleyer chains). Используйте специализированный цепной калибр или штангенциркуль с глубиномером. Замерьте шаг цепи на прямом участке длиной 20 звеньев в зоне постоянного огибания направляющих роликов. В соответствии со стандартом безопасности EN ISO 3691-1 предельное удлинение цепи не должно превышать 2.5–3.0%. При вытяжке свыше 3% обе грузовые цепи подлежат обязательной парной замене.
- Осмотр пальцев и шкивов цепного механизма. Проверьте поверхность направляющих роликов цепей на наличие ступенчатой выработки и трещин реборд. Люфт оси шкива более 0.4 мм указывает на разрушение игольчатого подшипника.
- Проверка скручивания и параллельности секций мачты. Установите ричтрак на ровный бетонный пол. Поднимите мачту на высоту 4–6 метров без груза. С помощью лазерного нивелира или натянутой контрольной струны проверьте симметрию зазоров между выдвижными секциями с левой и правой стороны. Отклонение от параллельности свыше 4 мм на 3 метра высоты говорит о перенесенном боковом ударе о стеллажную балку.
Подобрать оборудование под вашу задачу
Диагностика гидравлической системы: замер рабочего давления насоса подъема, тест на опускание под нагрузкой на высоте 6–10 м
Гидравлическая система ричтрака отвечает за подъем каретки, выдвижение мачты Reach, наклон вил и работу каретки бокового смещения (Sideshift). Давление в рабочем контуре достигает 160–210 бар. Диагностика гидросистемы перед покупкой выявляет износ шестеренного насоса, внутренних уплотнений гидроцилиндров и пропорциональных распределителей.
Замер рабочего давления выполняется подключением поверенного манометра со шкалой до 250–300 бар к контрольной точке (Minimess M16x2 или резьбовой порт M10x1) на блоке главного распределителя. Прогрейте гидравлическое масло до рабочей температуры 45–50 °C, выполнив 5–7 циклов подъема мачты. Нажмите рычаг подъема до упора в верхнем крайнем положении штоков. Исправный гидронасос должен удерживать давление отсечки главного предохранительного клапана (175–185 бар для Toyota/BT, 180–190 бар для Jungheinrich, 200–210 бар для Linde). Падение давления более чем на 15–20 бар свидетельствует об объемных потерях из-за выработки торцевых компенсаторов шестеренного насоса.
Второй обязательный тест — проверка герметичности контура подъема на самопроизвольное опускание под номинальной нагрузкой:
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 8,0 м CQD15

Ричтрак электрический с кабиной TOR 2,0 т 6,2 м CQD20-D Li-ion

Ричтрак электрический с кабиной TOR 2,0 т 6,2 м CQD20-D
- Подготовка тестового груза. Установите на вилы эталонный груз массой 80–100% от номинальной грузоподъемности ричтрака (например, 1 200–1 500 кг для машины грузоподъемностью 1.6 т).
- Подъем на высоту контроля. Поднимите каретку с грузом на высоту 6–8 метров. Выдвиньте мачту вперед в рабочее положение. Заглушите привод гидравлики.
- Замер просадки штока за 10 минут. Зафиксируйте штангенциркулем или маркером положение штоков цилиндров подъема относительно гильз. По международному стандарту ISO 3691-1 допустимое самопроизвольное опускание не должно превышать 10–15 мм за 10 минут при температуре масла 45–55 °C. Опускание со скоростью более 50 мм за 10 минут указывает на износ полиуретановых манжет поршня или негерметичность седла электромагнитного клапана сброса.
- Проверка цилиндров выдвижения мачты (Reach Cylinders). На высоте 6 метров проверьте смещение каретки назад под действием веса груза. Допустимый самопроизвольный откат каретки назад составляет не более 5 мм за 10 минут.
Оцените чистоту и цвет рабочей жидкости в баке. Помутнение масла, присутствие эмульсии белого цвета свидетельствуют о попадании влаги из-за конденсата на холодных складах Казахстана. Темно-коричневый цвет с запахом гари говорит о систематическом перегреве гидросистемы свыше 80 °C. Наличие блестящей металлической пудры на дне бака или в напорном фильтре прямо указывает на разрушение качающего узла насоса.
Тестирование электроники и контроллеров: считывание логов аварий по CAN-шине, состояние электродвигателей переменного тока (AC)
Современный ричтрак управляется распределенной сетью цифровых контроллеров по протоколу CANopen или SAE J1939. Блоки управления тягой, насосом, электроусилителем руля (EPS) и позиционированием мачты непрерывно обмениваются статусными сообщениями. Осмотр б/у машины без подключения сервисного адаптера не позволяет увидеть скрытую историю перегревов и аварийных блокировок.
Инженеры ИП «Казмеханика» подключаются к диагностическому разъему ричтрака профильным сервисным оборудованием: комплексом JUDIT-4 для Jungheinrich, адаптером TruckCom для Toyota/BT, Canbox для Linde/Still или программатором Zapi Console для техники китайского производства. В меню журнала ошибок (Error Log / Fault Memory) анализируются критические маркеры:
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 2,0 т 8,6 м CQD20-D

Ричтрак электрический с кабиной TOR 2,0 т 11,1 м CQD20-D Li-ion с камерой и быстрым подъемом

Ричтрак электрический с кабиной TOR 2,0 т 12,0 м CQD20-D с камерой и быстрым подъемом
- Температурные перегрузки инверторов (Thermal Overload). Записи о превышении температуры силовых транзисторов IGBT/MOSFET свыше 90 °C свидетельствуют о систематической работе ричтрака с предельными грузами или отказе вентиляторов охлаждения силового отсека.
- Сбои изоляции и короткие замыкания силовых цепей. Ошибки утечки тока на шасси указывают на нарушение изоляции кабельных трасс внутри шарнирных коробов мачты.
- Рассинхронизация импульсов энкодеров. Сбои по каналу обратной связи подшипниковых энкодеров тягового мотора или рулевого привода приводят к рывкам и потере управляемости.
- Счетчик моточасов в блоке управления vs приборная панель. Сравните значение наработки в энергонезависимой памяти контроллера VMC с цифрами на щитке приборов. Несовпадение данных выдает факт программного скручивания наработки перед продажей.
Проверьте физическое состояние цифровой шины связи. Отключите разъем тяговой батареи и замерьте сопротивление мультиметром между линиями CAN-High и CAN-Low на диагностическом порту. Номинальное сопротивление исправной шины составляет ровно 60 Ом за счет двух параллельных согласующих резисторов по 120 Ом на концах линии. Показание 120 Ом указывает на физический обрыв одного из согласующих терминаторов или повреждение интерфейсной платы контроллера.
Состояние тягового и насосного электродвигателей переменного тока (AC Induction / Permanent Magnet) оценивается замером сопротивления изоляции и симметрии фазных обмоток. С помощью мегаомметра с испытательным напряжением 500 В проверьте сопротивление между силовыми клеммами U, V, W и корпусом мотора. Нормативное значение сопротивления изоляции в сухом помещении должно быть не менее 1.0 МОм (для нового мотора свыше 10 МОм). Значение ниже 0.5 МОм требует снятия двигателя, сушки и повторной пропитки обмоток компаундом.
Оценка остаточного ресурса тяговой батареи и итоговая смета предпродажного ТО
Тяговая аккумуляторная батарея (АКБ) напряжением 48 В считается самым дорогостоящим быстроизнашиваемым компонентом ричтрака. Стоимость нового свинцово-кислотного блока емкостью 400–775 Ач составляет от 2.8 до 5.5 млн тенге, а литий-ионного комплекта (LiFePO4) находится в диапазоне 4.5–8.0 млн тенге. Покупка б/у техники с полностью деградировавшим аккумулятором сводит к нулю всю выгоду от экономии на самой машине.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 2,0 т 10,2 м CQD20-D Li-ion с камерой и быстрым подъемом

Ричтрак электрический с кабиной TOR 2,0 т 8,6 м CQD20-D Li-ion

Ричтрак электрический с кабиной TOR 2,0 т 12,5 м CQD20-D с камерой и быстрым подъемом
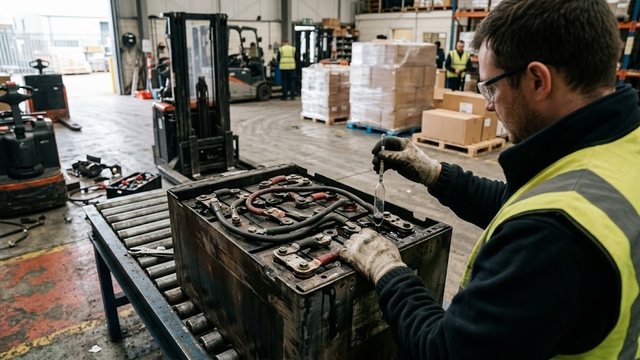
Диагностика свинцово-кислотной батареи PzS / PzB включает следующие замеры после завершения полного цикла заряда:
- Замер плотности электролита во всех 24 банках. Используйте ареометр или оптический рефрактометр. Плотность полностью заряженного исправного аккумулятора составляет 1.28–1.29 г/см³ при температуре 20 °C. Разброс плотности между отдельными элементами батареи не должен превышать 0.02 г/см³. Падение плотности в 1–2 банках ниже 1.20 г/см³ свидетельствует о внутреннем коротком замыкании пластин или сильной необратимой сульфатации.
- Контроль напряжения разомкнутой цепи (НРЦ). Напряжение на клеммах исправной 48-вольтовой батареи в состоянии покоя составляет 50.8–51.5 В (2.12–2.14 В на одну банку). Напряжение на отдельном элементе ниже 2.05 В говорит о критической потере емкости.
- Контрольный 5-часовой разрядный тест под нагрузкой. К батарее подключается нагрузочный стенд постоянным током 0.2C (например, 100 А для батареи 500 Ач) до порога отключения 1.70 В на банку (40.8 В на батарее). Фактическое время разряда определяет реальную остаточную емкость. Если батарея выдает менее 60% паспортной емкости, ее остаточный ресурс не превышает 6–12 месяцев умеренной эксплуатации.
- Диагностика Li-ion аккумулятора. Подключите ноутбук к сервисному порту BMS (Battery Management System). Оцените общее количество пройденных циклов заряд/разряд, параметр State of Health (SOH) и разброс напряжений между ячейками (Cell Voltage Delta). Разброс свыше 15–20 мВ под нагрузкой указывает на разбалансировку или деградацию отдельных призматических ячеек.
По результатам комплексного осмотра составляется итоговая калькуляция затрат на подготовку машины к вводу в эксплуатацию. В таблице ниже приведены типовые статьи расходов сервисного центра ИП «Казмеханика» по доведению б/у ричтрака до нормативного состояния.
| Узел / Выявленный дефект | Необходимые работы и запчасти | Ориентировочная стоимость в РК | Срок выполнения |
|---|---|---|---|
| Базовое ТО-1000 | Замена гидравлического масла (35–45 л HVLP 32/46), замена напорного и сливного фильтра, смазка цепей и направляющих | 180 000–260 000 ₸ | 1 рабочий день |
| Ходовая часть и колеса | Замена ведущего полиуретанового мотор-колеса и грузовых роликов опорных консолей с подшипниками | 320 000–550 000 ₸ | 1–2 рабочих дня |
| Грузоподъемные цепи мачты | Парная замена цепей Fleyer (комплект 2 шт.) с концевыми анкерными болтами и регулировкой натяжения | 280 000–480 000 ₸ | 1 рабочий день |
| Ролики и скользуны мачты | Замена комплекта комбинированных роликов (4–6 шт.) и боковых направляющих каретки Reach | 350 000–620 000 ₸ | 2–3 рабочих дня |
| Гидравлические цилиндры | Переборка гидроцилиндров выдвижения и подъема с заменой ремкомплекта уплотнений (полиуретан, PTFE) | 220 000–450 000 ₸ | 2 рабочих дня |
| Тяговая батарея 48 В | Замена дефектных элементов (2–4 банки) с перемычками либо замена на новую свинцово-кислотную/Li-ion АКБ | 350 000 ₸ (локальный ремонт) / 2.8–6.0 млн ₸ (новый АКБ) | 1–5 рабочих дней |
| Итого предпродажный пакет | Комплексная подготовка машины с гарантией сервисного центра | 1.35–2.36 млн ₸ (без учета полной замены АКБ) | 4–7 рабочих дней |
Приобретая б/у высотную технику, закладывайте в бюджет первоначальный сервисный пакет в размере 10–15% от стоимости машины. Инженеры ИП «Казмеханика» проводят выездную инструментальную диагностику ричтраков по всему Казахстану (Алматы, Астана, Шымкент, Караганда, Актобе), предоставляя заказчику официальный дефектовочный акт с точным расчетом остаточного ресурса ключевых агрегатов.