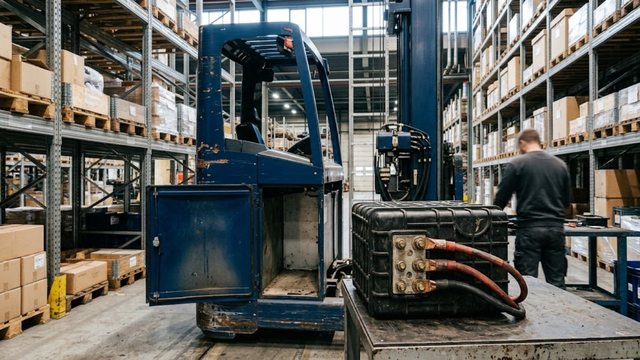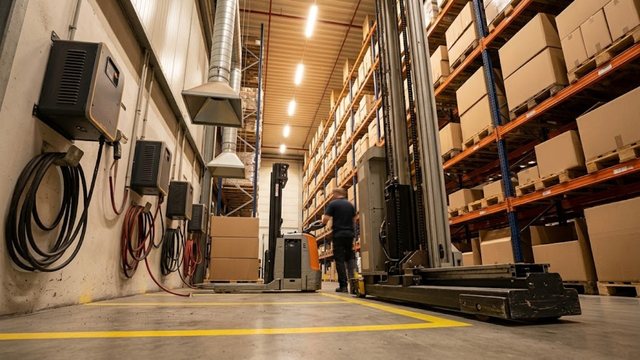
Эффективность складской логистики зависит от точного подбора тягового источника питания. Надежный аккумулятор для штабелера определяет непрерывность смены и высотную устойчивость мачты при подъеме тяжелых паллет. Ошибки в расчете емкости вызывают просадки гидронасоса и аварийные простои техники. Инженеры ИП «Казмеханика» (shtabeler24.kz) подготовили руководство по расчету ампер-часов, стандартам коробов DIN и BS, балластной массе и режимам эксплуатации АКБ в Республике Казахстан.
Классификация батарей по типу штабелера: полуэлектрические (12V 100–120 А·ч), самоходные поводковые (24V 150–300 А·ч), тяжелые высотные (48V)
Электрическая схема штабелера задает рабочее напряжение и габариты аккумуляторного отсека. Полуэлектрические модели с ручным перемещением используют напряжение 12 В для питания гидравлической насосной станции. В таких машинах устанавливают тяговые моноблоки AGM или гелевые батареи емкостью 100–120 А·ч. При подъеме тонного груза насос мощностью 1.5–2.2 кВт кратковременно потребляет ток 120–160 А. Ручной ход исключает затраты электроэнергии на тяговые двигатели.
Самоходные поводковые машины оснащаются раздельной силовой цепью движения и подъема. Номинальное напряжение системы составляет 24 В при рабочей емкости от 150 до 300 А·ч. Основу парка составляет классическая тяговая батарея 24в штабелер на жидком электролите либо литиевый блок. Ток перемещения по ровному бетонному полу держится в диапазоне 30–50 А. Включение подъема на предельную высоту вызывает скачок токовой нагрузки до 180 А.
Тяжелые высотные штабелеры с платформой оператора и ричтраки переводятся на электропитание 48 В. Напряжение 48 В снижает силу рабочего тока в силовой проводке в два раза. Машины комплектуются батареями емкостью от 240 до 500 А·ч. Это исключает перегрев силовых транзисторов инвертора при интенсивной многоярусной укладке паллет на высоте свыше 5.5 метров.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 6,0 м CQD15T (триплекс) 48/375 В/Ач

Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15 Li-ion

Ричтрак электрический с кабиной TOR 1,5 т 5,0 м CQD15
| Класс штабелера | Напряжение системы | Диапазон емкости (C5) | Мощность приводов (ход / подъем) | Пиковый ток нагрузки |
|---|---|---|---|---|
| Полуэлектрический (ручной ход) | 12 В | 100–120 А·ч | Ручной ход / 1.5–2.2 кВт насос | 120–160 А |
| Самоходный поводковый | 24 В | 150–300 А·ч | 0.75–1.5 кВт ход / 2.2–3.0 кВт подъем | 160–200 А |
| Самоходный с платформой | 24 В / 48 В | 240–375 А·ч | 1.5–2.5 кВт ход / 3.0–4.5 кВт подъем | 200–260 А |
| Высотный ричтрак | 48 В | 350–500 А·ч | 4.5–6.5 кВт ход / 6.0–11.0 кВт подъем | 280–380 А |
Сравнение технологий: свинцово-кислотные жидкие (PzS), гелевые (GEL/AGM) и литий-железо-фосфатные (LiFePO4)
Выбор электрохимической пары определяет график работы складской техники и расходы на инфраструктуру. Традиционные свинцово-кислотные элементы PzS с панцирными трубчатыми пластинами выдерживают 1200–1500 рабочих циклов при разряде до 80%. Электролитом служит раствор серной кислоты плотностью 1.28 г/см³. Зарядка таких элементов сопровождается выделением взрывоопасного водорода. По нормам промышленной безопасности Казахстана свинцовые батареи требуют оборудования отдельной зарядной комнаты с принудительной вытяжкой.
Герметизированные гелевые блоки GEL и AGM не выделяют газов при соблюдении зарядных режимов. Связанный электролит исключает протечки при наклонах. Ресурс гелевых сборок ограничен 600–800 циклами. Внутреннее сопротивление геля составляет 15–30 мОм. Повышенное сопротивление приводит к просадке напряжения при пуске мощных гидронасосов.
Современный литиевый аккумулятор для электроштабелера на базе элементов LiFePO4 исключает простои техники. Батарея выдерживает 3000–4000 циклов до снижения емкости до 80%. Литий-железо-фосфатный тяговый аккумулятор для штабелера принимает зарядный ток величиной до 1.0C. Полный заряд длится 1.5–2.0 часа. Операторы подзаряжают технику во время 15-минутных технологических перерывов без деградации ячеек.
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
«Переход на технологию LiFePO4 исключает капитальные затраты на обустройство кислотных зарядных станций и деминерализаторов воды. Литиевый блок заряжается непосредственно в тележке от промышленной электросети», — подчеркивают инженеры сервисного центра ИП «Казмеханика».
| Технический параметр | Свинцово-кислотные жидкие (PzS) | Гелевые герметичные (GEL / AGM) | Литий-железо-фосфатные (LiFePO4) |
|---|---|---|---|
| Номинальное напряжение ячейки | 2.0 В | 2.0 В (блоки по 6В/12В) | 3.2 В (сборки 8S / 16S) |
| Циклический ресурс (DoD 80%) | 1200–1500 циклов | 600–800 циклов | 3000–4000 циклов |
| Время полного заряда | 8–10 часов + 2 ч остывание | 7–9 часов | 1.5–2.5 часа (ток 0.5C–1.0C) |
| Дробный дозаряд в смену | Запрещен (риск перегрева) | Не рекомендуется | Допускается без ограничений |
| КПД энергоотдачи | 72–78% | 75–80% | 94–97% |
| Обслуживание | Еженедельный долив дистиллята | Необслуживаемые | Необслуживаемые, балансировка BMS |
Подобрать оборудование под вашу задачу
Расчет необходимой емкости батареи в зависимости от сменного грузооборота (кВт·ч на 100 паллето-подъемов)
Инженерный расчет емкости предотвращает внезапную остановку штабелера в середине рабочей смены. Потребление энергии складывается из механической работы подъема груза и преодоления сопротивления качению колес. Для подъема поддона массой 1.5 тонны на высоту 3.5 метра требуется подвести к гидроцилиндрам расчетное количество киловатт-часов. Учет коэффициента полезного действия насоса и потерь в клапанах позволяет определить точную емкость источника питания.
Механическая энергия подъема рассчитывается по базовой формуле потенциальной энергии: E_подъем = (m * g * h) / (eta_гидр * 3600 * 1000) кВт·ч. В формуле переменная m обозначает суммарную массу груза и каретки вил (кг), g = 9.81 м/с², h выражает высоту подъема (м), а eta_гидр = 0.68 задает КПД гидравлического контура.
Затраты энергии на горизонтальное перемещение определяются силой трения качения полиуретановых роликов по бетонному полу: E_ход = (F_сопр * L_рейс) / (eta_мех * 3600 * 1000) кВт·ч. Здесь тяговое усилие F_сопр = (m_груз + m_штабелер) * g * f_кач при коэффициенте трения качения f_кач = 0.018, L_рейс задает длину челночного прогона с грузом и порожняком (м), а eta_мех = 0.82 учитывает КПД трансмиссии.
Инженерный расчет энергопотребления на 100 стандартных рабочих циклов включает следующие последовательные этапы:
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
- Расчет работы подъема 100 паллет массой 1500 кг на высоту 3.5 м дает 2.34 кВт·ч полезной энергии.
- Горизонтальное перемещение 100 грузов на дистанцию 35 метров с возвратом требует 1.28 кВт·ч.
- Собственные нужды контроллера, рулевого электроусилителя и опускания добавляют 0.45 кВт·ч.
- Итоговый расход за смену составляет 4.07 кВт·ч чистой энергии.
Для свинцово-кислотной батареи 24 В с учетом предельного разряда 80% и коэффициента Пейкерта требуемая энергоемкость составит: 4.07 / (0.80 * 0.85) = 5.98 кВт·ч. Это соответствует емкости 250 А·ч при 24 В (модель 3PzS 240–270). Литиевому блоку LiFePO4 благодаря глубине разряда 90% достаточно паспортной емкости 4.52 кВт·ч (блок 24 В 180 А·ч).
| Интенсивность грузооборота | Паллето-подъемов за смену (8 ч) | Расход энергии за смену | Рекомендуемая PzS батарея (24 В) | Рекомендуемая LiFePO4 батарея (24 В) |
|---|---|---|---|---|
| Низкая (розничный склад) | 30–50 циклов | 1.4–2.2 кВт·ч | 2PzS 120–150 А·ч | LiFePO4 80–100 А·ч |
| Средняя (логистический хаб) | 80–120 циклов | 3.5–4.9 кВт·ч | 3PzS 210–270 А·ч | LiFePO4 150–200 А·ч |
| Высокая (3PL-комплекс, 2 смены) | 180–250 циклов | 7.5–10.5 кВт·ч | 4PzS 320–350 А·ч (2 комплекта) | LiFePO4 200–250 А·ч (с дозарядом) |
Габариты батарейного короба (DIN / BS стандарты) и соответствие балластной массе для устойчивости штабелера
Геометрические размеры батарейного отсека стандартизированы европейскими и британскими нормативами. Стандарт DIN 43535 регламентирует ячейки PzS шириной 198 мм с длиной пластин от 47 до 157 мм. Британский стандарт BS (British Standard) 2EPzB использует зауженные ячейки шириной 158 мм. Ошибка в выборе стандарта делает невозможной посадку стального короба в направляющие пазы шасси.
Масса аккумуляторного блока выполняет функцию противовеса для обеспечения продольной устойчивости штабелера. На заводском шильдике рамы производитель указывает минимально допустимый вес батареи (Battery Weight Min). Свинцовая батарея 24 В 250 А·ч весит 220–260 кг. Этот вес уравновешивает опрокидывающий момент при подъеме мачты с грузом.
При монтаже облегченного литиевого модуля возникает опасный дефицит массы. Блок LiFePO4 аналогичной емкости весит всего 55–70 кг. Уменьшение веса на 180 кг смещает общий центр тяжести вперед и провоцирует отрыв опорных роликов от пола. Сервисная служба компенсирует разницу установкой массивных стальных балластных плит на дно батарейного ящика.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
Правильный подбор и установка батарейного короба требуют выполнения следующих инженерных правил:
- Контроль соответствия посадочных размеров ящика с технологическим зазором 5–8 мм на сторону.
- Проверка совпадения массы балластированного литиевого блока паспортному значению на шильдике рамы.
- Использование силовых разъемов REMA DIN 80/160 или Anderson SB175 с механической цветовой кодировкой напряжения.
- Оснащение отсека роликовым столом боковой выгрузки для безопасной смены батарей подъемным краном.
Специфика поставок и сервисного обслуживания тяговых АКБ в Республике Казахстан
Резко континентальный климат Казахстана требует строгого соблюдения температурного регламента эксплуатации источников тока. Зимой температура в неотапливаемых терминалах Астаны, Караганды и Павлодара опускается до -30 °C. В южных регионах (Шымкент, Туркестан, Алматы) летом температура в ангарах превышает +40 °C. Экстремальные перепады температур ускоряют саморазряд свинцово-кислотных элементов и требуют надежного термоконтроля литиевых ячеек.
Зарядка литий-железо-фосфатных батарей при отрицательной температуре ячеек строго запрещена. Подача зарядного тока на морозе вызывает осаждение металлического лития на графитовом аноде. Этот процесс приводит к разрушению сепаратора и короткому замыканию. Для холодных складов ИП «Казмеханика» поставляет литиевые короба со встроенным контуром подогрева ячеек на базе гибких PTC-нагревателей.
Клиенты могут выгодно купить аккумулятор на штабелер со складов в Алматы и Астане с заводской гарантией. Сервисный центр обеспечивает полную предпродажную подготовку, заливку и формировку свинцовых элементов сертифицированным электролитом. На все поставляемые тяговые батареи оформляются паспорта безопасности, сертификаты соответствия ЕАЭС и официальная гарантия.