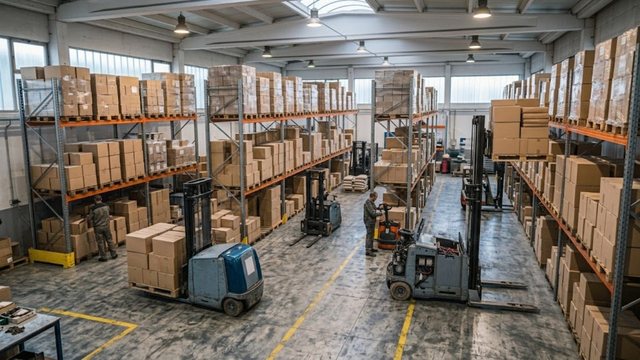
На распределительных центрах и складах интернет-торговли скорость обработки клиентских заявок определяет общую рентабельность бизнеса. Традиционные методы паллетной логистики перестают работать, когда заказ состоит из десятков разнородных штучных позиций. В таких условиях стандартный погрузчик или штабелер превращается в источник постоянных задержек. Для непрерывного штучного отбора создана отдельная группа машин. Интенсивность диктует выбор.
В инженерной практике ИП «Казмеханика» (shtabeler24.kz) современный комплектовщик заказов для склада рассматривается как ключевое средство ликвидации узких мест на участках комплектации. Мы поставляем и обслуживаем эти машины на терминалах по всему Казахстану. Ниже систематизирован детальный технический анализ низкоуровневых и высотных подборщиков, систем межстеллажной навигации и кинематических преимуществ специализированного подбора.
Назначение комплектовщиков заказов: оптимизация штучного и коробочного отбора товаров (Piece Picking / Case Picking)
Промышленный подборщик заказов order picker кардинально меняет логику перемещения товарных единиц внутри склада. Стандартная техника перемещает тяжелый поддон целиком из ячейки в зону экспедиции (Full Pallet Handling). Комплектовщик же доставляет оператора вместе с грузовой тарой непосредственно к месту адресного хранения. Оператор берет ровно столько коробок или штук, сколько указано в задании складской системы WMS. Лишние манипуляции исключены.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 6,0 м CQD15T (триплекс) 48/375 В/Ач

Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15 Li-ion

Ричтрак электрический с кабиной TOR 1,5 т 5,0 м CQD15
В современной складской логистике выделяют два основных профиля поштучной обработки товаров:
- Штучный отбор (Piece Picking): комплектация мелких штучных изделий (электроника, фармацевтические препараты, косметика, крепеж) напрямую в ящики, пластиковые контейнеры или упаковочные короба на паллете.
- Коробочный отбор (Case Picking): сборка заказов целыми транспортными гофрокоробами, полимерными лотками или мешками с формированием сборной паллеты под конкретный магазин или маршрут доставки.
Трудозатраты на штучный и коробочный подбор на складах достигают 60% от всех складских операций. Пеший сборщик тратит свыше половины рабочей смены на переход между стеллажами и возвращение к упаковочному столу. Самоходная техника сокращает эти непроизводительные потери в несколько раз. Скорость сборки возрастает до 180–240 отборов в час против 40–60 при ручном труде. Экономика очевидна.
| Параметр процесса | Традиционная обработка (Full Pallet) | Коробочный отбор (Case Picking) | Штучный отбор (Piece Picking) |
|---|---|---|---|
| Единица перемещения | Целый поддон (паллета 800–1200 кг) | Транспортный короб / упаковка (5–30 кг) | Отдельная штучная единица / блистер (0.1–5 кг) |
| Используемая техника | Вилочный погрузчик, ричтрак, штабелер | Низкоуровневый / среднеуровневый подборщик | Вертикальный комплектовщик заказов (Man-Up) |
| Скорость смены артикулов | Низкая (1–2 паллеты за рейс) | Высокая (40–120 коробок на поддон) | Максимальная (до 300 позиций в маршруте) |
| Доля ручного труда сборщика | Минимальная (автоматический захват вилами) | Средняя (ручная перекладка коробок) | Высокая (точная поштучная верификация сканером) |
Низкоуровневые подборщики (1-й и 2-й ярусы, подъем оператора до 1.2 м): удлиненные вилы под 2–3 паллеты, скорость сборки
Для высокоинтенсивного отбора товаров с пола и первого стеллажного яруса применяется низкоуровневый комплектовщик заказов. Конструктивно эта машина объединяет скоростное самоходное шасси, подъемную платформу водителя и длинные вилы. Подборщик способен развивать скорость до 10–12 км/ч, мгновенно доставляя оператора к нужной секции стеллажа. Динамика хода впечатляет.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15

Ричтрак электрический с кабиной TOR 1,5 т 6,2 м CQD15

Ричтрак электрический с кабиной TOR 1,5 т 6,2 м CQD15 Li-ion
Базовые модификации имеют подъемную платформу оператора с ходом штока до 1200 мм. При подъеме площадки на 1.2 метра зона комфортной досягаемости рук сборщика расширяется до 2.8–3.0 метров от пола. Это позволяет свободно работать со вторым и третьим ярусами балочных стеллажей без применения стремянок или приставных лестниц. Безопасность оператора контролируется датчиком присутствия (Deadman switch) в полу платформы.
Ключевым преимуществом низкоуровневых машин выступает конфигурация грузовых вил:
- Удлиненные вилы (2400 мм): позволяют одновременно установить два европоддона (EUR 1200x800 мм) или две американские паллеты (1200x1000 мм) для раздельного сбора заказов.
- Сверхдлинные вилы (до 3600 мм): удерживают до трех поддонов или специальные ролл-контейнеры на колесах, реализуя алгоритм пакетного подбора (Batch Picking) за один сквозной проход коридора.
- Эргономический подъем вил (Initial / Ergonomic Lift): независимый подъем грузовой каретки на высоту 700–800 мм. Оператор укладывает коробки на поддон на уровне пояса, исключая вредные наклоны спины.
Для сверхбыстрой комплектации машины оснащаются кнопками шагового сопровождения (Walk-by-side) на боковинах корпуса. Сборщик перемещается пешком вдоль ряда стеллажей и нажатием клавиши направляет тележку вперед, не тратя время на постоянный вход и выход с платформы. Тяговый AC-привод мощностью 2.2–3.0 кВт обеспечивает плавное торможение и точный подкат к стеллажу.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 8,0 м CQD15

Ричтрак электрический с кабиной TOR 2,0 т 6,2 м CQD20-D Li-ion

Ричтрак электрический с кабиной TOR 2,0 т 6,2 м CQD20-D
| Параметр | Компактная модель (1 паллета) | Модель с удлиненными вилами (2 паллеты) | Модель с эргономическим подъемом вил |
|---|---|---|---|
| Номинальная грузоподъемность | 1500–2000 кг | 2000–2500 кг | 2000 кг (основные вилы) / 800 кг (каретка) |
| Длина вил | 1150–1200 мм | 2400 мм | 1150–2400 мм |
| Высота подъема платформы оператора | Фиксированная / подъем до 1000 мм | Подъем до 1200 мм | Подъем платформы 1200 мм + вилы 750 мм |
| Рабочая высота отбора груза | до 1.8–2.6 м | до 2.8–3.0 м | до 3.0 м |
| Скорость перемещения с грузом | 9.0–10.0 км/ч | 10.0–12.0 км/ч | 10.0–12.0 км/ч |
| Тип тяговой аккумуляторной батареи | Li-ion 24В/205 А·ч или кислота 240 А·ч | Li-ion 24В/280 А·ч или кислота 375 А·ч | Li-ion 24В/280–410 А·ч |
Подобрать оборудование под вашу задачу
Вертикальные высотные комплектовщики (высота сбора до 9–11 м): подъемная кабина Man-Up, безопасность на высоте
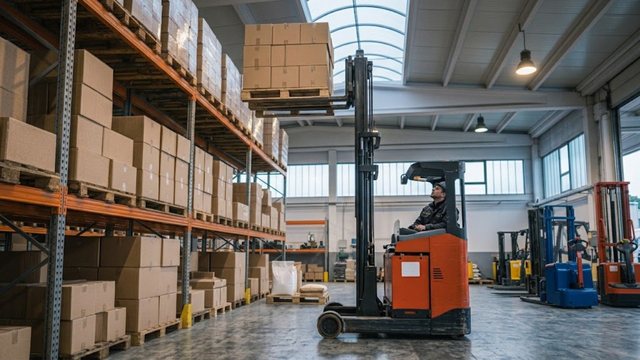
Когда складская номенклатура насчитывает десятки тысяч мелких позиций, напольного хранения первого яруса становится недостаточно. Для плотного высотного размещения используется вертикальный комплектовщик заказов с кабиной Man-Up. В этой машине оператор поднимается в закрытой кабине вместе с грузовой платформой на любую высоту стеллажной системы. Доступ к товару становится прямым.
Тяжелый высотный комплектовщик заказов оснащается усиленной мачтовой конструкцией Triplex из специального легированного профиля. Прочность мачты на кручение и изгиб исключает опасную раскачку кабины при выдвижении на предельные высоты сбора от 9.0 до 11.5 метров. Пропорциональные электрогидравлические клапаны обеспечивают бесступенчатый разгон, мягкое торможение гидроцилиндров и ювелирное позиционирование пола кабины напротив нужной полки.
«На высотах более 6 метров малейший люфт мачты вызывает сильную амплитуду колебаний кабины. В поставляемых нами машинах брендов TOR и Noblelift жесткость профилей мачты и предварительное натяжение направляющих роликов снижают поперечные вибрации до минимума», — отмечают инженеры сервисной службы ИП «Казмеханика».
Безопасность оператора на высоте строится на многоуровневом аппаратном комплексе защиты:
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 2,0 т 8,6 м CQD20-D

Ричтрак электрический с кабиной TOR 2,0 т 11,1 м CQD20-D Li-ion с камерой и быстрым подъемом

Ричтрак электрический с кабиной TOR 2,0 т 12,0 м CQD20-D с камерой и быстрым подъемом
- Защитные боковые поручни и калитки: электромеханические концевые выключатели блокируют подъем и движение машины при незафиксированных боковых ограждениях кабины.
- Двуручное и двуногое управление: для активации хода или подъема оператор обязан зажать сенсорные датчики на поручне обеими руками и нажать две педали присутствия на полу.
- Адаптивное профилирование скорости: микропроцессорный контроллер плавно снижает скорость движения машины по мере подъема кабины (от 10 км/ч внизу до 1.5 км/ч на высоте 9 м).
- Аварийная гидросистема спуска: дублированные электромагнитные и ручные гидроклапаны позволяют безопасно опустить кабину на пол при полном обесточивании электросети.
Кабина проектируется с учетом антропометрических норм. Низкий входной порог, виброизолирующий полиуретановый мат и регулируемая стойка управления снижают утомляемость водителя за 8-часовую смену. Опционально кабина комплектуется поворотным терминалом сбора данных, термопринтером этикеток и люминесцентной подсветкой зоны захвата товара.
| Параметр | Средневысотный подборщик (Man-Up) | Высотный тяжелый подборщик (Man-Up) |
|---|---|---|
| Номинальная грузоподъемность | 1000–1200 кг | 1000–1500 кг |
| Высота подъема пола кабины (h12) | 3500–5000 мм | 7500–9500 мм |
| Максимальная высота зоны подбора (h13) | 5000–6500 мм | 9000–11200 мм |
| Тип мачты | Duplex с цилиндром свободного хода | Triplex усиленный с тяжелым профилем |
| Ширина рабочего прохода Ast (паллета 800х1200) | 1400–1600 мм (в узком проходе VNA) | 1500–1700 мм (с направляющими) |
| Напряжение тяговой сети / емкость АКБ | 24В или 48В / 280–400 А·ч | 48В / 420–600 А·ч (Li-ion или кислота) |
Системы позиционирования в межстеллажных проходах: индукционное ведение, рельсовые направляющие, датчики безопасности
Высотные комплектовщики работают в узкопроходных коридорах (VNA — Very Narrow Aisle), где боковой зазор между машиной и стеллажом составляет 100–150 мм. Управлять рулем вручную при поднятой на 9 метров кабине физически невозможно. Для безаварийного прямолинейного хода используются специализированные системы позиционирования и ведения. Автоматика исключает ошибки.
Первый вариант — механическое рельсовое ведение (Rail Guidance). Вдоль каждого стеллажного ряда на полу монтируются жесткие металлические направляющие из прокатного уголка 100х100 мм или швеллера. На нижнюю раму комплектовщика устанавливаются боковые полиуретановые опорные ролики. При входе в коридор машина упирается роликами в рельсы и двигается строго по прямой. Это простое, надежное решение с минимальными начальными вложениями.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 2,0 т 10,2 м CQD20-D Li-ion с камерой и быстрым подъемом

Ричтрак электрический с кабиной TOR 2,0 т 8,6 м CQD20-D Li-ion

Ричтрак электрический с кабиной TOR 2,0 т 12,5 м CQD20-D с камерой и быстрым подъемом
Второй вариант — бесконтактное индукционное ведение (Wire Guidance). По центральной оси межстеллажного прохода в полу нарезается штроба глубиной 15–20 мм, куда закладывается медный кабель. Генератор подает в провод высокочастотный сигнал частотой 5–10 кГц. Электромагнитные антенны на раме машины считывают положение кабеля, а бортовой контроллер через электроусилитель руля (EPS) удерживает машину по центру прохода с точностью до 5 мм. Пол остается гладким и удобным для уборки.
Для комплексного управления складским трафиком в пол монтируют пассивные RFID-метки и оптические датчики:
- Зонирование скорости: автоматическое замедление хода перед выездом из коридора или при приближении к тупиковым упорам.
- Ограничение высоты: запрет на подъем кабины в местах прохождения потолочных балок, инженерных вентиляционных коробов и пожарных гидрантов.
- Лазерные радары безопасности (Personal Protection System): оптические сканеры Sick или Pepperl+Fuchs непрерывно сканируют пространство перед машиной и моментально останавливают ход при появлении человека.
| Критерий оценки | Механическое рельсовое ведение | Индукционное ведение по кабелю |
|---|---|---|
| Требования к полу | Установка стального уголка на анкеры | Нарезка штробы 15 мм и заливка компаундом |
| Защита нижних ярусов стеллажей | Высокая (рельс работает как отбойник) | Требуется монтаж отдельных отбойников |
| Удобство уборки прохода поломоечной машиной | Затруднено (пороги рельсов мешают щеткам) | Идеальное (пол абсолютно ровный) |
| Свобода въезда в проход | Требуются направляющие конусы на въезде | Автоматический захват линии на дистанции 1–2 м |
| Стоимость внедрения на 10 проходов | Умеренная (металлопрокат + монтаж) | Выше (штробление + генератор частоты + антенны) |
Сравнение эффективности комплектовщика заказов и стандартного ричтрака при штучном подборе
Распространенной ошибкой при проектировании складских процессов является попытка использовать стандартный высотный ричтрак для штучного отбора товаров. Ричтрак изначально спроектирован для монолитных паллетных операций (Put-away и Full Pallet Retrieval). Применение тяжелой паллетной машины для отбора отдельных коробок приводит к катастрофическому падению скорости смены. Ресурс техники расходуется впустую.
Сравним хронометраж одного цикла отбора двух коробок с высоты 6 метров:
- Сценарий ричтрака: оператор подъезжает к ячейке (20 с), поднимает вилы на 6 м (25 с), берет паллету 700 кг и опускает на пол (35 с), слезает из кабины, берет коробки (20 с), садится обратно, поднимает паллету на 6 м и ставит в стеллаж (40 с). Общее время полного цикла составляет 140 секунд.
- Сценарий комплектовщика Man-Up: оператор на индукционном ведении одновременно двигается по проходу и поднимает кабину по диагональной траектории (15 с), берет 2 коробки прямо с полки на паллету перед собой (10 с) и тут же переходит к следующей ячейке без спуска кабины (10 с). Общее время прямого отбора составляет 35 секунд.
Производительность труда сборщика на комплектовщике возрастает ровно в четыре раза. При этом полностью исключаются холостые циклы подъема тяжелых поддонов, что снижает расход электроэнергии на 65% и продлевает ресурс гидростанции. Межстеллажный проход не блокируется спущенными на пол паллетами, обеспечивая сквозной трафик.
| Параметр сравнения | Стандартный ричтрак | Вертикальный комплектовщик заказов |
|---|---|---|
| Главная технологическая задача | Снятие и постановка целых поддонов | Поштучный и коробочный подбор на высоте |
| Положение оператора при работе на высоте | Внизу на уровне пола (кабина на шасси) | Вместе с грузом на высоте ячейки (кабина Man-Up) |
| Средняя скорость штучного отбора | 25–35 строк в час | 120–180 строк в час |
| Возможность диагонального движения (ход + подъем) | Ограничена правилами устойчивости | Стандартный штатный режим работы |
| Риск повреждения упаковки и артикулов | Выше (работа вслепую по видеокамере) | Минимальный (прямой визуальный и тактильный контроль) |
| Энергопотребление на 100 строк отбора | Высокое (подъем всей массы паллеты) | Низкое (подъем только оператора с тарой) |
Инженеры ИП «Казмеханика» (shtabeler24.kz) выполняют расчет необходимого парка комплектовочной техники на основе матрицы заказов и параметров стеллажного хранения. Мы поставляем проверенное оборудование TOR, Noblelift и EP Equipment со складов в Алматы и Астане с официальной заводской гарантией, полным пакетом закрывающих документов и оперативным выездным сервисом по всему Казахстану.