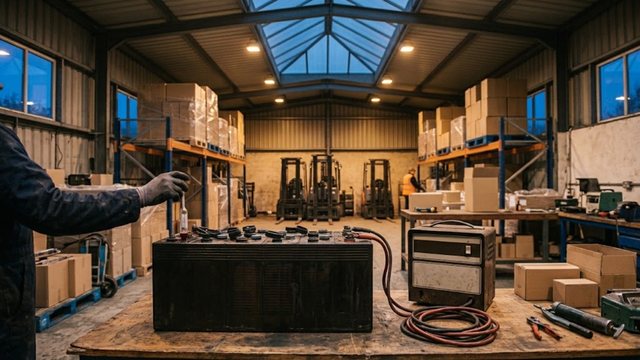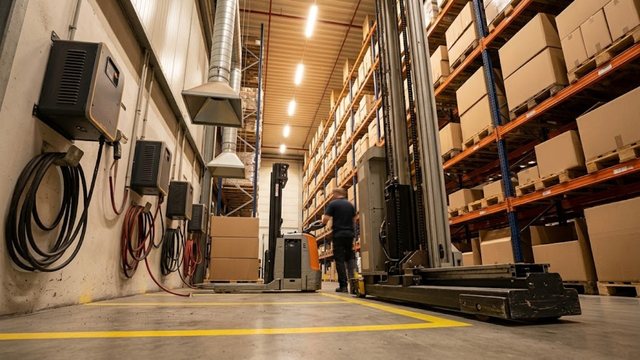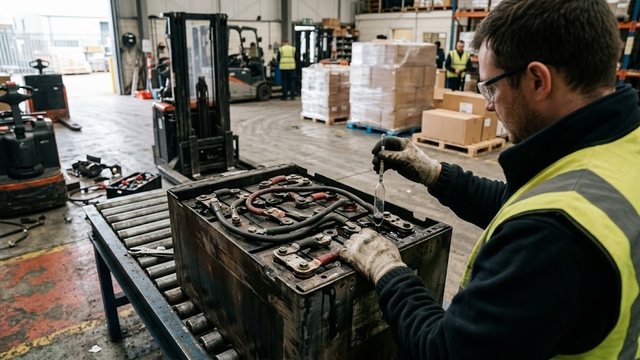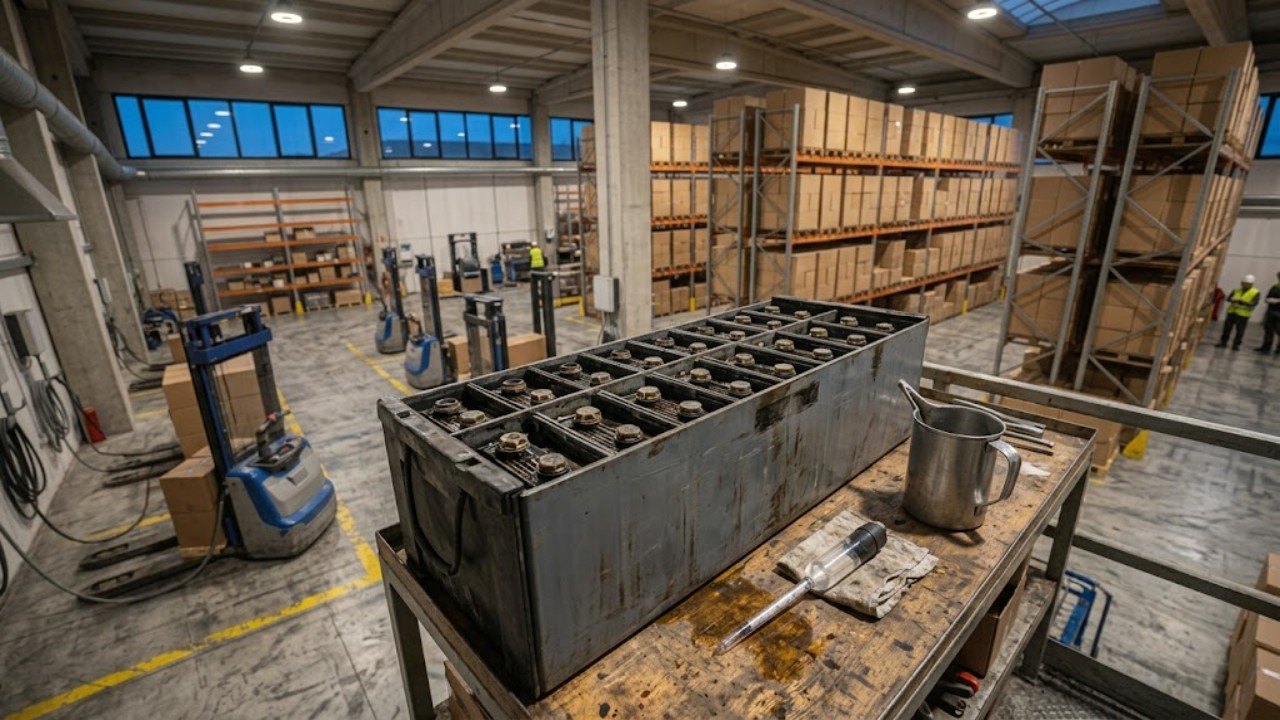
Сезонный простой складской техники требует строгого соблюдения электрохимических нормативов. Технически грамотное хранение тяговых аккумуляторов предотвращает необратимую деградацию свинцовых пластин и сохраняет паспортную емкость банок. Это факт. В сервисной практике ИП «Казмеханика» (shtabeler24.kz) мы регулярно сталкиваемся с тяжелыми последствиями кустарной консервации. Брошенные на 3–4 месяца без подзарядки батареи теряют до 60% циклического ресурса. Ошибки здесь недопустимы. Ниже опубликован официальный регламент консервации тяговых свинцово-кислотных батарей PzS и PzB для климатических условий Казахстана.
Температурные диапазоны и требования к складскому помещению: оптимальный интервал (+10...+25 °C) vs критические риски отрицательных температур
Для межсезонного размещения тяговых батарей подходит сухое отапливаемое помещение с температурой воздуха от +10 до +25 °C. Допустимый уровень относительной влажности составляет не более 75–80%. Помещение обязательно оснащают приточно-вытяжной вентиляцией во взрывозащищенном исполнении. Такая система непрерывно удаляет водород, выделяющийся в процессе естественной релаксации ячеек. Безопасность превыше всего.
В неотапливаемых ангарах при морозах от -20 до -35 °C (характерных для зимнего периода в Астане, Караганде и Костанае) электрохимические процессы замирают. В разряженном элементе серная кислота связывается с активной массой пластин. Плотность раствора резко падает. Водно-кислотная смесь с низкой концентрацией превращается в лед. Образующийся лед расширяется на 9% и разрывает полипропиленовые стенки банок. Батарея выходит из строя без шансов на ремонт.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 6,0 м CQD15T (триплекс) 48/375 В/Ач

Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15 Li-ion

Ричтрак электрический с кабиной TOR 1,5 т 5,0 м CQD15
При температуре выше +30 °C (частая ситуация в складских боксах Шымкента и Туркестана) ускоряется коррозия токоотводов положительных электродов. По этой причине тяговые батареи устанавливают на деревянных или пластиковых поддонах. Их размещают вдали от отопительных приборов, исключая попадание прямых солнечных лучей и потоков от тепловых пушек. Нагрев недопустим.
Физика саморазряда свинцово-кислотных батарей: зависимость скорости потери емкости (0,5–1,0% в сутки) от температуры и механизм необратимой сульфатации
Даже при отключении от потребителей внутри свинцово-кислотного аккумулятора непрерывно протекают побочные химические реакции. Естественный саморазряд тягового акб вызван термодинамической нестабильностью диоксида свинца на аноде и губчатого свинца на катоде в сернокислой среде. У классических панцирных ячеек PzS с сурьмянистыми сплавами токоотводов суточная потеря емкости при +20 °C составляет от 0.5% до 1.0% от номинала C5. Энергия теряется непрерывно.
Согласно закону Аррениуса, повышение температуры электролита на каждые 10 °C удваивает скорость химических реакций. При температуре +30 °C батарея теряет до 30–35% накопленной емкости всего за один месяц складского простоя. Снижение температуры до +10 °C замедляет саморазряд до 5–8% в месяц. Однако чрезмерное переохлаждение недозаряженного блока грозит замерзанием раствора.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15

Ричтрак электрический с кабиной TOR 1,5 т 6,2 м CQD15

Ричтрак электрический с кабиной TOR 1,5 т 6,2 м CQD15 Li-ion
| Температура хранения | Суточный саморазряд | Потеря емкости за 30 дней | Рекомендуемый интервал ревизии | Электрохимический статус |
|---|---|---|---|---|
| +35...+40 °C | 1.5–2.0% | 40–50% | Каждые 14 дней | Критический терморазгон, ускоренная коррозия токоотводов |
| +20...+25 °C | 0.6–0.9% | 18–25% | Каждые 30–45 дней | Штатный режим хранения, контролируемые потери |
| +10...+15 °C | 0.3–0.5% | 9–14% | Каждые 60 дней | Оптимальный диапазон с минимальным саморазрядом |
| 0...+5 °C | 0.15–0.25% | 5–7% | Каждые 30 дней (контроль плотности) | Замедленный разряд, риск замерзания при недозаряде |
| Ниже 0 °C | <0.1% | <3% | Хранение запрещено без обогрева | Высокий риск замерзания электролита и разрыва корпусов |
Главная опасность глубокого саморазряда заключается в образовании крупнокристаллического сульфата свинца (PbSO4). Мелкие кристаллы постепенно растворяются и оседают сплошной плотной коркой на поверхности пластин. Этот диэлектрический слой изолирует активную массу от электролита и не разрушается стандартным током заряда. Развивается необратимая сульфатация. Емкость аккумулятора падает на 40–70%.
Подобрать оборудование под вашу задачу
Пошаговый регламент подготовки к консервации: полный 100% заряд, корректировка уровня электролита, нейтрализация солей на крышке, физическое размыкание силового разъема
Качественная консервация свинцово кислотных аккумуляторов защищает парк складской техники от аварийных расходов при весеннем запуске. Процесс подготовки включает четыре последовательных шага:
- Проведение полного 100% заряда: Аккумулятор заряжают до достижения эталонной плотности 1.28–1.29 г/см³ во всех ячейках. Финальная стадия заряда с умеренным газовыделением тщательно перемешивает слои электролита и устраняет расслоение кислоты. Хранить батарею в недозаряженном состоянии запрещено.
- Корректировка уровня раствора: Уровень электролита проверяют через 30 минут после отключения зарядной станции. Раствор должен покрывать защитные щитки на 15–20 мм. При падении уровня доливают исключительно дистиллированную воду. Заливать кислоту или готовый электролит категорически запрещено.
- Химическая нейтрализация крышки моноблока: Верхнюю часть банок и гибкие межэлементные перемычки протирают ветошью с 5–10% раствором кальцинированной соды до прекращения пенообразования. Затем крышку насухо протирают. Процедура удаляет проводящую пленку сернокислотного тумана и устраняет поверхностные токи утечки между полюсными выводами.
- Физическое размыкание силового разъема: Силовой штекер REMA DIN или Anderson отключают от ответной части погрузчика. Бортовые датчики, контроллеры движения и телематические модули потребляют дежурный ток 30–100 мА даже при отключенном замке зажигания. За 2–3 месяца этот паразитный ток высаживает батарею в критический ноль.
График профилактических и компенсационных подзарядок: выравнивающий заряд каждые 30–45 дней или режим буферного хранения (Float Charge)
Во время сезонного простоя регулярная подзарядка аккумулятора при хранении восстанавливает потери энергии от саморазряда и растворяет первичные зародыши кристаллов сульфата. На практике применяют две проверенные схемы.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 8,0 м CQD15

Ричтрак электрический с кабиной TOR 2,0 т 6,2 м CQD20-D Li-ion

Ричтрак электрический с кабиной TOR 2,0 т 6,2 м CQD20-D
При периодическом обслуживании проводят выравнивающий заряд каждые 30–45 дней (с периодичностью 30 дней при температуре выше +20 °C и 45–60 дней при +10...+15 °C). Процесс ведут постоянным током величиной 0.05 C5 (то есть 5 А на каждые 100 Ач номинальной емкости батареи). Заряд продолжают до момента, когда напряжение элементов (2.60–2.65 В на банку) и плотность электролита остаются абсолютно неизменными на протяжении двух часов при активном газовыделении. Это обязательное условие.
При непрерывном буферном хранении (Float Charge) батарею оставляют подключенной к автоматическому зарядному комплексу. Устройство непрерывно подает напряжение 2.23–2.25 В на ячейку с температурной компенсацией -3 мВ/°C на банку. Малый поддерживающий ток величиной 10–30 мА на 100 Ач емкости полностью компенсирует внутренние утечки без электролитического разложения воды. Пластины не разрушаются.
| Параметр сравнения | Периодический выравнивающий заряд | Буферный режим (Float Charge) |
|---|---|---|
| Интервал обслуживания | Каждые 30–45 календарных дней | Постоянное подключение к станции |
| Напряжение на элемент 2 В | 2.60–2.65 В (в конце стадии насыщения) | 2.23–2.25 В при температуре +20 °C |
| Расход дистиллированной воды | Умеренный (контроль перед вводом в работу) | Практически отсутствует |
| Перемешивание электролита | Полное за счет финального кипения | Требует перемешивания перед эксплуатацией |
| Трудозатраты персонала | Ручной контроль и фиксация в журнале | Полностью автоматизированный процесс |
Опасность замерзания электролита при глубоком разряде: график плотности и точки замерзания раствора H2SO4 (от -60 °C при плотности 1,28 г/см³ до -5 °C при 1,12 г/см³)
Планируя хранение тяговых батарей зимой, техническая служба обязана учитывать термодинамические свойства сернокислотного раствора. Плотный электролит полностью заряженной батареи (1.28–1.29 г/см³) выдерживает экстремальные морозы до -60...-68 °C. Но по мере разряда удельный вес электролита снижается, а точка кристаллизации стремительно приближается к нулю. Риск очевиден.
| Степень заряда (SoC) | Плотность электролита (+20 °C) | Концентрация H₂SO₄ по массе | Температура кристаллизации | Состояние электролита при -25 °C |
|---|---|---|---|---|
| 100% | 1.28–1.29 г/см³ | 37–38% | -60...-68 °C | Жидкая фаза, абсолютная морозостойкость |
| 80% | 1.25–1.26 г/см³ | 34–35% | -45...-50 °C | Жидкая фаза, замерзание исключено |
| 50% | 1.20–1.21 г/см³ | 27–28% | -26...-28 °C | Начало образования ледяной кашицы (шуги) |
| 25% | 1.16–1.17 г/см³ | 22–23% | -14...-16 °C | Полное замерзание, разрушение структуры пластин |
| 0% (глубокий разряд) | 1.12–1.13 г/см³ | 16–17% | -5...-7 °C | Монолитный лед, разрыв полипропиленового моноблока |
| Критический разряд | 1.06–1.08 г/см³ | 8–11% | -2...-3 °C | Разрушение корпуса при первых ночных заморозках |
Кристаллы льда выдавливают активную массу диоксида свинца из защитных панцирных трубок и срезают свинцовые токоотводы. После оттаивания выпавший на дно шлам вызывает межэлектродное короткое замыкание. Восстановить промерзший тяговый аккумулятор технически невозможно. Все поврежденные элементы подлежат утилизации.
«Контроль плотности электролита и профилактическая подзарядка каждые 30 дней защищают парк складской техники от аварийных расходов на замену батарей весной», — подчеркивают ведущие инженеры ИП «Казмеханика».
ИП «Казмеханика» предоставляет полный комплекс услуг по сезонной консервации, аппаратной десульфатации и плановому обслуживанию тяговых батарей PzS и PzB для погрузчиков, штабелеров и ричтраков. Сервисные филиалы в Алматы и Астане располагают современным парком автоматических зарядных комплексов и нагрузочных стендов для профессиональной подготовки техники к новому рабочему сезону.
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)