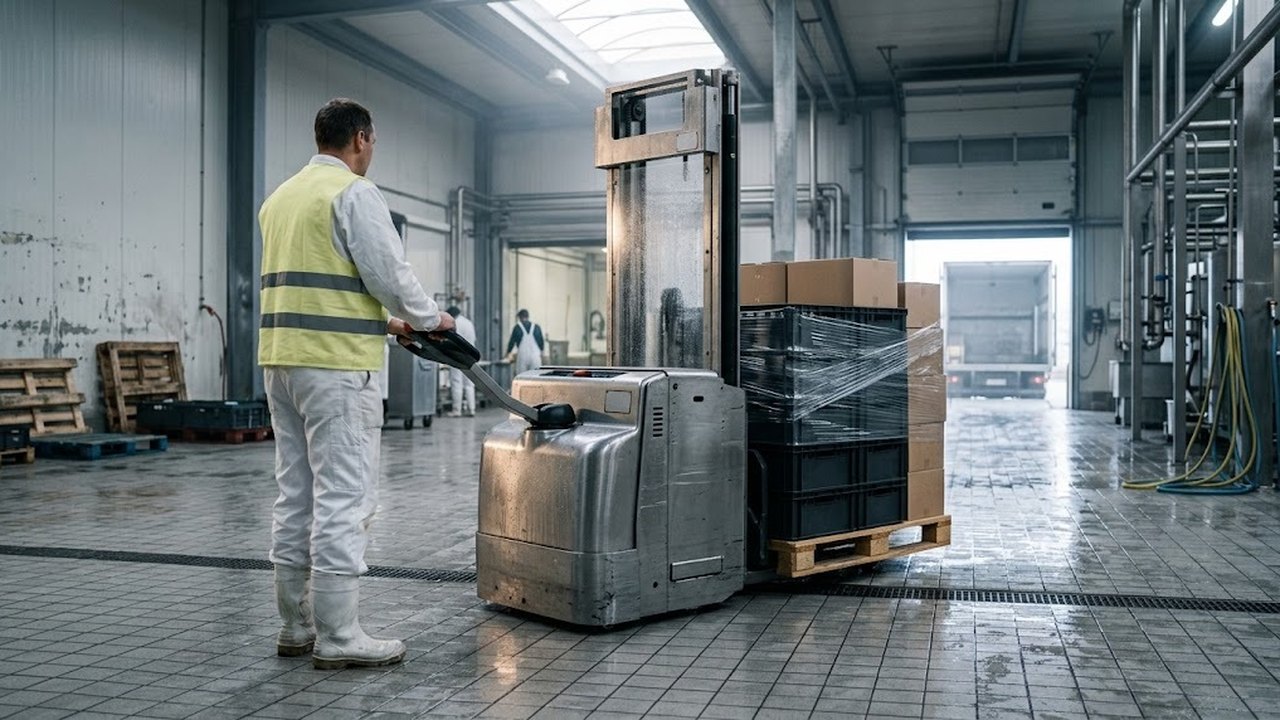
Пищевая отрасль Казахстана выдвигает жесткие критерии к оборудованию внутрицеховой логистики. Транспортировка мясных туш, рыбы или молочной продукции требует поддержания микробиологической чистоты. Стандартный складской транспорт из конструкционной стали с порошковым напылением здесь неприменим из-за риска сколов эмали и очаговой коррозии.
Штабелер для пищевого производства защищен от коррозионного воздействия технологических растворов. Конструкция исключает скопление бактериальных культур в скрытых полостях. Санитарная безопасность гарантируется применением нержавеющих сплавов и гигиенических узлов.
Санитарно-гигиенические требования к складской технике на пищевых предприятиях Казахстана: стандарты ХАССП (HACCP) и ТР ТС 021/2011
В Республике Казахстан безопасность пищевых производств регулируется техническим регламентом ТР ТС 021/2011 и стандартом СТ РК ISO 22000-2019. Система менеджмента ХАССП определяет критические контрольные точки на всех этапах цепочки перемещения сырья. Пищевая складская техника haccp проектируется так, чтобы исключить механическое или биологическое загрязнение полуфабрикатов.
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
Нарушение защитного слоя краски на традиционной технике приводит к отслоению чешуек эмали и появлению очагов окисления железа. В условиях относительной влажности цехов свыше 85% ржавчина и бактериальные биопленки формируются за несколько смен. Попадание частицы ржавчины или микроорганизмов Listeria monocytogenes в открытый технологический чан ведет к браковке всей партии продукции.
Санитарное зонирование пищевых комбинатов делит производственные площади на категории с разным уровнем санитарного контроля:
- Зоны высокого риска (High-Care Area): цеха убоя, разделки туш, посола рыбы, формовки сыров и фасовки готовой продукции, где допускается исключительно нержавеющая сталь.
- Зоны промежуточной обработки: участки термической варки и созревания с высокой влажностью и парообразованием.
- Зоны низкой опасности (Low-Care Area): склады сухих ингредиентов, упаковочных материалов и экспедиция запаллетированной продукции.
Для "чистых комнат" и участков прямого контакта с открытым сырьем регламенты предписывают гладкие поверхности шасси без глухих карманов. Все элементы подлежат регулярной дезинфекции активными моющими составами.
Материалы шасси: нержавеющая сталь AISI 304 (кислотостойкая) и AISI 316 (морская/солестойкая) vs горячее цинкование (Galvanized)
Долговечность внутрицехового оборудования напрямую зависит от металлургического состава несущей рамы, подъемной каретки и вил. Агрессивные технологические среды, рассолы и концентрированные моющие растворы быстро разрушают углеродистую сталь. Для надежной работы машиностроители применяют легированные нержавеющие сплавы и методы термодиффузионного цинкования.
Аустенитная сталь AISI 304 (отечественный аналог 08Х18Н10) содержит 18% хрома и 8–10% никеля. Хром создает на металлической поверхности самовосстанавливающуюся пассивную пленку оксида хрома Cr2O3. Материал стойко переносит воздействие органических кислот (молочной, уксусной, лимонной) и щелочных моющих средств с pH от 4 до 11. Рохля из нержавеющей стали aisi 304 служит отраслевым эталоном для молочных комбинатов и птицефабрик.
В рыбоперерабатывающих цехах, на участках засолки сельди и производства мясных деликатесов высокая концентрация хлоридов разрушает оксидную пленку стандартной нержавейки. Для солевых сред разработана молибденсодержащая сталь AISI 316 (08Х17Н13М2). Добавка 2–3% молибдена повышает устойчивость к питтинговой коррозии в рассолах и морской воде.
Эквивалент стойкости к точечной коррозии (PREN) отражает химическую стойкость сплавов:
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
PREN = %Cr + 3.3 · %Mo + 16 · %N
Для стали AISI 304 значение индекса составляет около 18–20 единиц, тогда как легирование молибденом поднимает PREN стали AISI 316 до 23–25 единиц.
Горячее цинкование (Galvanized) представляет собой погружение стальной рамы в расплавленный цинк с образованием защитного слоя толщиной 65–85 мкм. Оцинкованная техника превосходит окрашенные аналоги по стойкости при низких температурах в морозильных складах (-20...-30 °C). Однако цинк растворяется кислотами и концентрированными дезинфектантами, поэтому оцинкованные тележки используют вне зон прямого контакта с продуктами.
| Материал шасси | Стойкость к кислотам и щелочам | Стойкость к солям и хлоридам | Индекс PREN | Рекомендуемая отрасль применения |
|---|---|---|---|---|
| Нержавеющая сталь AISI 304 (INOX) | Высокая (pH 3.5–11.5) | Умеренная (до 200 мг/л Cl⁻) | 18.5–20.0 | Мясокомбинаты, молокозаводы, пивоварни, кондитерские фабрики |
| Нержавеющая сталь AISI 316 (INOX Plus) | Максимальная (pH 1.0–13.0) | Абсолютная (до 1000 мг/л Cl⁻) | 23.0–25.5 | Рыбопереработка, цеха посола, производство соусов, фармацевтика |
| Горячее цинкование (Hot-Dip Galvanized) | Низкая (разрушается при pH < 5.5) | Средняя (без постоянного контакта) | Не применимо | Холодильные распределительные центры, склады заморозки, овощехранилища |
Правильный подбор марки сплава исключает преждевременный питтинг рамы и обеспечивает расчетный ресурс техники от 8 до 12 лет ежедневной санобработки.
Подобрать оборудование под вашу задачу
Пищевые гидравлические масла и смазки с допуском NSF H1: безопасность при случайном контакте с продуктами питания
Гидравлическая система подъемных механизмов содержит рабочую жидкость под давлением до 180–210 бар. Микропротечки гидромасла через штоковые уплотнения или разрыв рукава несут прямой риск попадания углеводородов на открытые пищевые ингредиенты. Традиционные индустриальные масла марок И-20А или HLP 46 содержат токсичные присадки на основе соединений серы и тяжелых металлов.
Международный стандарт NSF International (National Sanitation Foundation) и стандарт ISO 21469 разделяют смазочные материалы на три функциональные категории:
- Допуск NSF H1: смазки и гидромасла для узлов, где теоретически возможен непреднамеренный случайный контакт с продуктом питания. Допустимая норма остаточного содержания масла в готовом продукте строго ограничена 10 ppm (0,001%).
- Допуск NSF H2: смазочные вещества для оборудования без риска контакта с пищей (вспомогательные насосные, компрессорные, механические цеха). Не должны содержать тяжелых металлов и канцерогенов.
- Допуск NSF H3: водорастворимые растительные составы для предохранения технологических крюков и подвесных путей от коррозии перед мойкой.
В нержавеющие штабелеры и тележки заливаются синтетические масла NSF H1 на основе полиальфаолефинов (ПАО) либо фармацевтических белых медицинских масел. Такие гидравлические жидкости не имеют запаха и цвета, физиологически безопасны и сохраняют кинематическую вязкость ISO VG 32 / VG 46 в диапазоне температур от -35 до +80 °C.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
Шарнирные соединения, опорные ролики и открытые цепи мачты обрабатывают водостойкими пластичными смазками NSF H1 на алюминиевом комплексном загустителе. Смазка надежно удерживается в узле трения при направленной струе горячей воды и защищает подшипники от заклинивания.
Гигиенический дизайн и мойка под давлением (IP67/IP69K): защита от застоя воды, закрытые сварные швы, полиамидные (нейлоновые) ролики
Конструкция гигиенического оборудования опирается на отраслевые принципы инженерной группы EHEDG. Главная цель проектирования заключается в ликвидации конструктивных полостей, щелей и горизонтальных плоскостей, где задерживаются органические остатки и промывная вода. Любая застойная зона быстро превращается в инкубатор патогенной микрофлоры.
Обычный профильный металлопрокат с открытыми С-образными полками заменяется трубами сплошного круглого сечения либо герметично заваренными коробами. Роботизированная TIG-сварка формирует непрерывные гладкие швы без пор и шлаковых включений. Сварные соединения подвергаются санитарной шлифовке до показателя шероховатости Ra не более 0,8 мкм, что исключает прикрепление бактериальных колоний.
«На пищевом производстве гигиенический дизайн техники важнее номинальной грузоподъемности: если узел невозможно качественно промыть и продезинфицировать за 10 минут, машина становится постоянным источником микробиологической угрозы».
Электрические узлы самоходных штабелеров требуют надежной изоляции от струй воды и агрессивных дезинфицирующих растворов. Стандарты пылевлагозащиты определяют эксплуатационную стойкость электроники:
- Класс IP65: защита от водяных струй низкого давления под любым углом. Допускается для сухих участков с протиркой влажной ветошью.
- Класс IP67: полная пыленепроницаемость и кратковременное погружение в воду на глубину до 1 метра. Устанавливается на разъемах датчиков и тяговых контроллерах.
- Класс IP69K: стойкость к высокотемпературной струйной мойке под давлением 100 бар при температуре воды +80 °C. Герметичные корпуса закрывают тяговые электродвигатели переменного тока (AC) и блоки реле.
Колеса и опорные ролики санитарного транспорта изготавливают из белого монолитного полиамида (нейлона PA6). Нейлон не оставляет цветных полос на наливных полах, выдерживает контакт с жирами, концентрированными рассолами и паром. В ступицах применяются прецизионные подшипники из нержавеющей стали AISI 420 с контактными уплотнениями типа 2RS.
Линейка нержавеющего оборудования ИП «Казмеханика»: ручные рохли INOX, полуэлектрические и самоходные штабелеры
Компания «Казмеханика» поставляет предприятиям пищевой индустрии Казахстана полный перечень сертифицированной нержавеющей техники под брендом TOR Industries. Подъемно-транспортное оборудование разработано для интенсивной эксплуатации в мясоперерабатывающих, молочных и консервных цехах. Все позиции каталога сопровождаются санитарно-эпидемиологическими заключениями, паспортами качества и официальной заводской гарантией.
Складская программа включает четыре функциональные группы техники:
Штабелеры
Весь раздел →
Штабелер гидравлический 0,5 т 1,6 м GUS 0516

Штабелер-бочкокантователь гидравлический 0,35 т 1,4 м TOR COT

Штабелер гидравлический 0,4 т 1,5 м TOR PJ4150 облегченный
| Тип оборудования | Грузоподъемность, кг | Высота подъема, мм | Марка стали | Оснащение и особенности |
|---|---|---|---|---|
| Ручная гидравлическая тележка INOX (рохля) | 2000 / 2500 | 85–200 | AISI 304 / 316 | Монолитный гидроузел, закрытый клапан сброса, нейлоновые колеса, масло NSF H1 |
| Тележка с ножничным подъемом INOX (High Lift) | 1000 / 1500 | 85–800 | AISI 304 | Автоматические боковые стабилизаторы, работа в качестве регулируемого подъемного стола |
| Полуэлектрический нержавеющий штабелер INOX | 1000 / 1500 | 1600 / 2500 / 3000 | AISI 304 | Электрогидравлический подъем 1.6–2.2 кВт, ручное перемещение, герметичный отсек АКБ IP65 |
| Самоходный поводковый штабелер INOX | 1200 / 1600 | 1600–4500 | AISI 304 / 316 | Тяговый AC-привод IP67, LiFePO4 батарея в нержавеющем боксе, мачта триплекс с FFL |
Нержавеющий штабелер inox самоходного типа оснащается надежными литий-железо-фосфатными батареями (LiFePO4). Аккумуляторный блок заключен в герметичный сварной кожух из стали толщиной 3 мм. Подзарядка выполняется через влагозащищенный разъем без выемки элементов питания.
Предприятия перерабатывающего сектора могут выгодно купить нержавеющую тележку в казахстане со складов в Алматы и Астане. Доставка осуществляется во все регионы: Шымкент, Караганда, Актобе, Павлодар, Костанай, Усть-Каменогорск с сервисным сопровождением.
Регламент санобработки, дезинфекции и ТО нержавеющей техники в мясо-, рыбо- и молокоперерабатывающих цехах РК
Соблюдение регламентов ежедневного санитарного ухода сохраняет пассивный слой нержавеющей стали и защищает подвижные механические узлы от коррозии. Комплексная мойка и химическая дезинфекция проводятся после завершения каждой рабочей смены. Технологический процесс исключает применение абразивных материалов и жестких металлических щеток.
Пошаговый протокол санитарной обработки включает шесть последовательных этапов:
- Механическая зачистка: удаление фрагментов сырья, мясных обрезок, чешуи или упаковочной пленки с вил и шасси щетками с полимерным ворсом.
- Предварительное ополаскивание: смыв загрязнений водой с температурой +35...+45 °C под умеренным давлением 20–30 бар. Использование крутого кипятка на этом этапе запрещено во избежание денатурации белка на металле.
- Нанесение щелочной пены: обработка поверхностей пеногенератором с раствором щелочного детергента (концентрация 2–3%, pH 11–13) для эмульгирования жиров. Время экспозиции пены составляет 10–15 минут.
- Технический смыв: ополаскивание чистой водой под давлением до 60 бар до полного удаления остатков пены.
- Дезинфекция: распыление дезинфицирующего состава на основе надуксусной кислоты (НУК 0,2–0,5%) или четвертичных аммониевых соединений (ЧАС) для уничтожения бактерий и спор.
- Финальная сушка: продувка шарниров, подшипниковых узлов и электрических вводов сжатым воздухом под давлением 4–6 бар.
Периодическое техническое обслуживание нержавеющей техники включает специфические операции. Каждые 50 моточасов выполняется шприцевание опорных шарниров и роликов свежей смазкой NSF H1 через встроенные пресс-масленки. Новая смазка вытесняет попавшую внутрь влагу и конденсат.
При обнаружении потемнений или поверхностного налета технологи проводят химическую пассивацию. Поверхность металла обрабатывают пассивирующей пастой на основе азотной кислоты, восстанавливая сплошность оксидного барьера Cr2O3. Грамотное сервисное обслуживание исключает простой оборудования и гарантирует выполнение требований санитарных инспекций.