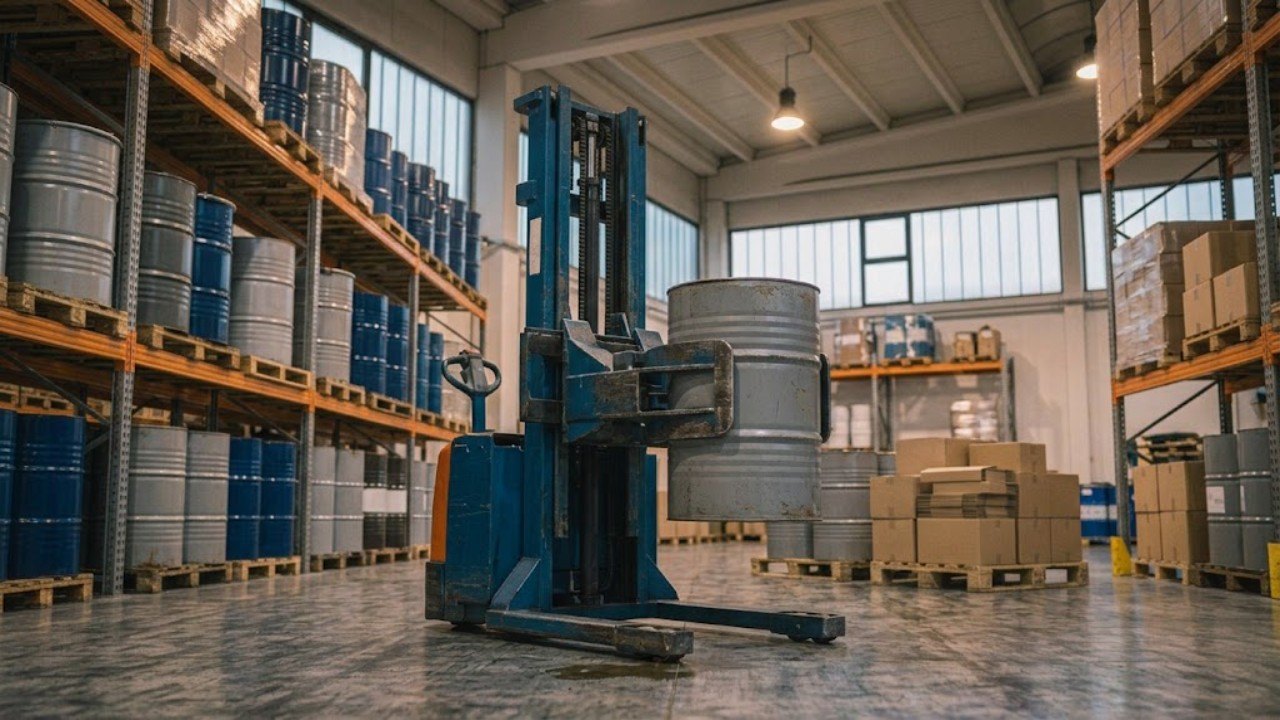
Транспортировка и дозированный розлив жидкого сырья в стандартных резервуарах требуют специализированной грузоподъемной оснастки. Цилиндрическая тара лишена опорных площадок для вил. Поэтому стандартная складская техника здесь не подходит. Специализированный штабелер бочкокантователь совмещает функции высотного подъемника, транспортировщика и манипулятора с контролируемым углом наклона емкости. Инженерная группа ИП «Казмеханика» (shtabeler24.kz) подготовила технический анализ конструкций бочкоопрокидывателей, расчетных нагрузок и регламентов безопасной работы на промышленных объектах Республики Казахстан.
Оборудование исключает прямой физический контакт персонала с тяжелой тарой. Масса заполненного резервуара достигает 350 кг. Ручные попытки кантования приводят к производственным травмам и аварийным проливам. Механизированный захват жестко фиксирует корпус, поднимает его на заданный ярус стеллажа и плавно наклоняет резервуар для полного слива содержимого.
Специфика обработки бочкотары (металлические и пластиковые бочки 200–220 л): риски опрокидывания, разгерметизации и требования безопасности
Промышленные жидкости поставляются в емкостях объемом 200–220 литров с плотностью содержимого от 0.8 до 1.85 кг/дм³. При перемещении частично заполненной тары возникает динамический эффект свободной поверхности жидкости. Гидроудар смещает центр тяжести агрегата на 120–180 мм от продольной оси. Резкий поворот или торможение подъемника на неровном полу может опрокинуть машину без жесткой фиксации сосуда в поворотном поясе.
Ручные гидравлические штабелеры с раздвижными вилами
Весь раздел →
Штабелер гидравлический 2,0 т 1,6 м с раздвижными вилами TOR TYC2016 PRO

Штабелер гидравлический 1,0 т 2,5 м с раздвижными вилами TOR TYC1025 PRO

Штабелер гидравлический 1,5 т 2,5 м с раздвижными вилами TOR TYC1525 PRO
Толщина стенки стальной емкости составляет 0.8–1.2 мм. Попытка поднять такой резервуар вилами без адаптера сминает обечайку. Деформация корпуса мгновенно срывает резьбу горловин Tri-Sure 2" и 3/4", вызывая разгерметизацию. Агрессивные растворители, полиэфирные смолы и щелочи при контакте с воздухом выделяют токсичные пары.
Основные риски при манипуляциях с бочковой тарой:
- Динамическое соскальзывание: масляная пленка на гладком металле снижает коэффициент трения покоя до 0.1, провоцируя выпадение емкости из захвата.
- Пластическая деформация полиэтилена: разогретый полимер при температуре выше +30 °C теряет жесткость и выскальзывает из точечных зажимов.
- Электростатический разряд: трение диэлектрических жидкостей о стенки при розливе накапливает заряд с потенциалом свыше 5 кВ.
- Травматизм персонала: падение груза массой 250–350 кг наносит критические повреждения опорно-двигательному аппарату оператора.
«Правила обеспечения промышленной безопасности при эксплуатации грузоподъемных механизмов» в РК требуют обязательного применения сертифицированных захватов. Кантование должно осуществляться исключительно через червячную передачу с автоматической самофиксацией угла наклона.
Конструкция бочкокантователя: клещевой цепной/винтовой захват (Grip Clamps), червячный редуктор поворота на 180° / 360°, гидроцилиндр подъема
Силовая основа бочкоопрокидывателя состоит из вертикальной мачты из холоднокатаного С-образного швеллера и подвижной каретки. На каретке смонтирован поворотный манипуляторный узел. Подъем обеспечивает плунжерный гидроцилиндр с диаметром штока 30–35 мм. Поверхность штока защищена слоем твердого хрома толщиной 25 мкм, предотвращающим коррозию от химических аэрозолей.
Фиксация сосуда выполняется двухкомпонентным захватным механизмом Grip Clamps. Поясной корсет охватывает диаметр тары и затягивается роликовой цепью с храповым натяжителем либо винтовым упором. Внутренняя поверхность пояса армирована рифлеными полиуретановыми накладками толщиной 10 мм с твердостью 75 Shore A. Верхний край горловины дополнительно блокируется клещевым фиксатором за закатной буртик.
Контролируемое вращение обеспечивает червячный редуктор с передаточным отношением i = 1:40 или 1:60. Червячная пара обладает свойством необратимости: при снятии усилия с рукоятки вращения бочка мгновенно зависает под текущим углом наклона. Угол кантования 180° предназначен для полного слива жидких реагентов, а модификации с оборотом 360° позволяют перемешивать расслоившиеся суспензии прямо на складе.
Ручные гидравлические штабелеры с раздвижными вилами
Весь раздел →
Штабелер гидравлический 1,5 т 3,0 м с раздвижными вилами TOR TYC1530 PRO

Штабелер гидравлический 1,5 т 1,6 м с раздвижными вилами TOR TYC1516 PRO

Штабелер гидравлический 2,0 т 2,0 м с раздвижными вилами TOR TYC2020 PRO
Управление вращением на высоте реализовано через бесконечную цепь Loop Chain. Оператор стоит на безопасном расстоянии от струи розлива и вращает цепное колесо с пола. Для предотвращения перегрузки гидросистема оснащена тарированным предохранительным клапаном со сбросом при давлении выше 18 МПа.
Подобрать оборудование под вашу задачу
Классификация моделей: ручные гидравлические кантователи (серии YTC, COT), полуэлектрические и самоходные бочкоопрокидыватели
Линейка оборудования делится на три класса по степени автоматизации приводов подъема и передвижения. Выбор зависит от суточного грузооборота цеха. Для локальных мастерских с интенсивностью до 10 бочек за смену подходит бочкоопрокидыватель гидравлический ручного типа. Крупные фасовочные линии требуют полуэлектрических и самоходных комплексов.
Ручные гидравлические модели серии YTC-3A и COT-0.35 оснащаются ножной педалью и тяговой рукоятью подъема. Полуэлектрические версии комплектуются электродвигателем постоянного тока мощностью 1.5 кВт, гидронасосом и тяговой батареей 12V 120 Ач. Время подъема на максимальную высоту сокращается с 60 секунд до 15–18 секунд.
Сравнительные технические характеристики базовых серий:
| Параметр / Характеристика | YTC-3A (Ручной) | COT-0.35 (Усиленный) | YTC-E (Полуэлектро) | BDC-0.4 (Самоходный) |
|---|---|---|---|---|
| Грузоподъемность, кг | 300 | 350 | 350 | 400 |
| Высота подъема оси захвата, мм | 1450 | 1600 | 1600 / 2500 | 2500 |
| Тип подъема каретки | Гидравлический ручной | Гидравлический ручной | Электрогидравлический 12V | Электрогидравлический 24V |
| Привод передвижения | Ручной поводковый | Ручной поводковый | Ручной поводковый | Электрический AC 1.5 кВт |
| Механизм кантования | Штурвал / Цепь (180°) | Червячный редуктор (360°) | Редуктор + цепь (180–360°) | Электропривод поворота |
| Совместимость с тарой | Металл 200 л | Металл / Пластик 200–220 л | Металл / Пластик L-Ring | Все типы бочек 200–220 л |
| Ширина прохода Ast, мм | 1450 | 1550 | 1600 | 1950 |
| Собственная масса, кг | 155 | 170 | 310 | 580 |
Самоходные комплексы серии BDC оборудованы электроприводом хода с бесщеточным мотором переменного тока и контроллером Curtis. Оператор управляет машиной с поводковой рукояти. Электропривод кантования исключает физические усилия при сливе вязких жидкостей, таких как битумные мастики и базовые масла.
Работа со стальными бочками по ГОСТ 13950 (с закатным швом) и бесшовными пластиковыми евробочками L-Ring: особенности фиксации за обечайку
Стальные бочки типов 1А1 (с узкими горловинами) и 1А2 (со съемным верхним дном) производятся по ГОСТ 13950-91. Они имеют внешний диаметр 585 мм, высоту 880–890 мм и два выступающих кольцевых гофра на корпусе. Надежный кантователь бочек 200 литров использует эти ребра жесткости как упор. Хомут захвата зажимается между средними зигами, а верхний зацеп удерживает пятислойный закатной шов донышка.
Полиэтиленовые евробочки L-Ring и Open Top изготавливаются методом экструзионно-выдувного формования по стандарту ISO 20848. Цельнодутый полимерный корпус не имеет стальных зигов. Вместо них сверху и снизу сформированы массивные L-образные кольца. Модуль упругости полиэтилена высокой плотности HDPE составляет 1000 МПа, что в 200 раз уступает стали Ст3сп (200 000 МПа).
Специфика удержания полимерной тары:
- Равномерное распределение давления: ширина поясного бандажа увеличена со 100 до 180 мм во избежание продавливания пластика.
- Фрикционное покрытие: внутренняя сторона зажима покрыта мягкой маслобензостойкой резиной NBR для исключения осевого проскальзывания.
- Захват за L-Ring: нижний сегмент захвата опирается на нижний бурт бочки, распределяя вертикальную гравитационную нагрузку.
- Двойная замковая цепь: талрепный винтовой зажим фиксирует геометрию окружности без точечной концентрации напряжений.
Универсальный штабелер для металлических и пластиковых бочек комплектуется комбинированными захватами. Смена насадок занимает менее трех минут и не требует специализированного слесарного инструмента.
Специфика применения на химических, нефтеперерабатывающих и лакокрасочных предприятиях Казахстана: взрывозащищенное исполнение (ATEX / Ex)
На предприятиях нефтегазового сектора в Атырау, Павлодаре и Шымкенте, а также на обогатительных фабриках урановых и металлургических производств Караганды действуют строгие нормы взрывозащиты. Пары углеводородов, сольвентов и ацетона образуют с воздухом взрывоопасные смеси категорий IIA, IIB и IIC. Малейшая механическая или электрическая искра вызывает воспламенение среды.
Ручные гидравлические штабелеры с раздвижными вилами
Весь раздел →
Штабелер гидравлический 1,0 т 1,6 м с раздвижными вилами TOR TYC1016 PRO

Штабелер гидравлический 1,0 т 3,0 м с раздвижными вилами TOR TYC1030 PRO

Штабелер гидравлический 1,5 т 2,0 м с раздвижными вилами TOR TYC1520 PRO
В зонах классов 1 и 2 по ТР ТС 012/2011 применяется специализированное искробезопасное исполнение бочкокантователей. Механические элементы захвата и опорные лапы оснащаются накладками из бериллиевой бронзы БрБ2 или алюминиевой бронзы БрАЖ9-4. При контакте и трении о стальной корпус бочки эти сплавы не образуют высокотемпературных искр.
Конструктивные решения взрывозащищенных модификаций:
- Электростатическое рассеивание: колеса и ролики отливаются из токопроводящего полиуретана с удельным сопротивлением менее 10^6 Ом.
- Заземляющая цепь: медный шлейф постоянного контакта с напольным покрытием отводит накопленный заряд на контур заземления здания.
- Взрывонепроницаемая оболочка Ex d: двигатели гидронасоса и блоки пускорегулирующей аппаратуры заключены в герметичные корпуса.
- Искробезопасные цепи Ex i: концевые выключатели и датчики положения работают на сверхнизких токах, безопасных при коротком замыкании.
Если вы планируете купить бочкокантователь в алматы казахстане для опасного производства, инженеры ИП «Казмеханика» подберут модель с сертификатом взрывозащиты ЕАЭС. Все агрегаты проходят предпродажное тестирование гидросистемы под полуторной статической нагрузкой.
Регламент обслуживания червячного редуктора, гидроузла и правила безопасного розлива жидких реагентов
Безотказность грузоподъемного оборудования напрямую зависит от соблюдения графиков планово-предупредительного ремонта. Червячный редуктор поворота испытывает постоянные знакопеременные нагрузки при кантовании жидкости. Регламент требует периодического контроля состояния зубчатого зацепления и смазочных материалов.
График регламентного технического обслуживания:
- Перед каждой сменой: визуальная проверка герметичности штуцеров гидроцилиндра, осмотр звеньев натяжной цепи захвата, проверка надежности стояночного тормоза.
- Каждые 250 моточасов (ТО-1): шприцевание червячной пары редуктора консистентной смазкой NLGI 2 (Литол-24, Mobilgrease EP 2), протяжка болтов крепления поворотного круга с моментом 55–65 Нм.
- Каждые 1000 моточасов (ТО-2): полная замена гидравлического масла в баке. Летом применяется масло класса ISO VG 46, зимой — низкотемпературное ISO VG 32 с температурой застывания -35 °C.
- Ежегодно: дефектоскопия сварных швов мачты, замена полиуретановых манжет гидроцилиндра и проверка тарировки клапана давления.
Пошаговый протокол безопасного слива жидких реагентов:
- Установить подъемник на ровную горизонтальную площадку над поддоном-локализатором проливов.
- Зафиксировать стояночные тормоза обоих опорных поворотных колес.
- Подключить уравнительный проводник заземления между бочкой и приемным технологическим резервуаром.
- Плавно поднять каретку на высоту слива и вращать штурвал червячного редуктора со скоростью не более 10 градусов за оборот.
- После окончания перелива вернуть сосуд в вертикальное положение и опустить каретку в транспортный габарит 200–300 мм от пола.