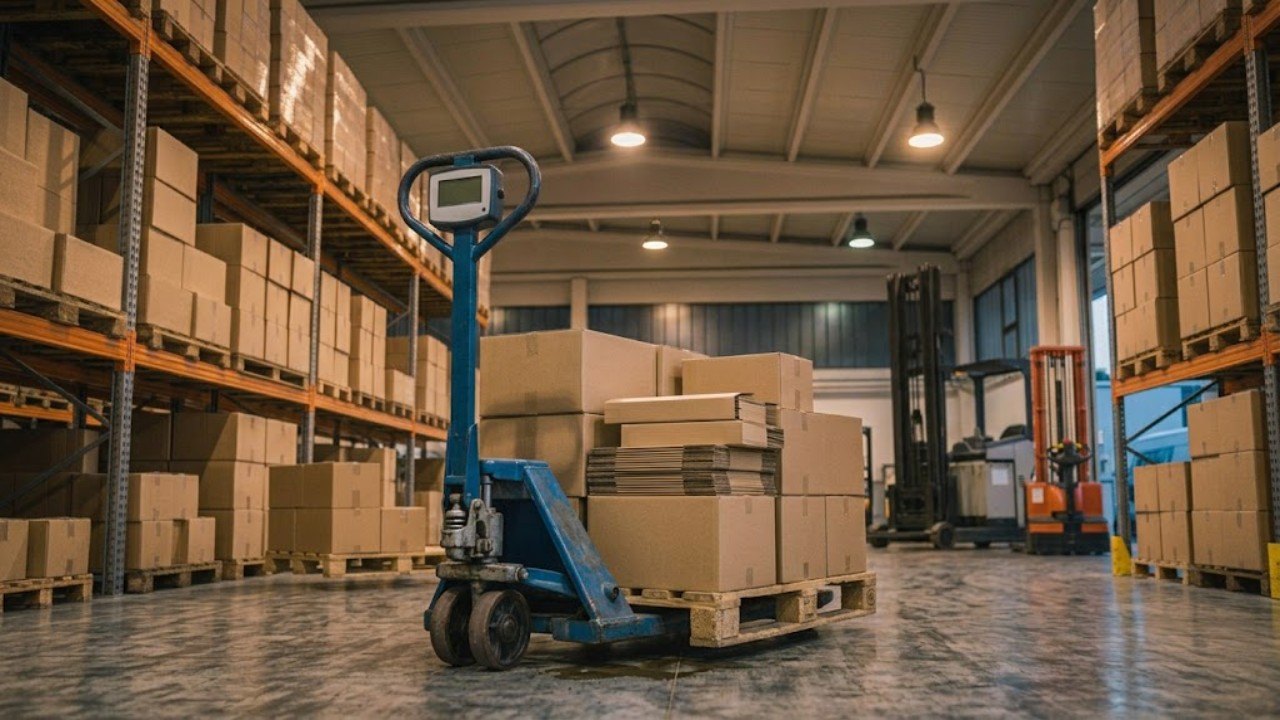
Интеграция весоизмерительного модуля в конструкцию гидравлической тележки исключает лишние логистические операции при приемке и отгрузке паллетированных грузов. Оператору больше не нужно доставлять каждый поддон к стационарным платформенным весам, опускать вилы, снимать показания и снова поднимать груз для дальнейшего перемещения. В инженерной практике ИП «Казмеханика» (shtabeler24.kz) мы внедряем весовые тележки на распределительных центрах и производственных площадках Казахстана. И наш опыт показывает: рохля с весами ускоряет весовой контроль в 2–2.5 раза. Рассмотрим инженерное устройство тензометрической системы, метрологические параметры, процедуру калибровки и критерии подбора модификаций под складские задачи.
Зачем нужна весовая рохля: совмещение транспортировки и входного/выходного весового контроля (экономия времени на 40–60%)
Традиционная складская обработка паллет с обязательным весовым контролем включает цепочку повторяющихся действий. Кладовщик берет поддон в зоне разгрузки, транспортирует его к напольным платформенным весам, опускает вилы, дожидается стабилизации показаний, вручную записывает цифры в журнал или терминал сбора данных (ТСД), затем повторно накачивает гидроузел и везет груз к стеллажу. Этот цикл отнимает от 4 до 6 минут на каждое паллетоместо. На складах с грузооборотом 150–300 поддонов в смену персонал тратит до 40% рабочего времени исключительно на холостые пробеги между весовыми платформами.
Гидравлическая тележка с весами объединяет перемещение груза и фиксацию массы в одну технологическую операцию. Взвешивание происходит непосредственно в момент подъема вил на высоту 100–120 мм от пола. Весовой терминал стабилизирует показания за 2–3 секунды. Оператор сразу видит точную массу на дисплее и продолжает движение к ячейке хранения. Общее время обработки поддона сокращается до 1.5–2 минут, что дает экономию рабочего времени от 40% до 60%.
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
Совмещение операций решает четыре критические задачи складской логистики:
- Ускорение сквозного кросс-докинга. При перевалке партий товаров без длительного хранения взвешивание на вилах позволяет мгновенно сверить фактический вес поставки с данными в товарно-транспортной накладной (ТТН) прямо у борта грузовика.
- Предотвращение перегруза автотранспорта. Контроль массы сборных паллет перед погрузкой в фуру исключает осевые перегрузки и штрафы на междугородних трассах Казахстана (например, при перевозках по маршруту Алматы — Астана).
- Устранение заторов в проездах. Отпадает необходимость концентрировать погрузочную технику вокруг стационарных весовых постов, снижая риск столкновения тележек и штабелеров в узких проходах.
- Точный учет штучно-весовой продукции. На складах метизов, строительных смесей, полимерных гранул и металлопроката встроенная весовая система исключает пересортицу и хищения при оптовых отгрузках.
| Параметр процесса | Стационарные платформенные весы | Весовая рохля (TOR / Noblelift) | Экономический эффект |
|---|---|---|---|
| Время на обработку 1 паллеты | 4.5–6.0 минут | 1.5–2.0 минуты | Сокращение времени на 55–65% |
| Количество операций подъема/опускания | 2 полных цикла гидравлики | 1 цикл совмещенного подъема | Увеличение ресурса гидроузла в 2 раза |
| Дистанция холостого пробега на 100 паллет | 3.5–5.0 км (к весам и обратно) | 0 км (взвешивание на траектории) | Снижение утомляемости персонала |
| Занимаемая складская площадь | 4–6 м² под платформу и пандусы | 0 м² (мобильное решение) | Высвобождение полезной площади хранения |
А для распределительных центров с постоянным потоком сборных заказов весовая рохля окупается за 2–4 месяца за счет высвобождения рабочего ресурса операторов и ускорения приемки автопоездов.
Устройство тензометрической системы: 4 тензодатчика в вилах, суммирующая плата, весовой индикатор (терминал)
Конструктивно рохля с весами отличается от базовой гидравлической тележки двойным исполнением несущей рамы. Нижняя рама представляет собой сварное шасси с толкающими тягами, гидроцилиндром и рулевыми колесами. Поверх нее установлена независимая грузовая платформа из П-образного стального профиля толщиной 4.0–4.5 мм, опирающаяся исключительно на чувствительные измерительные элементы. Прямой механический контакт между верхней и нижней рамами отсутствует: любая внешняя нагрузка передается на шасси строго через измерительный контур.
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
Тензометрическая система весовой тележки состоит из трех базовых компонентов:
- Четыре консольных тензорезисторных датчика сдвига (shear beam load cells). Датчики размещаются попарно внутри каждой вилы: два датчика в передней части над роликовыми каретками и два датчика в основании вил возле поворотного гидроузла. Чувствительный элемент изготавливается из легированной никелированной стали или нержавеющей стали с герметизацией тензорезисторов лазерной сваркой. При воздействии массы поддона упругое тело датчика испытывает микродеформацию сдвига порядка 0.05–0.15 мм. Наклеенный на балку фольговый мост Уитстона меняет электрическое сопротивление и формирует дифференциальный аналоговый сигнал напряжением 1.0–2.0 мВ на каждый вольт напряжения питания.
- Суммирующая коммутационная плата (junction box). Располагается в герметичном стальном или полимерном корпусе в защищенной зоне рамы. Плата объединяет сигналы от всех четырех датчиков в единый измерительный поток. На плате распаяны четыре прецизионных подстроечных резистора (многооборотных потенциометра). С их помощью сервисный инженер настраивает чувствительность каждого угла, чтобы при смещении центра тяжести груза на дисплее отображались одинаковые цифры независимо от положения паллеты на вилах.
- Весовой микропроцессорный терминал (весовой индикатор). Электронный блок монтируется на защитном металлическом пилоне перед гидроцилиндром в поле зрения оператора. Внутри терминала установлен 24-битный сигма-дельта аналого-цифровой преобразователь (АЦП), преобразующий микровольтовый аналоговый сигнал в цифровые значения массы с частотой до 50–100 измерений в секунду.
Индикаторный блок оснащается высококонтрастным светодиодным (LED) или жидкокристаллическим (LCD) дисплеем с высотой символов 20–30 мм и регулируемой подсветкой. Электронная плата терминала поддерживает базовые складские функции: автоматическую установку нуля при включении, выборку массы тары (поддона, контейнера) во всем диапазоне взвешивания, переключение режимов «Брутто/Нетто», суммирование массы партии до 99 отвесов и штучный подсчет однотипных деталей по массе одного эталонного образца.
Но питание весового комплекса требует регулярного контроля. Его обеспечивает встроенная аккумуляторная батарея напряжением 6 В емкостью 4.0–4.5 А·ч (герметичный свинцово-кислотный AGM) либо современный литий-ионный аккумулятор 7.4 В. Полного заряда аккумулятора хватает на 60–100 часов непрерывной работы при активированном режиме энергосбережения (автоматический переход в спящий режим через 3–5 минут простоя).
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
Подобрать оборудование под вашу задачу
Класс точности (обычно III средний), погрешность (0.1–0.5 кг / 0.1% от диапазона) и предел взвешивания до 2.0–2.5 т
Складские гидравлические тележки с весоизмерительной системой относятся к неавтоматическим весовым приборам. В соответствии с межгосударственным стандартом ГОСТ OIML R 76-1-2011 весовая рохля выпускается по III (среднему) классу точности. Это метрологический стандарт для торгово-складских и технологических учетных операций.
Метрологические характеристики весовых тележек определяются следующими параметрами:
- Наибольший предел взвешивания (НПВ / Max). Стандартные промышленные модели рассчитаны на нагрузку 2000 кг (2.0 т) или 2500 кг (2.5 т). Реже встречаются тяжелые модификации до 3000 кг.
- Наименьший предел взвешивания (НмПВ / Min). Нижняя граница достоверных измерений, которая обычно составляет 10 кг или 20 кг. Взвешивать грузы легче 10 кг на тележке номиналом 2000 кг метрологически некорректно из-за возрастания относительной погрешности.
- Дискретность отсчета (d) и цена поверочного деления (e). Для подавляющего большинства общепромышленных весовых рохлей цена деления составляет d = e = 0.5 кг или d = e = 1.0 кг. В прецизионных двухдиапазонных приборах используется переменная шкала: в диапазоне от 10 до 1000 кг дискретность составляет 0.2 кг, а в диапазоне от 1000 до 2000 кг шаг измерения переключается на 0.5 кг.
- Предел допускаемой погрешности. Заводская калибровка обеспечивает погрешность измерений в пределах 0.1% от измеряемой массы (или ±1 деление шкалы). При взвешивании стандартной европаллеты массой 1000 кг абсолютная погрешность качественной тележки не превышает ±0.5–1.0 кг.
| Диапазон нагрузки | Дискретность (d) | Предельная погрешность поверки | Фактическая погрешность при эксплуатации |
|---|---|---|---|
| От 10 кг до 500 кг (до 500 e) | 0.5 кг | ±0.5 кг (±1.0 e) | ±0.2–0.5 кг |
| От 500 кг до 2000 кг (500–2000 e) | 0.5 кг / 1.0 кг | ±1.0 кг (±1.5 e) | ±0.5–1.0 кг (0.05–0.1%) |
| От 2000 кг до 2500 кг (свыше 2000 e) | 1.0 кг | ±1.5 кг (±2.0 e) | ±1.0–1.5 кг (до 0.1%) |
На эксплуатационную точность весов на рохле влияют три ключевых внешних фактора:
Штабелеры
Весь раздел →
Штабелер гидравлический 0,5 т 1,6 м GUS 0516

Штабелер-бочкокантователь гидравлический 0,35 т 1,4 м TOR COT

Штабелер гидравлический 0,4 т 1,5 м TOR PJ4150 облегченный
- Уклон напольного покрытия. Измерения необходимо производить на горизонтальной поверхности. Уклон пола свыше 2 градусов создает боковую составляющую вектора силы тяжести, что приводит к занижению показаний на 0.3–0.8%. Для контроля горизонтали на терминале монтируется пузырьковый уровень (ампула уровня).
- Высота подъема вил. Взвешивание выполняется при подъеме вил на высоту 80–120 мм. Если подъем недостаточен, подвилочные ролики могут касаться неровностей пола, искажая нагрузку на датчики.
- Смещение центра тяжести. Хотя 4-точечная схема компенсирует неравномерность распределения груза, смещение центра массы поддона более чем на 200 мм от продольной оси вил может давать дополнительную погрешность до 0.2%.
Дополнительные опции: встроенный термопринтер этикеток/чеков, передача данных по Bluetooth/Wi-Fi в систему 1C/WMS
Для автоматизации товароучета стандартная весовая тележка оснащается модулями печати и беспроводной передачи данных. Это исключает человеческий фактор при заполнении складских документов и ускоряет инвентаризацию.
Среди технологических опций наибольшим спросом пользуются два решения:
- Встроенный чековый термопринтер. Механизм прямой термопечати интегрируется непосредственно в корпус индикатора либо устанавливается на отдельном виброгасящем кронштейне. Принтер использует стандартную чековую термоленту шириной 57 мм. По нажатию одной клавиши терминал распечатывает чек с полным набором учетных реквизитов: дата, точное время, порядковый номер отвеса, масса брутто, масса тары, чистая масса нетто и накопительный итог по всей партии. Рохля с принтером чеков незаменима на складах ответственного хранения, таможенных СВХ и в оптовой торговле, где водителю-экспедитору требуется немедленно выдать квитанцию с подтвержденным весом.
- Беспроводные интерфейсы передачи данных (Bluetooth и Wi-Fi). Терминал весов оснащается беспроводным модулем связи, передающим результаты взвешивания по протоколам TCP/IP или BLE напрямую в корпоративную учетную систему (1С:Предприятие, SAP, WMS). Оператор поднимает паллету, нажимает кнопку отправки данных на рукояти или терминале, и точный вес мгновенно привязывается к штрихкоду принимаемой номенклатуры в базе данных.
И в продвинутых конфигурациях весовой индикатор оборудуется последовательным портом RS-232 или USB для прямого проводного подключения к сканеру штрихкодов или стационарному компьютеру оператора весового поста. Это позволяет сканировать заводской штрихкод с коробки и сразу формировать самоклеящуюся этикетку со скорректированным реальным весом брутто.
Штабелеры
Весь раздел →
Штабелер гидравлический 1,0 т 1,6 м TOR HSY10 (нержавеющая сталь)

Штабелер гидравлический 0,5 т 1,6 м XILIN SDJ500

Штабелер гидравлический 1,0 т 1,6 м XILIN SDJ1016
Калибровка весов, защита от влаги IP65/IP68 и специфика работы при отрицательных температурах
Метрологическая надежность и долговечность электроники весовой тележки зависят от условий окружающей среды и регулярности технического обслуживания. Эксплуатация оборудования в неотапливаемых складах или цехах пищевой промышленности требует соблюдения специфических правил.
Процедура калибровки (юстировки) весовой системы проводится в три этапа:
- Калибровка нулевой точки (Zero calibration). Тележка выставляется на ровную строго горизонтальную площадку, вилы поднимаются в рабочее положение без нагрузки. В меню настроек терминала фиксируется нулевой опорный сигнал АЦП.
- Юстировка углов (Corner balance). На каждый из четырех углов грузовой платформы поочередно устанавливается контрольный груз массой 200–500 кг. Вращением подстроечных резисторов в суммирующей коробке инженер добивается абсолютно идентичных показаний во всех четырех точках.
- Калибровка диапазона взвешивания (Span calibration). На вилы устанавливается массив эталонных гирь класса точности М1 или F2 по ГОСТ OIML R 111-1-2009 общей массой не менее 50–100% от НПВ (например, 1000 кг или 2000 кг). Значение эталонной массы прописывается в памяти контроллера.
Класс защиты оболочки определяет устойчивость к внешней среде:
- Стандартное исполнение IP65. Пыленепроницаемый весовой терминал и датчики защищены от водяных струй умеренного давления. Оптимально для закрытых сухих складов, логистических хабов и торговых залов.
- Пищевое и химическое исполнение IP67/IP68 (нержавеющая сталь). Несущая рама, датчики и корпус терминала изготавливаются из пищевой нержавеющей стали марок AISI 304 или AISI 316. Датчики имеют лазерную герметизацию кабельных вводов. Тележку можно ежедневно мыть горячей водой под давлением с применением дезинфицирующих щелочных и кислотных растворов на мясокомбинатах, рыбных портах и фармацевтических заводах.
Работа при отрицательных температурах (до -20...-30 °C в зимний период в Астане, Павлодаре и Караганде) накладывает жесткие требования на компоненты. Стандартные тензодатчики снабжены термокомпенсацией в диапазоне от -10 °C до +40 °C. При более низких температурах температурный дрейф нуля может увеличивать погрешность. Поэтому для морозильных камер и холодных ангаров ИП «Казмеханика» поставляет тележки со специальными низкотемпературными датчиками, арктическим гидравлическим маслом ВМГЗ / ISO VG 32 и морозостойкими полиуретановыми роликами, не трескающимися при динамических ударах на морозе.
При перемещении весовой рохли с холодного уличного пандуса в теплое складское помещение необходимо выдержать технику не менее 1.5–2 часов до включения питания весов. Это предотвращает осаждение конденсата на электронных платах индикатора и исключает замыкание прецизионных измерительных цепей.