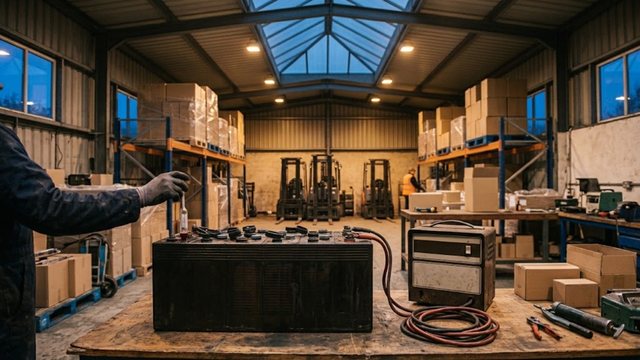
Складской персонал ежедневно решает практическую задачу, как заряжать штабелер без внезапных аварийных остановок техники. Нарушение регламентов подключения быстро приводит к оплавлению силовых контактов и глубокой сульфатации свинцовых пластин. В тяжелых случаях перегорает электронная плата BMS. Типовая инструкция по зарядке штабелера разграничивает требования для жидкостных кислотных батарей и литий-железо-фосфатных блоков. Точное соблюдение заводских параметров тока и напряжения гарантирует тяговому аккумулятору ресурс от 1200 до 3500 полных рабочих циклов.
Правила подготовки к заряду: осмотр силовых разъемов REMA/Anderson, проверка уровня электролита перед циклом
Грамотный подготовительный этап надежно защищает силовые цепи от коротких замыканий и термического перегрева. Во время работы зарядные токи достигают значений от 25 до 120 А. Перед подключением кабелей оператор обязан полностью заглушить двигатель подъема. Вилы опускают в крайнее нижнее положение на уровень пола. Машину жестко фиксируют стояночным тормозом, после чего нажимают кнопку аварийного отключения силовой цепи.
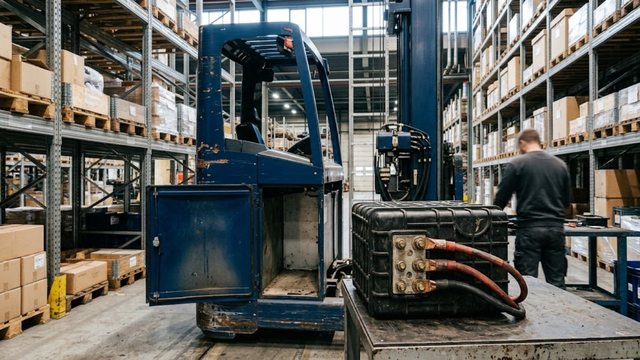
Оператор осматривает силовые штекерные разъемы REMA DIN 43589 (типоразмеры 80A, 160A или 320A) либо Anderson Powerpole SB/SBE. На контактных ламелях не должно быть нагара, следов электрической дуги и окислов. Люфт контактов свыше 1,5 мм недопустим из-за резкого роста переходного сопротивления. Разъем быстро разогревается выше +80°C, а изоляция проводов сечением 35–70 мм² оплавляется.
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
Подготовка жидкостной свинцовой батареи включает четыре обязательных шага:
- Очистка поверхности: Верхнюю крышку ящика и межэлементные перемычки протирают сухой чистой ветошью. Налет пыли и влаги создает паразитные токи утечки, ускоряя саморазряд банок.
- Контроль уровня электролита: Уровень раствора серной кислоты проверяют по встроенным поплавкам заливных пробок или корзинкам. Жидкость обязана покрывать верхний край свинцовых пластин на 10–15 мм.
- Запрет раннего долива воды: Доливать дистиллированную воду перед началом зарядки категорически запрещено. Во время процесса электролит нагревается, закипает и расширяется. Ранний долив неизбежно вызовет выплескивание кислоты через клапаны прямо на раму машины. Исключение делают лишь при полном оголении пластин, доливая минимум воды для покрытия электродов на 2–3 мм.
- Фиксация капота: Откидную крышку аккумуляторного отсека открывают и фиксируют на упоре для свободного отвода тепла и конвекции газов.
Проведение такой проверки занимает пять минут и предотвращает аварийные сбои зарядного поста.
Технология зарядки свинцово-кислотных батарей: полный 8–12 часовой цикл, вентиляция, стадия выравнивающего заряда
Регламентная зарядка тягового аккумулятора штабелера со свинцовыми электродами базируется на многостадийных профилях IUoU или IUIa. Стандартный технологический процесс требует непрерывного сетевого подключения на протяжении 8–10 часов. Еще 2–3 часа отводят на обязательное остывание жидкого электролита до температуры ниже +35°C. Цикл состоит из трех последовательных физических этапов:
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
- Основная фаза постоянного тока (I-фаза): Станция подает стабильный ток силой 10–16% от емкости С5 (25–35 А для батареи 24В 210 А·ч). Напряжение на банках плавно возрастает с 2,00 В до 2,40 В (или 28,8 В на всю систему). Аккумулятор восполняет до 80% емкости.
- Фаза дозаряда при постоянном напряжении (U-фаза): Напряжение удерживают на значении 2,40–2,45 В на банку. Сила тока снижается до 2–4% от емкости С5. В моноблоках начинается бурное расщепление воды на водород и кислород. Этот эффект называют кипением. Пузырьки газа интенсивно перемешивают электролит и устраняют расслоение кислоты по высоте ячейки.
- Стадия выравнивающего заряда (Equalization): Процедуру запускают каждые 5–10 рабочих смен (либо раз в 7–14 дней). Зарядный шкаф подает малый ток 2–3 А при повышенном напряжении 2,55–2,65 В на банку на протяжении 2–4 часов. Это устраняет сульфатацию пластин и выравнивает плотность электролита во всех банках до 1,28 ±0,01 г/см³ при +25°C.
| Параметр процесса | Свинцово-кислотная батарея (PzS / PzB) | Литий-железо-фосфатная батарея (LiFePO4) |
|---|---|---|
| Длительность полного цикла | 8–12 часов (включая остывание) | 1,5–2,5 часа |
| Допустимость промежуточного заряда | Запрещена (разрушает пластины) | Рекомендована (режим Opportunity Charge) |
| Зарядный ток (% от емкости) | 10–16% (0,10–0,16C) | 50–100% (0,50–1,0C) |
| Выделение взрывоопасного водорода | Да (до 15–20 литров H2 на ячейку) | Полностью отсутствует (герметичные призматики) |
| Обслуживание после зарядки | Долив дистиллята, замер плотности ареометром | Не требуется (герметичные необслуживаемые ячейки) |
После выключения зарядного шкафа проверяют уровень жидкости в банках. При необходимости доливают чистый деминерализованный дистиллят с электропроводностью не выше 5 мкСм/см до верхней контрольной риски поплавка.
Подобрать оборудование под вашу задачу
Особенности зарядки LiFePO4 батарей: дробный заряд во время обеденных перерывов, отсутствие газовыделения
Современные правила зарядки электроштабелера с батареями LiFePO4 ориентированы на непрерывную интенсивную эксплуатацию складской техники. Литий-железо-фосфатные элементы не имеют эффекта памяти и не требуют непрерывного 10-часового цикла с остыванием. Литиевые блоки заряжают по стандартизированному алгоритму CC/CV высокими токами без риска перегрева.
Ключевое преимущество литиевой химии — поддержка дробного подзаряда (Opportunity Charging). Водитель подключает штабелер к станции во время 15-минутного перерыва или в обед на 40–45 минут. Зарядные колонки мощностью 5–10 кВт возвращают батарее от 30% до 60% энергии за полчаса токами силой 0,5–1,0C. Техника уверенно работает в две или три смены без покупки подменных аккумуляторов и монтажа выкатных рольгангов.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
Батареей управляет интеллектуальная плата BMS (Battery Management System). Контроллер непрерывно опрашивает термодатчики и замеряет вольтаж на каждой ячейке с точностью до 0,001 В. На финальной стадии плата активирует балансировку ячеек, выравнивая потенциал на уровне 3,60–3,65 В.
На холодных складах Казахстана действует строгое правило: зарядка LiFePO4 при температуре ячеек ниже 0°C категорически запрещена. Подача зарядного тока на замерзший элемент приводит к осаждению металлического лития на графитовом аноде. Это провоцирует внутреннее замыкание и разрушение ячейки. Для морозильных терминалов батареи комплектуют гибкими нагревательными матами, которые автоматически прогревают блок до +5°C перед стартом подачи тока.
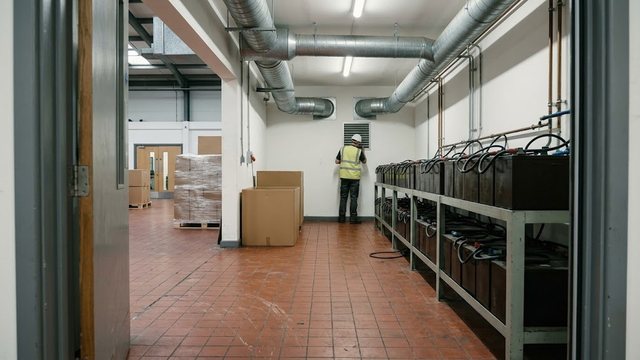
Требования к помещению для зарядки: нормы ПУЭ и противопожарной безопасности РК по взрывоопасности (выделение H2)
Обустройство зарядных зон на складах в Республике Казахстан строго регламентируют нормы ПУЭ РК, нормативы СН РК и Правила пожарной безопасности РК. При заряде кислотных батарей выделяется гремучая смесь газов из водорода (H2) и кислорода (O2). Объемная доля водорода в воздухе свыше 4% создает взрывоопасную среду с минимальной энергией зажигания всего 0,019 мДж.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,5 т 1,6 м GUS 0516

Штабелер-бочкокантователь гидравлический 0,35 т 1,4 м TOR COT

Штабелер гидравлический 0,4 т 1,5 м TOR PJ4150 облегченный
Помещения для свинцовых аккумуляторов относят к взрывопожароопасной категории А. К обустройству таких зарядных комнат предъявляют четыре обязательных требования:
- Взрывозащищенная вентиляция: Комнату оснащают принудительной приточно-вытяжной вентиляцией во взрывозащищенном исполнении Ex. Система обеспечивает кратность воздухообмена не менее 8–10 объемов в час. Вытяжные решетки монтируют под потолком. Водород легче воздуха в 14,5 раз (плотность 0,0899 кг/м³) и быстро скапливается в верхних карманах помещения.
- Блокировка зарядных шкафов: Силовую схему питания станций связывают с реле протока воздуха. При аварийном отключении вентилятора контактор мгновенно обесточивает зарядные посты.
- Нейтрализация электролита: Полы выполняют из кислотоупорной плитки или полимерного эпоксида с уклоном к приямку. В комнате устанавливают бак с 5%-ным раствором кальцинированной соды, аварийный гидрант для промывки глаз и ящик с сухим песком.
- Взрывозащищенная электрика: Светильники монтируют только во взрывозащищенных корпусах 1Ex d IIB T4. Выключатели, силовые щиты и розетки выносят за пределы зарядной зоны в тамбур.
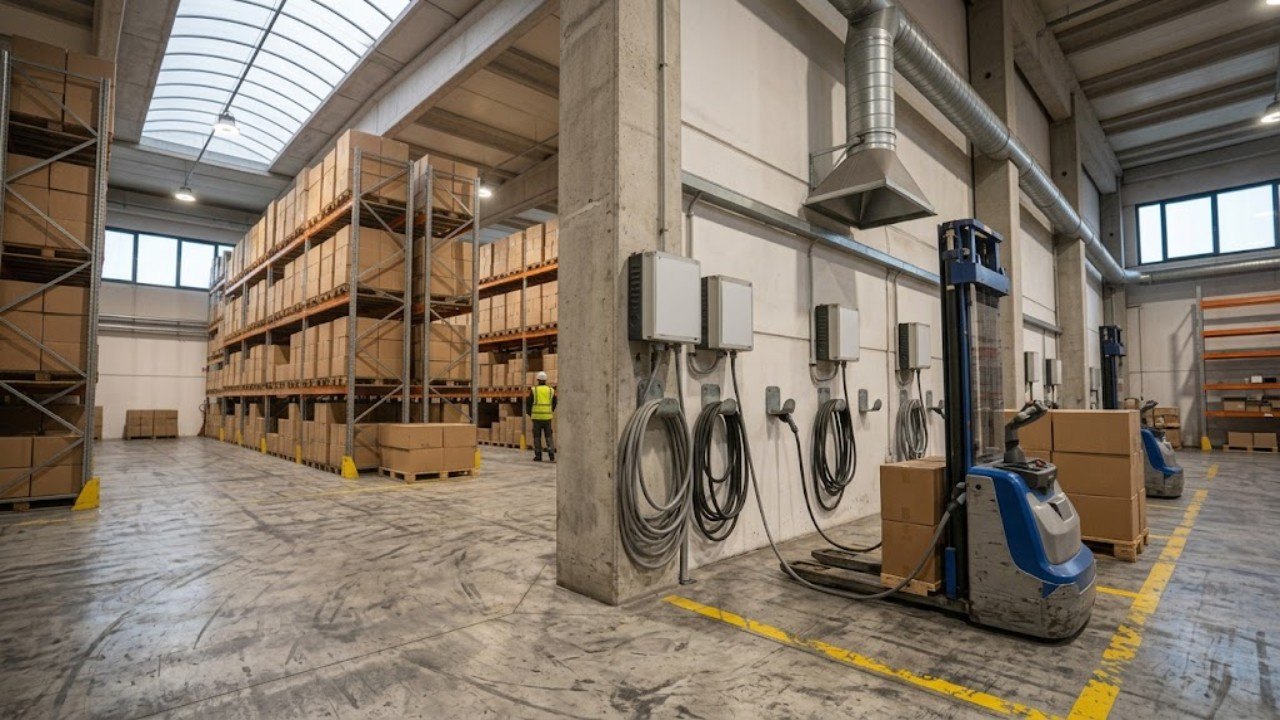
Для герметичных LiFePO4 батарей отдельная комната по нормам ПУЭ РК не требуется. Литиевые зарядные станции разрешено ставить прямо в рабочей зоне склада у стен или колонн при стандартной вентиляции.
Типичные фатальные ошибки персонала: прерывание свинцового заряда, заряд замерзшей батареи, перелив дистиллята
Систематическое нарушение регламентов и небрежность персонала способны вывести тяговый аккумулятор из строя всего за 3–6 месяцев вместо нормативных 5 лет службы. На основе аудита рекламаций сервисная служба ИП «Казмеханика» выделила четыре фатальные ошибки, совершаемые операторами складской техники при ежедневной эксплуатации:
- Дробный подзаряд свинцовых батарей. Подключение кислотной батареи на 20–30 минут во время перерыва разогревает электролит без десульфатации. Пластины покрываются крупными кристаллами сульфата свинца (PbSO4). Емкость падает на 40–50%, а батарея перестает держать нагрузку.
- Зарядка замерзшей батареи. У глубоко разряженной батареи плотность электролита падает до 1,10–1,14 г/см³, из-за чего раствор замерзает при -5°C. Подача тока на замерзший моноблок крошит активную массу и разрывает пластиковые стенки банок. Промерзший штабелер выдерживают в отапливаемом помещении 12–16 часов до прогрева электролита до +15°C.
- Перелив дистиллята перед началом цикла. Лишняя вода выплескивается наружу вместе с кислотой при финальном закипании электролита. Раствор разъедает раму машины, портит гидравлические шланги и необратимо снижает расчетную плотность электролита.
- Горячее размыкание разъема под нагрузкой. Выдергивание штекера REMA или Anderson до выключения кнопки питания зарядной станции порождает мощную электрическую дугу. Контакты оплавляются, а искра способна воспламенить скопившийся водород.
«Современное зарядное устройство для штабелера защищено надежной микропроцессорной автоматикой и термодатчиками. Однако электроника не защитит аккумулятор от грубых нарушений правил эксплуатации. Персонал обязан дожидаться сигнала окончания полного цикла и выключать сетевой рубильник перед рассоединением силового кабеля», — напоминают специалисты сервисного центра shtabeler24.kz.
Соблюдение регламентов зарядки и своевременный контроль силовых разъемов продлевают срок службы тяговых батарей минимум в два раза.