Складская интралогистика прошла путь от ручных рычагов до автономных робототехнических комплексов. Современные логистические центры оперируют миллионами артикулов на высотах до 16 метров. Скорость перемещения паллет определяет рентабельность терминала. Главные тренды складской техники формируют три фактора. Это переход на батареи LiFePO4, интеграция CAN-телематики с системами WMS и внедрение мобильных роботов AMR.
Для распределительных хабов Казахстана модернизация парка машин стала базовым условием работы. Расположение страны на маршрутах «Шелкового пути» увеличило грузопотоки через терминалы Алматы, Астаны, Шымкента и Актобе. Инженеры ИП «Казмеханика» обобщили историю подъемно-транспортных машин, конструктивные изменения рам и практику внедрения беспилотных систем.
Хронология интралогистики: от деревянных салазок и первого тягача Clark Tructractor (1917 г.) до финской тележки Rocla и мачтовых ричтраков
На ранних промышленных складах грузы перемещали вручную с помощью деревянных катков и рычагов. Первые самоходные электрокары появились в начале XX века на железных дорогах США. Эти машины перевозили багаж по перронам, но не имели подъемных органов. Заводам требовался компактный тягач для узких проездов литейных цехов.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 6,0 м CQD15T (триплекс) 48/375 В/Ач

Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15 Li-ion

Ричтрак электрический с кабиной TOR 1,5 т 5,0 м CQD15
Ключевым этапом стала история изобретения вилочного погрузчика clark. В 1917 году инженеры компании Buchanan Foundry под руководством Юджина Кларка собрали бензиновый тягач Clark Tructractor. Трехколесная машина с самосвальным кузовом перевозила 1.5 тонны отливок и песка. В 1922 году завод выпустил модель Truclift с механическим подъемником платформы. В 1928 году появился Clark Carloader. Этот противовесный погрузчик с гидроприводом мачты задал стандарты компоновки для всей индустрии.
Вторая мировая война ускорила стандартизацию тары. Доставка грузов морем потребовала единых поддонов. Так появились деревянные паллеты 40×48 дюймов. В 1961 году международные комитеты ISO и UIC утвердили стандарты европаллеты (EUR, 800×1200 мм) и финского поддона (FIN, 1000×1200 мм). Единые габариты тары закрепили ширину вил и параметры межстеллажных проходов.
В 1942 году финский инженер Эйно Кивисуо основал предприятие Rautatyö (позже Rocla Oy). В 1950-х годах компания запустила выпуск ручных гидравлических тележек с поворотным дышлом. Поставки финской техники в СССР закрепили за всеми гидравлическими тележками название «рохля». В 1954 году конструкторы создали ричтрак (Reach Truck). Высотный штабелер с выдвижной мачтой сузил проход Ast до 2.7 метра и поднял высоту хранения до 12 метров.
Ручные гидравлические штабелеры с раздвижными вилами
Весь раздел →
Штабелер гидравлический 2,0 т 1,6 м с раздвижными вилами TOR TYC2016 PRO

Штабелер гидравлический 1,0 т 2,5 м с раздвижными вилами TOR TYC1025 PRO

Штабелер гидравлический 1,5 т 2,5 м с раздвижными вилами TOR TYC1525 PRO
«Интралогистика развивается циклами: механизация сменилась электрификацией, а теперь уступает место сквозной цифровизации и автономности. Выигрывает тот склад, где техника работает без лишних технологических пауз».
Хронологическая таблица эволюции подъемно-транспортного оборудования
| Период / Год | Оборудование | Конструктивные особенности | Влияние на логистику |
|---|---|---|---|
| 1917 г. | Clark Tructractor | Трехколесный бензиновый тягач с опрокидывающимся кузовом грузоподъемностью 1.5 т. | Механизация горизонтального перемещения сырья в цехах. |
| 1928 г. | Clark Carloader | Противовесный погрузчик с гидравлическим подъемом и наклонной мачтой. | Формирование классической архитектуры вилочного погрузчика. |
| 1942–1955 гг. | Тележка Rocla | Ручной гидроузел с раздельными тягами и спаренными роликами вил. | Стандартизация напольной обработки паллет EUR и FIN. |
| 1954 г. | Ричтрак (Reach Truck) | Конструкция с выдвижной вперед мачтой и базой под консолями. | Сужение прохода Ast до 2.7 м, подъем паллет до 12 м. |
| 1980-е гг. | Штабелеры VNA | Поворотная трилатеральная каретка, рельсовое и индуктивное ведение. | Работа в проходах от 1.5 м, высотное хранение до 18 метров. |
| 2015–2026 гг. | Li-ion машины и AMR | Батареи LiFePO4, лидары 3D, SLAM-навигация, CAN-телематика. | Автономная работа 24/7 без зарядных комнат и операторов. |
Технологический сдвиг: как LiFePO4 аккумуляторы вытеснили свинцово-кислотные АКБ и трансформировали компоновку рам складской техники
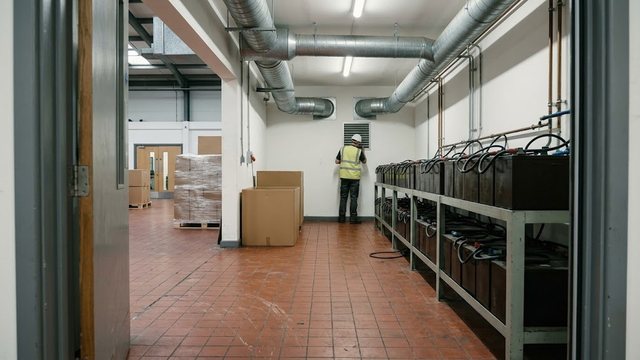
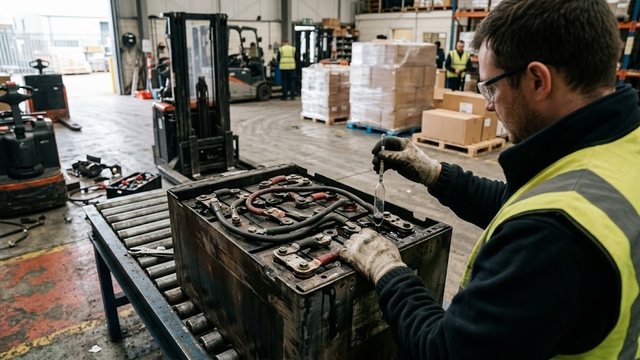
Десятилетиями главным источником энергии для электропогрузчиков служили свинцово-кислотные батареи PzS и PzB. Свинцовые АКБ требовали 8–10 часов заряда и еще 8 часов остывания. При заряде выделялся взрывоопасный водород. Складам приходилось строить отдельные зарядные комнаты с вытяжкой высокой кратности. Малая удельная емкость (25–35 Вт·ч/кг) превращала аккумулятор в тяжелый балластный блок.
Литий-железо-фосфатные батареи LiFePO4 изменили эксплуатацию техники. Плотность энергии лития достигает 90–120 Вт·ч/кг. КПД процесса заряд-разряд вырос до 95–98%. Литиевые ячейки выдерживают свыше 3500 циклов при разряде до 90%. Технология Opportunity Charging позволяет подзаряжать технику короткими сессиями по 15–30 минут во время пауз. Это исключает замену батарей при двухсменной работе.
Переход на литий изменил конструкцию несущих рам. В старых погрузчиках форму шасси диктовали габариты свинцового короба по DIN 43535. В машинах с интегрированным Li-ion модули питания встроены в силовой каркас рамы. Инженерные изменения дали ряд преимуществ:
- Низкий центр тяжести: выросла остаточная грузоподъемность на верхних ярусах стеллажей.
- Компактная рама: радиус поворота Wa и длина l2 сократились на 150–250 мм. Техника работает в более узких проездах.
- Просторная кабина: пространство для ног оператора увеличилось на 40%, снижая утомляемость за смену.
- Снижение массы: уменьшение паразитного веса позволило снизить мощность ходовых двигателей переменного тока AC.
Техническое сравнение свинцово-кислотной и Li-ion компоновки
| Параметр сравнения | Свинцово-кислотная батарея (PzS / PzB) | Литий-железо-фосфатная батарея (LiFePO4) |
|---|---|---|
| Удельная энергоемкость | 25–35 Вт·ч/кг | 90–120 Вт·ч/кг |
| Ресурс до потери 20% емкости | 1200–1500 циклов (DoD 80%) | 3500–4500 циклов (DoD 80%) |
| КПД зарядного цикла | 70–75% (нагрев электролита) | 95–98% (прямое накопление) |
| Время полного заряда | 8–12 часов | 1.5–2 часа (ток до 1.0C) |
| Дробный промежуточный заряд | Запрещен из-за риска сульфатации | Штатный режим без деградации |
| Влияние на компоновку рамы | Фиксированный габаритный короб | Модульное размещение в контуре рамы |
| Требования к помещению | Зарядная комната с приточной вытяжкой | Компактная розетка у рабочей зоны |
Подобрать оборудование под вашу задачу
Интеллектуальная телематика и IoT: CAN-мониторинг парка в реальном времени, предотвращение столкновений, контроль износа узлов через облако
Цифровизация парка внутрискладской техники изменила подход к сервисному обслуживанию. Современные штабелеры, транспортировщики паллет и ричтраки оснащаются цифровой шиной CAN. Протокол объединяет контроллеры тяги, гидростанцию, плату BMS аккумулятора и датчики рулевого механизма. Бортовой шлюз передает данные телеметрии на сервер через мобильную сеть LTE или Wi-Fi.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15

Ричтрак электрический с кабиной TOR 1,5 т 6,2 м CQD15

Ричтрак электрический с кабиной TOR 1,5 т 6,2 м CQD15 Li-ion
Система управления парком FMS непрерывно фиксирует рабочие параметры машин:
- Параметры питания: процент заряда SoC, остаточный ресурс ячеек SoH, температура банок и зарядные токи.
- Авторизация доступа: запуск мотора по смарт-картам RFID или PIN-кодам предотвращает нецелевое вождение.
- Датчики ударов: акселерометры фиксируют столкновения со стеллажами и автоматически ограничивают ход машины.
- Нагрузка гидросистемы: датчики регистрируют скачки давления, фиксируя попытки подъема грузов сверх номинала.
Для защиты персонала склады внедряют активные радары и системы кругового обзора. Датчики миллиметрового диапазона 77 ГГц контролируют слепые зоны позади мачты и противовеса. Персональные метки UWB на спецодежде рабочих определяют дистанцию до погрузчика с точностью до 10 см. При критическом сближении автоматика плавно снижает скорость шасси до 2 км/ч.
Переход к автономности: роботы-транспортировщики AGV (Automated Guided Vehicles) и адаптивные роботы AMR (Autonomous Mobile Robots) с лидарами и SLAM-навигацией
Комплексная автоматизация складов и тренды 2026 года направлены на перевод регулярных перемещений грузов в беспилотный режим. Будущее складской логистики роботы меняют прямо сейчас, заменяя ручные тележки и буксировщики. В индустрии применяются две основные концепции колесных машин: жесткие AGV и интеллектуальные AMR.
Транспортировщики AGV следуют по строго заданным траекториям. Для навигации применяются магнитные полосы в полу, оптическая разметка или лазерные мишени на стенах. Если на пути AGV появляется посторонний предмет, машина останавливается и ждет очистки проезда. Такие платформы удобны на стабильных сборочных линиях фабрик.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 8,0 м CQD15

Ричтрак электрический с кабиной TOR 2,0 т 6,2 м CQD20-D Li-ion

Ричтрак электрический с кабиной TOR 2,0 т 6,2 м CQD20-D
Автономные мобильные роботы AMR двигаются без меток на полу. Ориентация в пространстве строится на алгоритмах SLAM с помощью лазерных лидаров 2D/3D и стереокамер vSLAM. Заметив человека или стоящую паллету, робот AMR сам строит траекторию объезда и продолжает рейс. Это сохраняет темп грузооборота без остановки линии.
В распределительных центрах Казахстана роботы AMR выполняют три основные задачи:
- Горизонтальный транзит паллет: платформенные роботы грузоподъемностью до 2 тонн доставляют поддоны из зоны выгрузки в буферную зону.
- Коллаборативная сборка Goods-to-Person: роботы подвозят стеллажи с товаром к столу комплектовщика, повышая темп подбора до 400 строк в час.
- Беспилотная высотная укладка: роботизированные вилочные штабелеры размещают поддоны на ярусах высотой до 8.5 метров по данным WMS.
Сравнительная матрица технологий: AGV против AMR
| Критерий оценки | Классические роботы AGV | Автономные мобильные роботы AMR |
|---|---|---|
| Метод навигации | Магнитная лента, QR-сетка, отражатели | Лидары 2D/3D, SLAM-карты, стереокамеры |
| Реакция на препятствие | Полная остановка до ручного вмешательства | Самостоятельный расчет обходного пути |
| Подготовка полов склада | Монтаж полос и разметки по маршруту | Нулевая (лазерное сканирование пространства) |
| Изменение карты движения | Трудоемкий перенос меток и проводов | Быстрое программное обновление карты |
| Интеграция с WMS | Через жесткие интерфейсы контроллеров | Открытые протоколы API и стандарт VDA 5050 |
| Срок окупаемости | 3.0–4.5 года | 1.5–2.5 года за счет простоты развертывания |
Тренды складской логистики Казахстана (2026–2030): транзитный потенциал «Шелкового пути», строительство мега-хабов класса A+ и нехватка кадров
Складской сектор Казахстана активно масштабируется. Развитие Среднего коридора (ТМТМ) и рост внутренней онлайн-торговли увеличили дефицит качественных логистических площадей. Доля свободных помещений класса A в Алматы и Астане составляет менее 2%. Компании строят крупные распределительные центры площадью до 100 000 м².
Развитие складов республики определяют четыре прикладных тренда:
- Дефицит операторов техники: нехватка подготовленных водителей ричтраков превышает 30%. Растущие ставки оплаты труда делают автономные мобильные роботы amr казахстан выгодной альтернативой ручному труду на магистральных маршрутах.
- Рост высоты складирования: дефицит земельных участков стимулирует высотное строительство до 14–16 метров. Это увеличивает спрос на узкопроходные машины VNA и ричтраки с видеокамерами на вилах.
- Температурная адаптация машин: климат Казахстана отличается перепадами от -30 °C на севере до +40 °C на юге. Литиевые батареи оснащаются нагревательными матами с автоподогревом перед включением зарядного тока.
- Интенсивный штучный отбор: крупные маркетплейсы обрабатывают плотные потоки заказов. Для работы требуются гидравлические тележки в зоне разгрузки, ричтраки на паллетных рядах и легкие роботы в зоне мезонина.
Итоговое резюме: стратегия цифровой модернизации складского парка от экспертов ИП «Казмеханика»
Результативность современного логистического комплекса определяется не номинальным количеством единиц погрузочной техники, а коэффициентом технической готовности парка, непрерывностью смен и себестоимостью единичной складской операции. Пошаговая трансформация склада позволяет безболезненно масштабировать грузопотоки. Эксперты ИП «Казмеханика» (shtabeler24.kz) предлагают структурированную дорожную карту поэтапной модернизации парка машин:
- Перевод парка на батареи LiFePO4: отказ от свинца освобождает площади зарядных комнат, сокращает простои техники и исключает затраты на дистиллированную воду.
- Подключение телематических модулей: дистанционный сбор данных CAN позволяет отслеживать реальные часы наработки, исключать перегруз мачты и пресекать удары о стеллажи.
- Поэтапный ввод роботов AMR: внедрение автономных платформ стоит начинать с длинных плеч транспортировки между зоной выгрузки фур и буферным накопителем.
- Унификация парка машин: выбор проверенных производителей (EP Equipment, Hangcha, Noblelift, TOR) обеспечивает доступ к региональным складам запчастей и регулярному сервису в Казахстане.
ИП «Казмеханика» поставляет подъемно-транспортную технику, тяговые литиевые аккумуляторы и компоненты интралогистики. Специалисты компании рассчитывают конфигурацию парка под проектную нагрузку вашего склада и температурные условия региона.