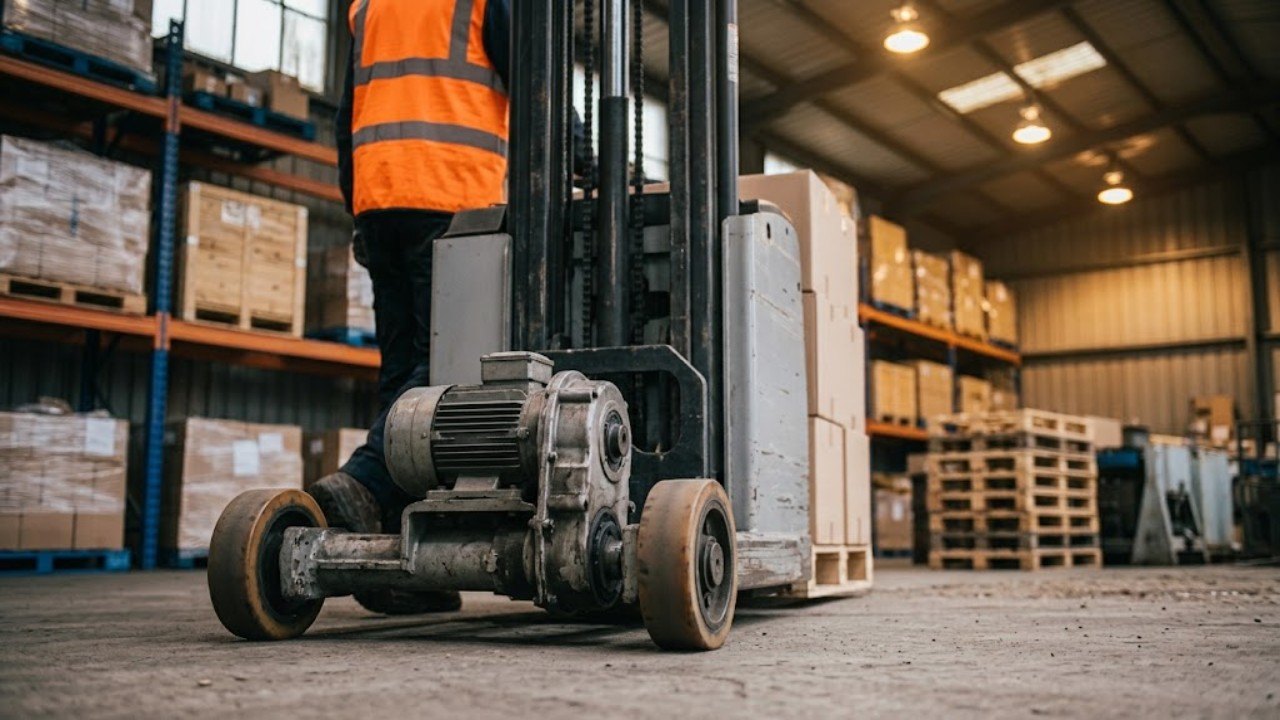
Приобретение складской техники с наработкой позволяет сократить стартовый бюджет логистического проекта на 40–60%. Но вторичный рынок несет скрытые технические угрозы. Изношенная мачта, скрытые дефекты электроники или деградировавшая батарея быстро нивелируют выгоду. Качественный штабелер бу требует глубокой инструментальной дефектовки каждого узла перед заключением сделки. Простой визуальный осмотр здесь бесполезен. Необходима комплексная диагностика бу штабелера с замером зазоров, гидравлического давления и остаточной емкости источника питания.
Целесообразность покупки б/у штабелера: когда экономия оправдана
Экономическая выгода сделки зависит от интенсивности грузооборота и фактической наработки машины в моточасах. Решение купить штабелер бу оправдано для вспомогательных складских зон и производств с малой интенсивностью работы. Если техника выполняет 5–15 грузовых циклов за смену, покупка нового самоходного агрегата окупается годами. В таком сценарии надежная машина с наработкой до 3000 моточасов полностью решает складские задачи.
Однако при двухсменной работе на распределительном комплексе эксплуатация изношенного оборудования оборачивается прямыми убытками. Капитальный ремонт ключевых узлов часто превышает разницу в цене с новой машиной. Если тяговая свинцово-кислотная батарея потеряла 50% емкости, замена блока обойдется в 35–45% от первоначальной стоимости всей единицы. А замена гнутой телескопической мачты и штока гидроцилиндра окончательно делает покупку нерентабельной.
Штабелеры
Весь раздел →
Зарядное устройство для штабелёров TS15\TS15i (Charger 48V 5A 61-500-112-10)

Зарядное устройство для штабелёров CDD15K-EN 25,6V/25A (Charger)

Гидравлический Штабелер HS 1016 OXLIFT 1600 мм 1000 кг
«Перед выездом на осмотр обязательно сопоставляйте показания электронного счетчика моточасов с износом контактного слоя ведущего колеса и педалей платформы. Скрученный пробег выдают стертые до металлического обода полиуретановые бандажи и люфты пальцев в рычагах румпеля», — подчеркивают инженеры сервисной службы ИП «Казмеханика».
И основные риски покупки бу штабелера связаны с тремя факторами: скрытой усталостью сварных швов рамы, деградацией тяговой АКБ и критическим износом силовой электроники.
| Параметр наработки | Состояние узлов и остаточный ресурс | Рекомендация по покупке | Ожидаемые вложения |
|---|---|---|---|
| До 2000 моточасов | Износ базовых компонентов минимален. Ролики мачты и гидравлические манжеты в заводском допуске. | Оптимальный выбор для средних и высоких складских нагрузок. | Плановое ТО (замена масла ISO VG 32/46, фильтров, смазка цепей). |
| 2000–5000 моточасов | Умеренный износ контактного слоя колес, естественная вытяжка цепей Fleyer до 1,5%, потеря емкости АКБ 15–25%. | Выгодно для односменного режима работы при условии скидки продавца. | Замена опорных роликов, регулировка роликов мачты, замена щеток мотора DC. |
| Свыше 6000 моточасов | Глубокая сульфатация свинцовых пластин, износ посадочных мест роликов, задиры штока цилиндра. | Высокий риск внезапного отказа силовой электроники и гидронасоса. | Капитальный ремонт гидростанции, замена батареи, переборка редуктора. |
Решение о покупке принимается только после инструментального анализа критических узлов шасси.
Чек-лист проверки рамы и мачты: ролики, цепи Fleyer, вилы
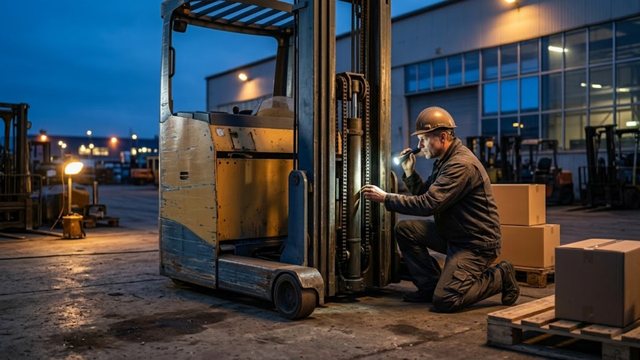
Несущая конструкция воспринимает динамические нагрузки при подъеме и торможении. Деформация профилей мачты приводит к заклиниванию подвижных кареток на высоте. Полноценная проверка бу штабелера начинается с ревизии силового металлического каркаса при помощи лазерного нивелира, штангенциркуля и калибра цепей.
Геометрический аудит включает следующие обязательные шаги:
Штабелеры
Весь раздел →
Ручной Гидравлический Штабелер с Подъемной Платформой OXLIFT HS4015 1500 мм 400 кг

Штабелер гидравлический 0,4 т 0,87 м TOR PF4085R для рулонов

Штабелер гидравлический 0,4 т 1,3 м TOR PF4120R для рулонов
- Осмотр сварных швов и нижних консолей. Наличие свежих следов кустарной подварки на стыках вертикальных стоек и опорных балок указывает на аварийное прошлое машины. Трещины в околошовных зонах недопустимы.
- Контроль вытяжки грузовых цепей Fleyer (серии LH/LL). Пластинчатые цепи измеряются штангенциркулем на рабочем участке из 10–20 звеньев, огибающем направляющий шкив. Предельно допустимое удлинение составляет не более 2,0–3,0% от номинального шага по стандарту ISO 4347. При удлинении свыше 3% цепь выбраковывается вместе со шкивами.
- Замер радиальных и осевых люфтов направляющих роликов. Зазор между направляющим C-образным швеллером мачты и мачтовым подшипником качения не должен превышать 1,0–1,5 мм. Превышение зазора вызывает перекос подвижной секции при подъеме груза.
- Проверка геометрии и толщины подошвы вил. Согласно нормам стандарта ISO 5057 износ нижней полки клыка вил в зоне пятки не должен превышать 10% от первоначальной толщины нового профиля. Разность высот концов вил длиной 1150 мм допускается в пределах 5 мм. Угол между спинкой и клыком вил должен составлять строго 90° с погрешностью не более 1°.
Мачта выдвигается на максимальную высоту без рывков и металлических стуков. Перекос секций визуально заметен по неравномерным зазорам между внутренним и внешним швеллером.
Подобрать оборудование под вашу задачу
Диагностика гидроузла: тест под нагрузкой, проверка штока и сальников
Гидравлический контур обеспечивает подъем и плавное опускание паллет. Неисправность клапанного блока или насоса грозит самопроизвольным падением груза в стеллажном пролете. Поэтому гидросистема испытывается как на холостом ходу, так и под предельной паспортной массой.
Диагностика гидроузла выполняется по пошаговому регламенту:
- Визуальная ревизия штока подъемного гидроцилиндра. Хромированное зеркало штока осматривается при ярком боковом свете на полный вылет. Продольные задиры, вмятины, сколы хрома и очаги коррозии приводят к мгновенному срезанию полиуретановых манжет штока.
- Проверка сальников и уплотнений штока цилиндра. В месте выхода штока из гильзы гидроцилиндра допускается лишь тонкая защитная масляная пленка. Каплепадение, натеки и подтеки рабочей жидкости на опорную балку свидетельствуют о разрушении сальникового пакета.
- Тест на самопроизвольное опускание под нагрузкой. На вилы устанавливается контрольный поддон массой 100% от номинальной грузоподъемности (например, 1500 кг). Груз поднимается на высоту 2,5 метра. Двигатель гидростанции отключается. За 10–15 минут выдержки просадка каретки не должна превышать 5–10 мм. Большее опускание указывает на перетечки в гидрозамке или износ уплотнений поршня.
- Оценка состояния рабочей жидкости в баке. Масло не должно содержать белесой эмульсии (признак попадания конденсата), металлической стружки или запаха гари. Вспенивание масла в гидробаке при подъеме указывает на подсос воздуха во всасывающей магистрали шестеренного насоса.
И работа предохранительного клапана высокого давления проверяется в крайней верхней точке подъема мачты. Клапан должен плавно сбрасывать избыточное давление 140–180 бар без металлического визга насоса.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,4 т 1,5 м TOR PF4150R для рулонов

Штабелер гидравлический 1,0 т 1,6 м TOR PWMS1016

Штабелер гидравлический 2,0 т 1,6 м TOR PWMS2016
Оценка емкости АКБ: замер плотности электролита и нагрузочный тест
Аккумуляторная батарея представляет собой самый дорогостоящий быстроизнашиваемый компонент электрического штабелера. Деградация свинцовых пластин или разбалансировка литиевых ячеек снижает время автономной работы с 8 часов до 40 минут. Проверка источника питания проводится сразу в двух состояниях: в покое и под токовой нагрузкой.
Для классических свинцово-кислотных батарей типа PzS замеряется плотность сернокислотного электролита ареометром в каждой банке. Измерения проводятся после полного цикла заряда:
- Плотность полностью заряженной исправной батареи составляет 1,28 ±0,01 г/см³ при температуре +25 °C.
- Значение плотности ниже 1,20 г/см³ свидетельствует о глубокой сульфатации активной массы электродов.
- Разброс значений плотности между отдельными элементами блока не должен превышать 0,02–0,03 г/см³. Большая разница указывает на короткое замыкание или осыпание решеток в дефектной банке.
Вторым этапом выполняется инструментальный тест нагрузочной вилкой с током разряда 150–200 А. Напряжение на исправном 2-вольтовом элементе под током в течение 5–8 секунд удерживается на уровне не ниже 1,75–1,80 В. Быстрое падение напряжения ниже 1,50 В означает потерю полезной емкости элемента свыше 60%.
Для литий-железо-фосфатных аккумуляторов (LiFePO4) диагностика упрощается. Инженер подключается к плате BMS через сервисный разъем или Bluetooth-интерфейс. Программа фиксирует общее число пройденных циклов заряда, емкость в ампер-часах и дельту напряжений между параллелями. Разброс напряжений по ячейкам не должен превышать 15–20 мВ при 100% уровне заряда.
Штабелеры
Весь раздел →
Штабелер гидравлический 0,5 т 1,6 м GUS 0516

Штабелер-бочкокантователь гидравлический 0,35 т 1,4 м TOR COT

Штабелер гидравлический 0,4 т 1,5 м TOR PJ4150 облегченный
Проверка электрики и контроллера: коды ошибок, щеточный узел, датчики
Электронный блок управления координирует работу тягового привода, электромагнитного тормоза и гидронасоса. Платы контроллеров Curtis, Zapi или PG Drives чувствительны к перегреву, скачкам тока и попаданию влаги. Восстановление сгоревшего силового инвертора требует дорогостоящего сервисного оборудования.
Диагностика электрической системы включает три ключевых направления:
- Считывание журнала системных ошибок. Сервисный программатор подключается к разъему контроллера под капотом машины. Диагностический прибор считывает коды архивных и активных ошибок (Thermal Cutback, Overvoltage, Throttle Fault, Motor Open). Если прибор недоступен, коды считываются по числу вспышек светодиода Status LED на крышке контроллера.
- Ревизия тягового электродвигателя постоянного тока (DC). В моторах постоянного тока снимаются защитные крышки щеточного узла. Остаточная высота угольно-графитовых щеток должна составлять не менее 12–15 мм (более трети от нового размера). Ламели медного коллектора не должны иметь глубоких круговых борозд, сколов и черного нагара от искрения.
- Проверка бесколлекторных асинхронных моторов переменного тока (AC). Трехфазные двигатели переменного тока лишены щеток и коллектора. Здесь тестируется сопротивление изоляции обмоток статора мегаомметром при напряжении 500 В (норма не менее 1,0 МОм). Также проверяется стабильность сигнала импульсного энкодера и бесконтактных датчиков Холла при плавном вращении румпеля.
- Тестирование датчиков безопасности и тормоза. Проверяется срабатывание кнопки аварийного реверса на румпеле, датчика присутствия оператора на платформе и катушки электромагнитного стояночного тормоза. Катушка должна четко растормаживать колесо без залипания и запаха жженого лака.
Внимательная инструментальная диагностика защитит предприятие от покупки аварийного оборудования и предотвратит скрытые затраты на внеплановый ремонт.