Перевод парка складской техники на тяговые аккумуляторы LiFePO4 меняет структуру затрат логистического комплекса. Литий-железо-фосфатные батареи показывают КПД до 95%, заряжаются во время технологических пауз и служат свыше 3500 циклов. Классические свинцово-кислотные батареи требуют обустройства зарядных комнат, регулярного долива дистиллята и принудительного остывания электролита. В статье сопоставлены физические характеристики ячеек, экономика совокупного владения TCO на 3 и 5 лет, а также зимняя эксплуатация техники в Казахстане.
Технологическое сопоставление: LiFePO4 против PzS, PzB и GEL
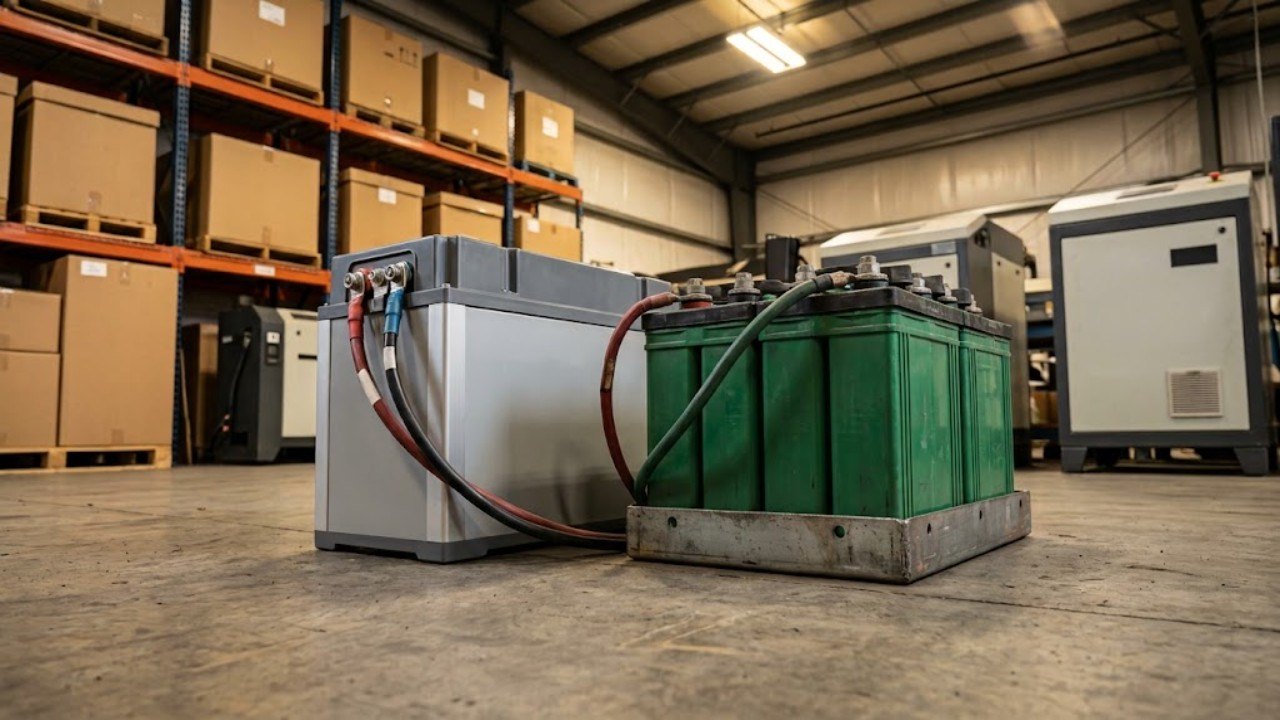
Литий-железо-фосфатные и свинцовые аккумуляторы принципиально отличаются стабильностью кристаллической структуры при циклических нагрузках. В ячейках LiFePO4 оливиновая решетка сохраняет геометрию при многократном внедрении ионов лития. Свинцовые панцирные элементы PzS с жидким электролитом и герметизированные блоки GEL подвержены сульфатации и осыпанию активной массы при глубоких разрядах. Разница в электрохимии определяет срок службы, взрывобезопасность и потребность в сервисном персонале.
Электрохимическая система LiFePO4 использует катод на основе фосфата железа-лития и графитовый анод. Номинальное напряжение единичной ячейки составляет 3.2 В. Твердотельная кристаллическая структура оливина устойчива к термическому разгону вплоть до температуры +270 °C. Модули оснащаются цифровой платой BMS. Контроллер в реальном времени балансирует напряжение на каждом элементе, отслеживает температуру и ток по CAN-шине. В нашей сервисной практике мы отмечаем нулевую деградацию ячеек при штатных режимах.
Зарядные устройства 12В
Весь раздел →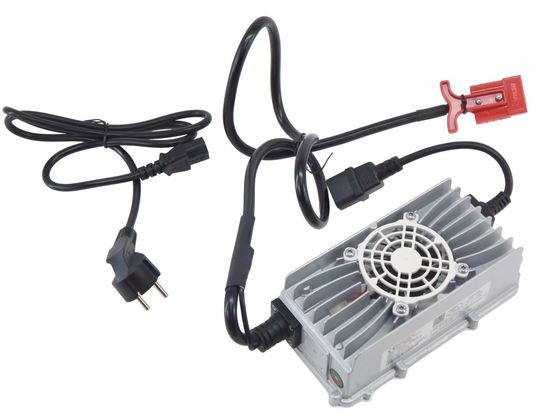
Зарядное устройство 12V/15A для CDDB-E (12V/15A CHARGER(built-out) 35206000001)

Зарядное устройство для штабелёров TSE (Charger XYM 300W 12V/15A)

Зарядное устройство для штабелёров CTD 12V/15A встроенное (Charger)
Свинцово-кислотные тяговые батареи производятся по стандартам DIN (серия PzS) и BS (серия PzB). Положительные пластины трубчатого панцирного типа заполнены диоксидом свинца. Отрицательные электроды состоят из губчатого свинца. Пространство между электродами заполнено водным раствором серной кислоты плотностью 1.28 г/см³. При заряде происходит электролиз воды. Выделяется водород. Это требует постоянного контроля уровня электролита.
Гелевые тяговые аккумуляторы (GEL) связывают электролит добавкой силикагеля. Конструкция VRLA исключает проливы кислоты. При этом блоки чувствительны к повышенным токам заряда и температуре окружающей среды свыше +30 °C.
Сравнительная таблица электрохимических технологий тяговых АКБ
| Параметр | LiFePO4 (Литий-железо-фосфат) | PzS / PzB (Жидкий электролит) | GEL (Гелевый электролит VRLA) |
|---|---|---|---|
| Номинальное напряжение ячейки | 3.2 В | 2.0 В | 2.0 В |
| Гравиметрическая плотность энергии | 90–120 Вт·ч/кг | 25–35 Вт·ч/кг | 25–30 Вт·ч/кг |
| Газовыделение водорода при заряде | Отсутствует (герметичные банки) | Высокое (стадия кипения) | Минимальное (рекомбинация) |
| Регулярное обслуживание | Не требуется (контроль BMS) | Еженедельный долив дистиллята | Не требуется, очистка клемм |
| Стойкость к неполному заряду | Полная устойчивость | Быстрая сульфатация пластин | Расслоение активного слоя |
Эксплуатационные параметры: КПД, глубина разряда DoD и ресурс
Показатели энергоэффективности тяговой батареи определяют суточные затраты на киловатт-часы и непрерывное время смены. Тяговые аккумуляторы LiFePO4 показывают кулоновский КПД на уровне 95–98% против 70–75% у свинцово-кислотных аналогов. Энергия не расходуется на нагрев банок и разложение воды на газы. Глубина разряда литиевых ячеек достигает 90–95% без разрушения катода, тогда как свинцовые батареи теряют ресурс при разряде глубже 80%.
Глубина разряда (Depth of Discharge, DoD) задает полезный запас хода техники на одном заряде. Свинцовая батарея емкостью 500 А·ч при допустимом DoD 80% отдает 400 А·ч. При падении остаточного заряда ниже 20% напряжение резко проседает под нагрузкой. Насос работает медленнее. Скорость движения падает. Литиевые аккумуляторы для погрузчиков сохраняют линейное напряжение 3.15–3.20 В на банку вплоть до порога 5–10% емкости. Скорость подъема груза остается стабильной.
Циклический ресурс ячеек LiFePO4 составляет от 3500 до 4000 полных циклов при падении емкости до 80% от первоначального значения. Панцирные батареи PzS при строгом соблюдении графика обслуживания выдерживают 1200–1500 циклов. В реальных складских условиях с неполными зарядами ресурс свинца часто ограничен 800–900 циклами. Замена требуется каждые два года. Мы рекомендуем учитывать этот фактор при долгосрочном планировании.
Характеристики циклической стойкости и энергоотдачи
| Показатель | LiFePO4 модуль | Свинцово-кислотная PzS |
|---|---|---|
| КПД цикла заряд-разряд | 95–98% | 70–75% |
| Рабочая глубина разряда DoD | 90–95% | До 80% |
| Ресурс полных циклов | 3500–4000 циклов | 1200–1500 циклов |
| Поведение напряжения под нагрузкой | Стабильное до 10% заряда | Падение тяги к концу смены |
Подобрать оборудование под вашу задачу
Режим заряда: Opportunity Charging против 8-часового цикла с остыванием
Организация зарядных процессов определяет коэффициент технической готовности парка ричтраков и электрических тележек. Свинцово-кислотные тяговые батареи требуют строгого суточного цикла: 8 часов работы, 8 часов непрерывного заряда током 0.15C и 8 часов остывания электролита. Литиевые аккумуляторы для погрузчиков поддерживают дробную промежуточную зарядку Opportunity Charging токами до 1.0C во время перерывов оператора без перегрева и деградации электродов.
Ричтраки
Весь раздел →
Ричтрак электрический с кабиной TOR 1,5 т 6,0 м CQD15T (триплекс) 48/375 В/Ач

Ричтрак электрический с кабиной TOR 1,5 т 7,4 м CQD15 Li-ion

Ричтрак электрический с кабиной TOR 1,5 т 5,0 м CQD15
Промежуточная подзарядка ликвидирует потребность в длительных технологических простоях техники. Водитель подключает зарядный кабель во время обеденного перерыва на 45 минут или регламентной паузы на 15 минут. За полчаса высокочастотное зарядное устройство восполняет 40–50% емкости аккумулятора. Техника работает непрерывно. Извлечение батареи из отсека не требуется.
Свинцово-кислотная технология при двухсменной работе обязывает предприятие закупать второй сменный аккумулятор на каждую машину. Замена батареи массой до 1200 кг требует использования кран-балки или специальной гидравлической тележки с рольгангом. Процедура замены занимает до 30 минут за смену. Возникает риск повреждения кабелей и разъемов.
Сравнение организации рабочих смен для парка техники
- Количество АКБ на 1 погрузчик: 1 несъемный модуль LiFePO4 против 2–3 сменных комплектов PzS при многосменной работе.
- Время полной зарядки: от 1.5 до 2 часов для лития против 8–10 часов для жидкого свинцового электролита.
- Технологический простой на замену: 0 минут при внешнем разъеме REMA против 25–30 минут на каждую замену тяжелого свинцового короба.
- Коэффициент готовности парка: до 98% полезного времени у литий-ионных машин против 65% у свинцовых аналогов.
Экономика инфраструктуры: отказ от зарядных комнат и вентиляции
Оснащение складского терминала классическими свинцовыми аккумуляторами требует проектирования изолированной зарядной станции с повышенными нормами безопасности. Заряд жидкого электролита сопровождается выделением водорода H2, что относит объект к категории взрывопожарной опасности А или Б. Применение тяговых аккумуляторов LiFePO4 исключает выброс взрывоопасных газов и позволяет размещать компактные зарядные посты непосредственно в рабочих зонах склада.
Строительство аккумуляторной комнаты по нормам Республики Казахстан требует значительных инвестиций. Помещение оснащается взрывозащищенной приточно-вытяжной вентиляцией с 6–8-кратным воздухообменом в час и автоматической блокировкой подачи тока при аварии вентилятора. Пол покрывается химически стойкой плиткой с уклоном к приямку нейтрализации серной кислоты содовым раствором.
Обслуживание свинцового парка требует отдельного обученного персонала. Аккумуляторщик с квалификационной группой по электробезопасности не ниже III обязан еженедельно проверять уровень электролита, доливать дистиллированную воду и фиксировать плотность ареометром в журнале учета.
Правила обеспечения промышленной безопасности Республики Казахстан запрещают эксплуатацию зарядных станций свинцовых АКБ без действующей принудительной вытяжки. Накопление водорода в объеме свыше 4% создает взрывоопасную концентрацию, поэтому перевод техники на герметичные литий-ионные батареи кардинально повышает безопасность труда.
Литий-железо-фосфатные накопители не имеют жидкого электролита и вредных испарений. Зарядные модули крепятся на колонны склада или стены у зоны комплектации заказов. Освобожденная площадь аккумуляторной в 40–80 квадратных метров возвращается в логистический оборот для стеллажного хранения грузов.
Расчет совокупной стоимости владения TCO на 3 и 5 лет
Экономическое сравнение тяговых АКБ строится на расчете совокупной стоимости владения TCO с учетом стартовых инвестиций CapEx и эксплуатационных затрат OpEx. Первоначальная цена батареи LiFePO4 выше свинцового аналога. Отказ от вторых сменных аккумуляторов, экономия электричества и нулевые затраты на дистиллят с персоналом обеспечивают полную окупаемость лития за 14–16 месяцев работы.
В качестве базы для инженерно-экономического расчета взят вилочный погрузчик грузоподъемностью 1.5–2.0 т с батареей 48 В емкостью 500 А·ч. Склад работает в 2 смены по 8 часов 300 дней в году, нарабатывая 4800 моточасов ежегодно. Средний промышленный тариф на электроэнергию в Казахстане составляет 35 KZT за 1 кВт·ч с НДС.
Методика расчета эксплуатационных расходов
- Капитальные затраты: стоимость аккумуляторов, зарядных устройств и рольгангов для выкатки батарей.
- Затраты на электроэнергию: годовой расход киловатт-часов с учетом КПД зарядного тракта (75% для свинца и 95% для лития).
- Сервисные расходы: закупка дистиллята, ареометров, защитных средств и оплата услуг аккумуляторщика.
- Оплата времени перестановки: стоимость трудозатрат водителей на замену свинцовых коробов за пятилетний период.
- Плановое обновление парка: покупка нового комплекта свинцовых АКБ через 2.5–3 года после выработки ресурса в 1300 циклов.
Калькуляция стоимости владения тяговым аккумулятором 48V (в тенге, KZT)
| Статья расходов на 1 погрузчик (5 лет, 2 смены) | LiFePO4 (1 АКБ 400 А·ч + ЗУ 200А) | PzS (2 сменные АКБ 500 А·ч + ЗУ) |
|---|---|---|
| Первоначальная покупка батарей | 4 200 000 ₸ (1 батарея) | 3 600 000 ₸ (2 шт. по 1.8 млн ₸) |
| Зарядное оборудование и оснастка | 950 000 ₸ (быстрое ЗУ) | 1 050 000 ₸ (ЗУ + рольганг) |
| Электроэнергия за 5 лет (тариф 35 ₸/кВт·ч) | 4 242 000 ₸ (КПД 95%) | 5 376 000 ₸ (КПД 75%) |
| Дистиллированная вода и расходные материалы | 0 ₸ (не требуются) | 450 000 ₸ (долив воды) |
| Обслуживание и зарплата аккумуляторщика | 0 ₸ (автоматика BMS) | 1 800 000 ₸ (сервисный фонд) |
| Трудозатраты на перестановку АКБ | 0 ₸ (зарядка в раме) | 1 500 000 ₸ (потери смен) |
| Замена изношенных АКБ через 2.5 года | 0 ₸ (ресурс 4000 циклов) | 3 600 000 ₸ (покупка 2 АКБ) |
| Итоговая сумма затрат TCO за 5 лет | 9 392 000 ₸ | 17 376 000 ₸ |
Расчет показывает чистую экономию 7 984 000 тенге на одной единице погрузочной техники за 5 лет эксплуатации. Стоимость владения тяговым аккумулятором LiFePO4 оказывается на 46% ниже свинцово-кислотной системы за счет исключения повторных покупок батарей и снижения расхода электроэнергии на 32 400 кВт·ч.
Эксплуатация в климате Казахстана: подогрев батарей и морозильники
Континентальный климат Казахстана создает жесткие температурные нагрузки на складскую технику в зимний и летний периоды. В Астане, Караганде и Павлодаре температура на неотапливаемых складах опускается до -30 °C. Тяговые аккумуляторы LiFePO4 оснащаются автоматическими термоматами подогрева ячеек, что обеспечивает безопасный заряд и сохранение полезной емкости без риска повреждения литиевой структуры.
Физика работы литиевых ячеек при отрицательных температурах требует защиты от металлизации анода. Разряд батареи допустим при морозе до -20 °C. Внутреннее сопротивление электролита повышается. Отдача падает на 25%. Зарядка холодного лития ниже 0 °C недопустима. Плата BMS сначала активирует нагревательные маты термобокса от сети зарядной станции. После прогрева банок до +5 °C контроллер включает силовой зарядный ток.
В морозильных терминалах с режимом хранения -18...-24 °C свинцовые батареи несут риск полного выхода из строя. При разряде плотность сернокислого электролита падает до 1.12 г/см³. Электролит замерзает при температуре -11 °C. Образующийся лед разрушает свинцовые пластины. Банки трескаются. Литий-железо-фосфатные герметичные призматики не содержат свободной воды и надежно работают в холодильных камерах без риска замерзания.
Инженеры компании shtabeler24.kz поставляют тяговые аккумуляторы LiFePO4 с предустановленными системами подогрева для всех категорий складской техники. Грамотный подбор энергоустановки гарантирует бесперебойную обработку паллет в любых климатических зонах Казахстана.